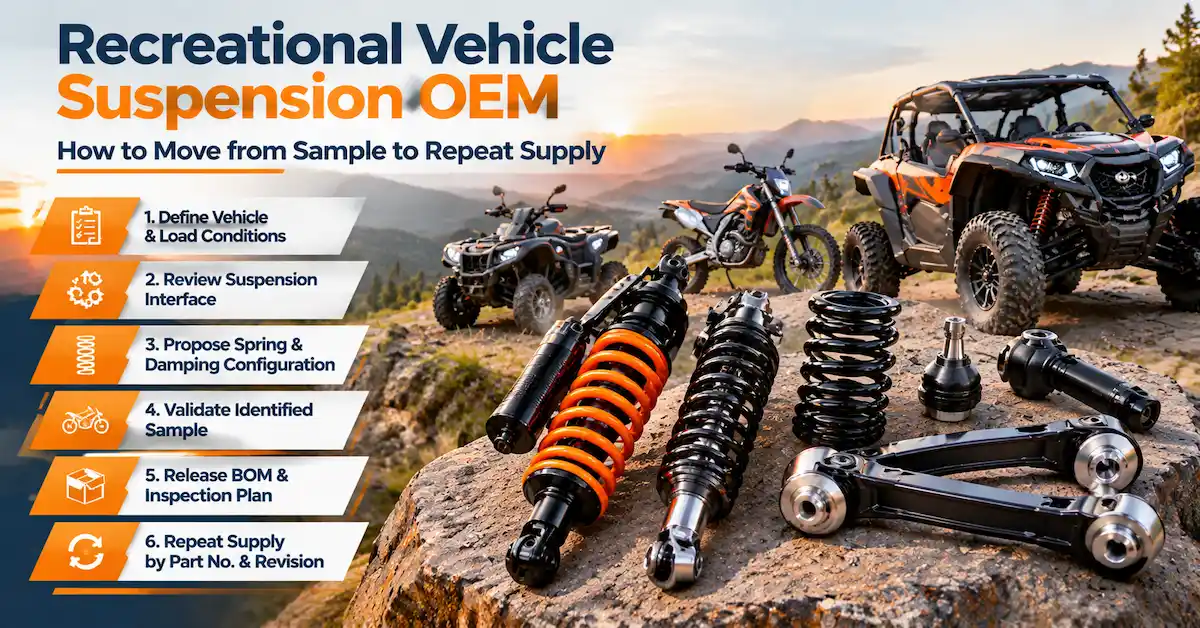
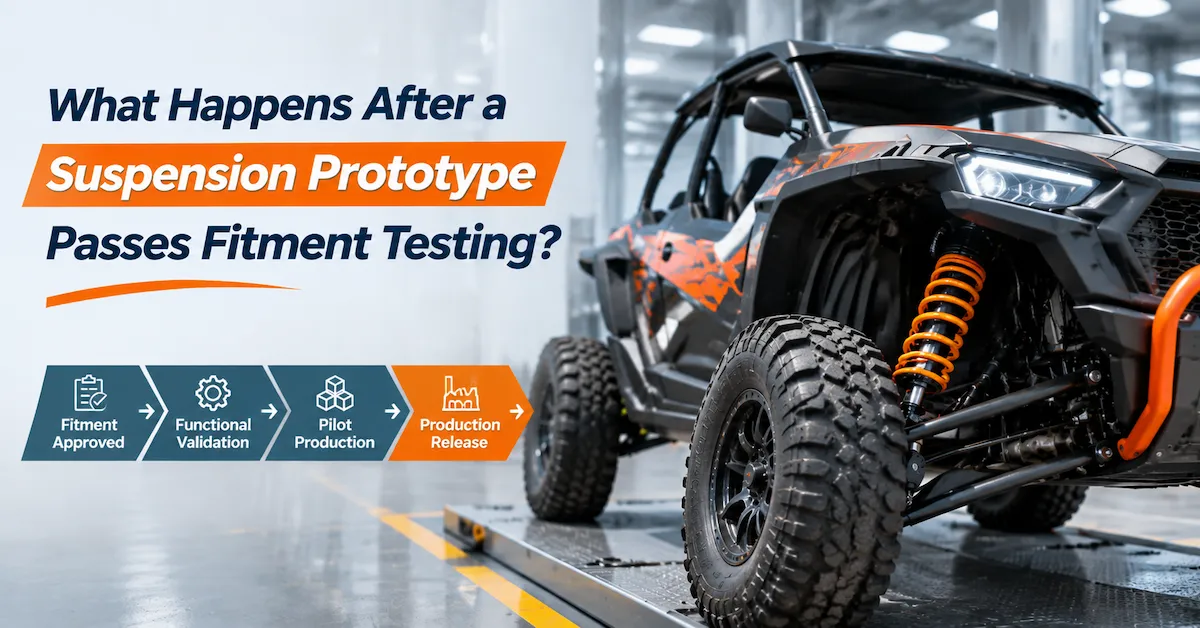
安装适配性审批是指从“能否安装?”过渡到“能否验证、发布并复制此确切配置?”。悬架原型安装适配后,买方和供应商应关闭安装适配性记录,解决临时零件和未决问题,确定已批准的配置,完成功能验证,使用量产零件和方法进行试生产,批准检验和包装,并在重复生产前制定变更控制措施。
能用螺栓固定到车辆上的原型产品并不等同于可直接量产的减震器。适配性测试可能确认在特定条件下的安装、间隙和基本运动性能,但可能无法验证其在整个负载范围内的弹簧支撑、阻尼特性、泄漏情况、耐久性、装配差异、包装、服务特性,或者能否在下次订购时复现相同结果。
本文重点关注装配测试之后的阶段。文章面向OEM工程师、售后市场品牌、分销商、特种车辆制造商和采购团队,旨在帮助他们将成功的样品转化为可控的量产版本。本文与一般的原型开发文章有所不同:其核心问题在于如何防止通过装配测试的样品沦为生产线无法可靠复制的、缺乏文档记录的参考标准。
将装配测试作为工程记录完成。
成功完成适配性测试后的首要任务是在车辆状况和样品标识仍然清晰的情况下关闭测试记录。不要仅仅依赖“适配”这样的提示信息。务必记录安装内容、安装车辆、负载情况、使用的硬件以及版本号。
| 适配记录字段 | 需要捕捉什么 | 为什么批准后这一点很重要 |
|---|---|---|
| 车辆状况 | 车型或平台、年份或代数、位置、原厂或改装状态、轮胎和配件状况。 | 定义实际测试的应用程序。 |
| 样本标识 | 零件编号、样品编号、图纸版本、CAD 版本、物料清单、弹簧、阻尼设置和表面处理。 | 防止其他样品成为生产参考样品。 |
| 安装状态 | 安装件、衬套、套筒、垫片、硬件、扭矩或装配条件以及预紧力。 | 显示结果是否取决于临时安装内容。 |
| 移动检查 | 在相关情况下,行驶高度、最大压缩行程、最大下垂行程、铰接行程、转向或轮胎间隙。 | 显示实际检查了哪些运动条件。 |
| 结果和偏差 | 通过决定、测量、照片、干扰、噪音、访问问题和公开行动。 | 区分无条件批准和有条件批准。 |
定义“通过”的含义
在测试开始前,应明确装配的验收标准。验收标准可能包括安装对准、紧固件啮合、弹簧就位、安装宽度、行驶高度、行程、间隙、调节器操作以及有限的安装时间。如果测试是探索性的而非正式的,则应注明。非正式的安装可以为下一步的工程设计提供支持,但不应将其描述为完整的测试流程。
拍摄关键情况
照片应显示安装接口、间隙、弹簧座、硬件堆叠情况、行程和下垂位置,以及任何临时垫片或支架。单张安装照片无法证明运动情况或识别配置。请将图片与样品编号和测试日期关联起来。
明确记录有条件批准
买方可批准产品适配,但需进行弹簧更换、垫片校正、涂层升级、间隙检查或功能测试。请注明具体情况、所有者、所需证明文件和决定日期。切勿将有条件批准的文件复制到采购订单中,作为无条件生产放行单。
在设计冻结前解决临时部件和未决问题
原型车经常使用临时部件,因为团队需要快速解决装配问题。这很正常。风险在于,如果临时部件没有列入清单,而生产团队却想当然地认为车辆上的每个部件都属于已批准的装配方案。
| 临时物品 | 可能的影响 | 需要做出的决定 |
|---|---|---|
| 垫片或垫圈组 | 安装宽度、对齐方式、侧向载荷、行程和硬件啮合。 | 按规定零件和数量放行、更换并重新检查,或移除。 |
| 精选春季 | 行驶高度、下沉量、负载支撑、全下垂保持率和弹簧减震器匹配。 | 确定弹簧的标识和验收情况,或者使用生产环境中的弹簧重复测试。 |
| 手动阻尼调节 | 车辆响应、舒适性、触底、回弹和重复设置。 | 记录设置并定义生产单元如何重现该设置。 |
| 替换衬套或套筒 | 贴合度、活动性、摩擦力、噪音和载荷路径。 | 更换为符合生产要求的零件,并再次检查装配情况。 |
| 临时支架或安装架 | 强度、对齐方式、间隙和安装方法。 | 变更后,发布、重新设计或重复安装门。 |
| 原型涂层或标签 | 腐蚀预期、外观、产品标识和包装。 | 在试发货前确定产品成品和标签。 |
按风险对未决问题进行分类
将影响安全性或安装的问题与影响外观、维护或文档的问题区分开来。缺少标志位置与安装座在完全碰撞时接触车架所造成的后果截然不同。这种分类有助于团队决定飞行员是否可以进行受控偏差,还是必须等待设计变更和重新验证。
不要仅凭口头协议就解决问题。
口头协议很难从工程部门传递到采购、生产、质量和服务部门。建议使用行动清单,清单应包含负责人、到期条件、相关文件、所需证据和完成状态。如果记录清晰明确,简短的记录就足够了。
冻结已批准的配置,而不仅仅是外部尺寸。
设计冻结是指买卖双方就下一轮验证和试生产将采用的产品定义达成一致。这不仅仅是冻结产品规格,弹簧、阻尼器设置、安装硬件、阀座、衬套、标签、包装和检验方法等都会影响客户最终收到的产品。
| 发布元素 | 最低内容 | 如果未冻结,则会出现典型故障。 |
|---|---|---|
| 申请记录 | 审批内容包括车辆、位置、载荷、地形、环境和改装。 | 后续订单适用于不同的车辆状况。 |
| 二维图 | 基准、关键尺寸、公差、螺纹、安装方式、表面处理和版本。 | 原型尺寸是在没有受控检验的情况下复制的。 |
| 三维CAD | 包络、方向、硬点、移动、间隙和关联修订。 | 包装或服务团队使用过时的几何形状。 |
| 装配物料清单 | 阻尼器、弹簧、座圈、套环、衬套、套筒、五金件、调节器、标签和包装。 | 替代品未经批准即投入生产。 |
| 创纪录 | 弹簧预紧力、安装状态、阻尼基准线和调节范围。 | 各单元离开生产线时的初始行为各不相同。 |
| 检查计划 | 关键特征、方法、抽样、限度、记录和失效反应。 | 试飞结束后只检查外观。 |
| 更改路线 | 通知、审批负责人、受影响部分和重新验证触发条件。 | 静默过程或部件变更会破坏可重复性。 |
悬架图纸审批指南可以帮助规范这一流程。关键问题在于,采购部门能否在无需原原型工程师解释产品含义的情况下,从已发布的产品包中重复订购。
冻结样本的配置标识
为样品或原型指定清晰的标识,并将其与图纸、物料清单、测试报告和照片关联起来。如果在测试过程中对样品进行了调整,请记录调整前后的状态。如果弹簧、设置、安装方式或硬件发生变化,请勿将调整后的结果称为“同一样品”。
确定变更部分是否需要新的验证
安装支架、垫片、弹簧刚度、座圈、阻尼设置、密封件、杆件、涂层、材料、工艺、来源或检验方法的变更都可能产生不同的影响。外观标签的变更可能只需文件审批;而弹簧或安装支架的变更则可能需要重新进行装配、载荷挠度测试或车辆验证。在生产开始前,务必明确触发条件。
安装后进行完整的功能验证
适配性验证旨在确定组件是否能够安装并在规定的空间内移动。功能验证旨在确定完整的配置在规定的载荷、地形、速度、温度和服务条件下是否能够按要求运行。验证范围取决于项目,但应明确界定。
验证弹簧支撑和行驶高度
测量相关位置的行驶高度、下沉量、安装长度、弹簧载荷、预紧力以及可用的压缩和下垂量。记录对平台至关重要的乘客、货物、电池、附件以及前后状态。如果车辆在不同位置使用不同的载荷,请勿假设一个成功角的测试结果代表整车的情况。
在规定条件下验证阻尼性能
对于台架试验,应记录压缩或回弹方向、速度、温度、调节位置和样品标识。对于车辆试验,应记录地形、路线、速度、轮胎、载荷、设置和可观察的指标。诸如“舒适”或“可控”之类的词语或许可以作为有用的观察结果,但它们应该与可测量的条件和具体症状(例如触底、摇晃、颠簸或触顶)联系起来。
请使用公开的压缩和回弹测试参考资料来构建测试记录。请勿将通用测试指南作为项目特定的测试结果。
检查测试后的状态
测试后,检查泄漏情况、杆表面、密封件、弹簧座、衬套、安装座、紧固件、涂层、噪音和接触痕迹。将测量结果与测试前的状态进行比较。原型在测试前可能安装到位,但在反复测试后仍可能出现安装、间隙或装配问题。
| 验证门 | 问题 | 需保留的证据 |
|---|---|---|
| 静态应用程序 | 该组件是否符合约定的行驶高度和安装条件? | 负载、车辆状态、弹簧、预紧力和测量值。 |
| 移动 | 在颠簸、下垂、铰接和转向条件下,它是否仍然清晰? | 职位、许可、照片和偏差记录。 |
| 工作台功能 | 样品是否符合规定的弹簧、阻尼、运动、泄漏或压力检查要求? | 方法、设置、机器、限值以及原始或可追溯数据。 |
| 车辆行为 | 车辆响应是否符合约定的使用标准? | 路线、载重、速度、轮胎、设置、观察和决策。 |
| 测试后检查 | 装配是否仍保持经批准的配置? | 泄漏、痕迹、松动、高度变化和检查记录。 |
使用生产意图方法运行试点批次
试生产是连接已获批准的原型和批量生产的桥梁。它应该使用预定的组件、装配顺序、设置、检验、标签和包装。如果试生产采用与原型相同的非正式方法,则无法证明已发布的产品可以复制。
| 试点阶段 | 需要核实什么 | 发布问题 |
|---|---|---|
| 进料组件 | 弹簧、阻尼器、安装座、座椅、衬套、套筒、硬件、标签和包装与物料清单相符。 | 替代品进入市场时没有可追溯的偏差。 |
| 第一部分设置 | 方向、装配顺序、预紧力、阻尼基准、扭矩或夹具条件。 | 技术人员的记忆取代了受控指令。 |
| 过程检查 | 关键尺寸、座椅、硬件堆叠、调节和外观。 | 错误只有在打包后才会被发现。 |
| 最终检验 | 长度、行程、弹簧载荷或速率、阻尼或运动检查、泄漏和标识(如已指定)。 | 飞行员仅凭照片即可被选中。 |
| 应用示例 | 将选定的试验单元与目标车辆或代表性夹具上的已批准原型进行比较。 | 飞行员使用了不同的弹簧或设置。 |
| 包装审核 | 单元、对或套件内容物、标签、条形码、说明书和保护措施。 | 硬件配置正确,但标识错误。 |
| 偏差审查 | 超出限制、临时和替代条件均被控制和处置。 | 口头豁免成为下一个标准。 |
使用多个试验单元来检验重复性
试点项目应解答该工艺能否生产出多个合格产品。比较关键尺寸、弹簧类型、预紧力、阻尼设置、安装条件、外观和包装。数量和抽样应事先商定;合适的数量取决于工艺风险、应用、客户要求和生产计划。
将试点项目与已批准的原型进行比较
使用测量数据和记录,而不仅仅是照片。如果试生产结果与最终结果存在差异,则应将差异归类为已批准的设计更新、工艺偏差、测量问题、包装问题或不合格项。在采购部门将试生产结果视为已发布之前,必须更新图纸、物料清单、检验记录或验证记录。
批准包装、标签和可追溯性
如果仓库和安装人员无法识别已批准的配置,则悬架产品发布不完整。确定产品是单独发货、左右成对发货还是整车发货。列出所有包含的弹簧、减震器、支架、垫片、紧固件、工具、说明书、标签和保护件。
使标签与已发布标识一致
请使用已发布的零件编号、位置、版本或批次参考号、数量以及授权市场信息。标签应便于采购、仓储、安装和服务团队区分已批准的配置。请勿添加未经验证的通用适配性或性能声明。
在运输过程中保护已批准的状态
检查杆件保护、涂层保护、弹簧保持力、纸箱内的移动情况、湿度、堆垛情况以及运输方向。包装是产品质量的一部分,因为支架弯曲、杆件损坏、垫片缺失或弹簧刚度不一致都可能导致原本合格的产品变成现场投诉。
保持投诉可追溯性
将产品编号、版本号、批次号、组件标识、检验记录和包装内容关联起来。当客户报告安装适配性、车身高度、阻尼、泄漏、噪音或安装困难等问题时,团队可以针对具体部件进行调查,而不是针对通用产品系列。
发布首批商业批次,并附上重点评测。
生产发布只是一个阶段性节点,而非项目结束。首批商业产品应与已批准的原型和试生产版本进行重点对比审查。确认供应商使用了已发布的图纸、物料清单、弹簧、阻尼器设置、硬件、检验计划、标签和包装。
| 首批审查 | 比较什么 | 需保留的证据 |
|---|---|---|
| 修订 | 采购订单、图纸、CAD文件、物料清单、工艺流程单和供应商生产记录。 | 版本检查并签署发布包。 |
| 组件标识 | 弹簧、阻尼器、安装座、衬套、套筒、硬件和设置。 | 批次记录和收货或最终检查。 |
| 关键尺寸 | 安装方式、长度、行程、弹簧座、间隙和硬件堆叠。 | 与该地块相关的检验报告。 |
| 功能 | 泄漏、位移、弹簧载荷、阻尼或其他约定的检查。 | 方法、限度、结果和样品标识。 |
| 包裹 | 单元、对或套件内容物、标签、条形码、说明书和保护措施。 | 包装审核及拍照。 |
| 现场反馈 | 适配性、安装、行驶高度、噪音、操控性和退货情况。 | 投诉记录与零件和批次关联。 |
当发货必须进行时,请使用受控偏差。
某些项目需要临时性偏差以支持小规模发射或受控舰队。如果出现这种情况,请说明受影响的部件、状况、数量、风险、有效期、审批负责人和纠正措施。切勿允许重复下达指令,将临时性偏差变成未经记录的永久标准。
在改进过程中,请保持已批准的基线可见。
后续变更属于正常情况:买家可能要求更换弹簧、安装支架、涂层、储液罐位置或组件。请保留原始批准版本,以便进行维修和投诉调查。下一个版本应说明变更内容、变更原因、受影响的车辆以及需要重复的验证步骤。
生产发布请求应包含哪些内容?
要求供应商提供逐项的发布回复,而不是笼统地说项目已准备就绪。回复应阐明剩余的假设条件,并说明每个项目的负责人。
| 发布请求 | 预期回应 | 它为何能保护买家 |
|---|---|---|
| 原型标识 | 样品编号、配置、版本和适配决定。 | 防止其他样本成为参考样本。 |
| 设计包 | 图纸、CAD、BOM、弹簧、阻尼设置和硬件均符合同一版本。 | 创建可复现的产品定义。 |
| 验证结束 | 适配性、功能性、路线或装置证据,以及已解决或已分配的未决问题。 | 将已通过的证据与待处理的工作分开。 |
| 试点结果 | 多单元、关键检验、偏差、功能、包装和标识。 | 展示了超越单个手工制作样品的转移。 |
| 商业基础 | 样品、试生产、生产数量、模具、时间安排、包装和排除项。 | 防止采购订单隐藏开发依赖项。 |
| 变更控制 | 通知、审批负责人、受影响部分和重新验证触发条件。 | 防止重复订单被悄悄替换。 |
| 服务支持 | 替换身份、兼容修订和投诉记录路径。 | 将产品发布与产品生命周期连接起来。 |
对于新项目,请查阅BEDO 产品中心,准备已获批准的原型和试点信息,并使用官方联系页面进行项目相关的工程和供应讨论。公开的产品页面会列出可用的产品方向;项目的具体适配性、弹簧、阻尼、数量、交付时间、测试、包装和服务范围必须予以确认。
常见问题解答
获得适配性认证是否意味着减震器已准备好进行批量生产?
否。适配性是指在特定条件下完成安装。生产准备工作还需要符合规范的图纸和物料清单、弹簧和阻尼定义、功能验证、试生产证据、检验、包装、可追溯性和变更控制。
原型机装配合格后,哪些内容应该冻结?
冻结应用程序、零件编号、图纸和CAD版本、物料清单、弹簧、阻尼设置、硬件、关键尺寸、验证条件、标签、包装和变更路径。确定或明确标识每个临时原型项目。
试生产批次应该包含多少台设备?
数量取决于应用风险、工艺偏差、零部件供应、客户要求和生产计划。应在试生产开始前确定数量和检验范围,而不是在出现问题后再做决定。
原型机和试制机有什么区别?
原型机用于探索或验证设计方案。试生产则用于检验预期的生产定义和流程是否能够生产出多个具有可控差异、检验、包装和可追溯性的单元产品。
如果试点项目与批准的样品不同怎么办?
控制差异,确定受影响的组件或流程,判断是设计问题还是生产问题,更新相关文档,并在变更可能影响装配、安全、性能、服务或产品特性时重复验证。
包装是否需要在生产放行前获得批准?
包装可以并行开发,但必须在再次发货前获得批准。包装必须能够识别产品配置,并在搬运和运输过程中保护减震器、弹簧、五金件、标签和说明书。
供应商在安装验收合格后可以更换弹簧吗?
只有通过既定的变更控制流程才能进行变更。即使减震器本体和安装座保持不变,更换弹簧也会改变车身高度、下沉量、载荷支撑、行程以及弹簧与减震器之间的关系。
如果首批产品合格,但之后出现现场投诉怎么办?
将投诉与零件号、版本号、批次、车辆状况、负载、轮胎、设置和安装记录关联起来。然后在更改已发布的设计之前,将产品差异与车辆、安装、使用或测量方面的影响区分开来。
BEDO能否帮助将悬架原型转化为量产产品?
BEDO 的官方网站展示了减震器、悬架弹簧、产品类别和定制开发内容。请提供原型记录、车辆应用、图纸、物料清单 (BOM)、数量阶段、验证要求和包装范围,以便评估具体的生产路径。
结论
悬架原型通过装配测试后,项目应按阶段逐步推进,而非直接进入生产阶段。具体步骤包括:关闭装配记录、解决临时性问题、确定最终配置、完成功能验证、进行量产试点、批准检验和包装,并明确未来变更和投诉的处理方式。
这条证据链将一次成功的安装转化为采购部门可以订购、质量部门可以检验、物流部门可以识别、售后服务部门可以支持、供应商可以复制的产品。首先从减震器产品类别入手,然后准备原型和试生产包以供技术评审。