Прямой ответ: компетентный завод по производству подвесок контролирует критически важные размеры и допуски, связывая функциональные требования с утвержденным чертежом, контролируемыми базовыми точками, размерной цепочкой, методом контроля, подходящим измерительным прибором, определенной выборочной или 100% проверкой и документированной реакцией в случае отклонения результата от спецификации. Контроль не ограничивается окончательным измерением штангенциркулем. Он начинается, когда завод определяет, какие размеры влияют на посадку, ход, траекторию нагрузки, установку пружины, зазор, уплотнение, конфигурацию демпфирования и сборку.
Для амортизатора или пружины подвески наиболее важным доказательством является соответствие утвержденной конструкции и производственной документации. Покупатель должен иметь возможность увидеть, какая версия была изготовлена, какие характеристики проверялись, в каких условиях, с помощью какого инструмента, кем и что произошло, когда деталь не соответствовала требованиям. Точные значения и допуски зависят от конкретного применения и должны быть подтверждены чертежом покупателя, образцом, данными автомобиля или утвержденной документацией о разработке.
В этой статье дается ответ на вопрос сравнения поставщиков и коммерческого анализа, актуальный для инженеров OEM-производителей, отделов закупок, брендов запчастей для вторичного рынка, дистрибьюторов и производителей транспортных средств: как завод преобразует чертеж подвески в повторяемые размеры, и как покупатель может проверить эту возможность? Основное внимание уделяется амортизаторам, пружинам подвески, квадроциклам, вездеходам, мотоциклам, электромотоциклам, гольф-карам, внедорожникам и специализированным изделиям, где небольшая ошибка в сопряжении может привести к проблемам с установкой, зазорами, высотой дорожного просвета, долговечностью или обслуживанием.
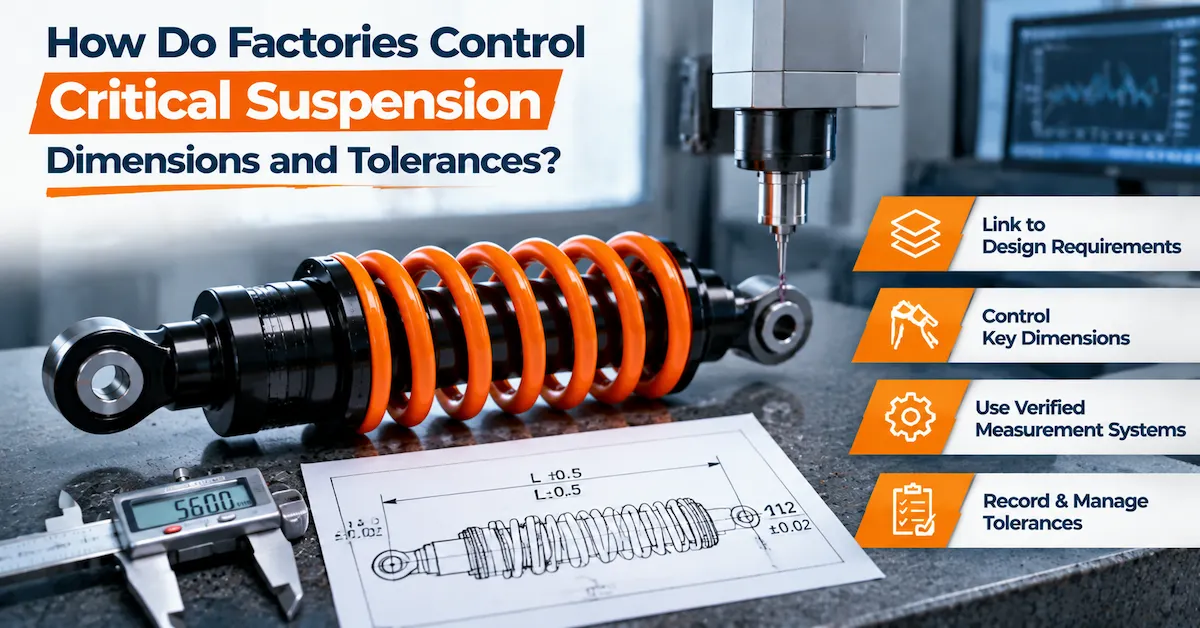
Границы допустимых отклонений: не существует универсального «допуска подвески», подходящего для каждого автомобиля. Монтажное отверстие, ширина втулки, длина в сжатом и растянутом состоянии, опорная площадка пружины, шток, трубка или резьба могут быть критически важными в одном применении и второстепенными в другом. Завод-изготовитель и покупатель должны согласовать функциональные требования, номинальные размеры, допуски, условия измерения и метод приемки для фактической конфигурации.
Начните с функции, а не со списка чисел.
Завод не может определить, какие размеры требуют наиболее жесткого контроля, ориентируясь только на самые большие или самые маленькие числа на чертеже. Сначала необходимо понять, для чего предназначена деталь. Требуемый контроль для крепления амортизатора отличается от контроля для декоративного кронштейна. Требуемый контроль для опоры пружины отличается от контроля для бесконтактной поверхности. Допуск имеет смысл только в отношении функции, сборки, неопределенности измерений и последствий отклонений.
Применительно к подвеске, функциональные вопросы могут включать в себя соответствие детали заданному интерфейсу автомобиля, достижение заданного хода без пробоя или до упора, обеспечение зазора между шинами и расположенными рядом компонентами во время движения, восприятие заданной пружинной нагрузки, поддержание правильного положения уплотнений и втулок, сохранение заданного диапазона регулировки и возможность установки с использованием утвержденных крепежных элементов. Эти вопросы определяют критически важные характеристики, требующие четкого плана контроля.
| Характерная группа | Почему разнообразие может иметь значение | Типичный контрольный вопрос |
|---|---|---|
| Интерфейс крепления | Неправильная ширина, отверстие, резьба, втулка или угол могут препятствовать установке или создавать боковую нагрузку. | Определяется ли интерфейс на основе контролируемых данных и проверяется ли он с помощью воспроизводимого метода? |
| Удлиненная и сжатая длина | Изменяет полезный ход подвески, высоту дорожного просвета, проходимость по неровностям и поведение автомобиля при полном провисании. | Измерения длины производятся в указанных условиях и соответствуют утвержденной конфигурации? |
| Взаимосвязь между инсультом и путешествиями | Может изменить доступные возможности движения транспортного средства или вызвать механический контакт. | Понятен ли метод измерения, и определены ли конечные условия? |
| Характеристики пружинной опоры и предварительной нагрузки | Влияет на высоту установки, фиксацию пружин, предварительную нагрузку и поддержку нагрузки. | Контролируются ли местоположение седла, резьба, положение воротника и характеристики пружины? |
| Характеристики штоков, трубок, уплотнений и втулок | Может влиять на трение, герметичность, соосность, износ и эксплуатационные характеристики. | Указаны ли требования к размеру, отделке, соосности, состоянию поверхности и точности подгонки? |
| Характеристики резьбы и крепежа | Неправильное соотношение шага, зацепления или крутящего момента может повлиять на безопасность сборки. | Контролируются ли резьбонарезные калибры, инструкции по моменту затяжки и версии крепежных элементов? |
| Характеристики пружин | Свободная длина, высота установки, жесткость и состояние концов влияют на опору и высоту дорожного просвета. | Проверена ли пружина и протестирована ли она в согласованных условиях? |
| Фирменный стиль упаковки и этикеток | Даже правильно установленная деталь в неправильной упаковке может привести к отказу в эксплуатации. | Можно ли связать отгруженный товар с правильной версией и приложением? |
Покупателю следует проявлять осторожность, когда поставщик обещает «высокую точность», не указывая при этом функцию, номинальное значение, допуск, условия измерения и документацию. Точность не может заменить чертеж и схему контроля.
Создайте контролируемую цепочку чертежей и размеров.
Критические размеры подвески должны определяться на основе одной контролируемой технической базы. Этой базой может быть чертеж заказчика, утвержденный чертеж поставщика, образец, измеренный в процессе разработки, или совместно выпущенный чертеж. Источник менее важен, чем контрольный образец: производственная группа должна знать, какая версия является текущей, что изменилось и какие измерения необходимы для выпуска.
Определите опорные точки, отражающие особенности установки.
Базовые точки должны отражать способ расположения, сборки или проверки компонента. Например, центр крепления, поверхность, ось отверстия или точка опоры пружинного сиденья могут быть более полезны, чем произвольный внешний край. Если контрольное приспособление устанавливает деталь не по отношению к транспортному средству, результат измерения может выглядеть приемлемым, в то время как установленное положение будет неправильным.
Выбор базовой точки — это не просто процесс проектирования. Покупатель и завод должны выяснить, можно ли изготовить базовую точку последовательно, расположить её без повреждения детали и измерить с помощью подходящего оборудования. Базовая точка, существующая только в САПР, но не воспроизводимая в цеху, является слабой основой для контроля производства.
Контроль размерной цепочки
На точность установки подвески часто влияет целый ряд размеров, а не одно число. Ширина крепления, положение втулки или гильзы, центр отверстия, толщина кронштейна, длина корпуса амортизатора, положение опорной седла пружины и количество крепежных элементов могут влиять на конечный результат установки. Если каждый отдельный размер технически находится в пределах допустимых отклонений, но количество крепежных элементов превышает доступный зазор, все равно может возникнуть проблема с зазором.
В ходе анализа конструкции следует определить, какие варианты являются наихудшими, какие носят статистический характер, а какие требуют прямой функциональной проверки. Завод не должен незаметно изменять допуски для выполнения сложных измерений. Любое изменение номинальных значений или допусков должно быть проверено с учетом интерфейса автомобиля и утвержденной версии.
Разделите критические, основные и эталонные измерения.
Не все параметры заслуживают одинаковой частоты проверки. Критические характеристики обычно влияют на безопасность, посадку, подвижность, герметичность, структурную нагрузку или существенный результат работы. Основные характеристики могут влиять на сборку или эксплуатацию, но имеют больший запас прочности. Эталонные размеры помогают передать проектный замысел, но не могут использоваться в качестве пределов допустимых отклонений. Классификация должна быть достаточно ясной, чтобы производственный и инспекционный персонал действовали согласованно.
| Статус чертежа | Значение для производства | точка обзора покупателя |
|---|---|---|
| Критическая характеристика | Необходимо иметь четко определенные пределы, метод, документацию и план действий. | Связана ли данная характеристика с фактической функцией транспортного средства или его компонентов? |
| Основная характеристика | Требуется плановый контроль технологических процессов или инспекций, соответствующий уровню риска. | Достаточен ли уровень выборки для достижения ожидаемого результата? |
| Опорный размер | Передает информацию, но не является обязательным условием для принятия решения. | Может ли поставщик ошибочно принять эталонное значение за допуск? |
| Предложенная поставщиком стоимость | Необходимо получить разрешение, прежде чем это станет обязательным требованием для производства. | Четко ли это отделено от подтвержденных требований покупателя? |
| Открытая или оценочная стоимость | Не может быть использовано для окончательного релиза без принятия решения. | Кому принадлежит это действие и когда оно будет приостановлено? |
Покупатели, работающие со старым образцом или деталью, полученной методом обратного проектирования, могут использовать руководство по измерению амортизатора в качестве напоминания о необходимой информации, однако измерение одного образца не гарантирует автоматического установления допустимого производственного отклонения. Также необходимо учитывать износ образца, состояние нагрузки, температуру, покрытие, положение при сборке и историю эксплуатации.
Преобразуйте чертеж в схему управления производством.
План контроля связывает каждое важное требование с этапом процесса, который может предотвратить или выявить отклонения. Он должен определять характеристику, спецификацию, метод, оборудование, периодичность, порядок регистрации, ответственную роль и реакцию. Он также должен определять, является ли контроль превентивным, обнаруживающим или функциональным.
| Поле плана управления | На какой вопрос он должен ответить? | Слабая формулировка, чтобы избежать |
|---|---|---|
| Характерный | Какой именно параметр или результат контролируется? | «Общее качество» или «проверка внешнего вида». |
| Спецификация | Какая номинальная, предельная, условная или утвержденная ссылка применима? | «В пределах допустимого отклонения» без указания значения или внесения изменений. |
| Метод | Как определяется местоположение, загружается, измеряется или проверяется функциональность данной функции? | «Проводите измерения по мере необходимости». |
| Оборудование | Какой измерительный прибор, приспособление, тестер или визуальный эталон используется? | «Используйте подходящий инструмент», без указания авторства. |
| Частота | Какие единицы, партии, начала, изменения или условия проверяются? | «Случайная проверка» без плана. |
| Записывать | Где сохраняется результат и связывается с партией? | Неопознанные рукописные заметки. |
| Реакция | Что произойдет, если результат выйдет за пределы допустимого диапазона или окажется неопределенным? | «Настроить машину» без изоляции или повторной проверки. |
План контроля должен сопровождать деталь на протяжении всего заводского процесса. Окончательная проверка может выявить неправильную ширину крепления, но она не может предотвратить появление той же ошибки в каждом изделии. Контроль технологического процесса, проектирование оснастки, утверждение первого образца, проверки в процессе производства и проверка изменений снижают вероятность того, что отклонение достигнет стадии окончательного выпуска.
Контроль за поступлением материалов и закупленных комплектующих.
Отклонения в размерах могут возникать из-за закупки компонентов до начала процесса сборки подвески. Пружины, втулки, гильзы, уплотнения, штоки, трубки, крепежные элементы, покрытия и другие детали могут поступать из разных источников или партий. Уровень контроля должен отражать, как каждый элемент влияет на конечный продукт. Сертификат поставщика может подтверждать наличие данных, но он не может заменить входной контроль, если характеристика является критической или у поставщика имеются данные об отклонениях в размерах.
Входной контроль начинается с идентификации. Завод должен иметь возможность различать утвержденный номер детали, версию, поставщика, партию, количество и статус приемки. Смешанные контейнеры и немаркированные компоненты затрудняют определение того, какие именно единицы были использованы при обнаружении проблемы. Контролируемая карантинная зона или метод контроля статуса полезны, когда компонент ожидает проверки или утилизации.
Для пружин недостаточно просто визуального соответствия.
Две пружины могут выглядеть похожими, но отличаться по свободной длине, толщине проволоки, конфигурации концов, материалу, жесткости или поведению в установленном состоянии. Покупатель должен подтвердить, какие характеристики пружины критически важны для конкретного применения и как они проверяются. Точные параметры испытательной нагрузки, прогиба, температуры, состояния посадки и допустимых пределов зависят от конкретного проекта; их не следует определять по изображению из каталога.
Приобретенные интерфейсы требуют проверки на соответствие идентификационным данным и размерам.
Втулки и гильзы могут влиять на ширину крепления, соосность и посадку болтов. Уплотнения и штоки могут влиять на риск утечки и трение. Крепежные элементы могут изменять плотность соединения или зацепление резьбы. В исходном плане должно быть указано, какие характеристики проверяются напрямую, а какие контролируются в рамках утвержденного процесса поставщика, сертификата или периодического аудита. Правильный подход зависит от рисков и доказательств, а не от универсального процента проверок.
Перед окончательной проверкой используйте средства контроля технологического процесса.
Контроль технологического процесса — это способ, которым завод предотвращает отклонения в процессе изготовления детали. Для компонентов подвески полезными мерами контроля могут быть: утверждение первой детали, проверка оснастки, утверждение настройки, идентификация инструмента или штампа, внутрипроизводственный контроль размеров, подтверждение крутящего момента, контроль чистоты, проверка ориентации сборки и контроль при переналадке. Точный список зависит от продукта и процесса.
Утверждение первого образца и установки
При запуске производственной линии, изменении оснастки, замене инструмента, изменении партии от поставщика или вступлении в силу изменений в чертеже, первую деталь следует проверить на соответствие соответствующим требованиям, прежде чем процесс продолжится. Это особенно полезно для элементов крепления, пружинных опор, резьбовых компонентов и собранных деталей, на которые может повлиять настройка.
Контроль приспособлений и измерительных приборов
Приспособление является частью измерительной системы. Если установочный штифт изношен, зажим изменяет положение детали или приспособление не выровнено по базовому уровню чертежа, результат может быть неоднократно неверным. Идентификация, состояние, проверка, калибровка (где это применимо) и хранение измерительного прибора должны контролироваться. На заводе должно быть известно, является ли измерение прямым, сравнительным, визуальным или функциональным.
Условия сборки имеют значение
Некоторые размеры невозможно определить без учета состояния сборки. Для втулки может потребоваться определенная величина натяжения и момент затяжки. Для амортизатора может потребоваться указанное состояние растяжения. Для пружины может потребоваться определенное положение посадки. Для резьбового кольца может потребоваться утвержденное предварительное натяжение или условие фиксации. Если разные операторы измеряют разные условия, результаты несопоставимы, даже если приборы идентичны.
Для более глубокого понимания характеристик продукта покупатели могут ознакомиться с ассортиментом пружин подвески и обсудить, какие пружины и их размеры в сборе соответствуют их задачам. Публичная страница продукта является отправной точкой, а не заменой чертежа проекта.
Обеспечьте повторяемость проверки амортизаторов.
Проверка амортизаторов часто сочетает в себе проверку размеров, визуальный осмотр, проверку сборки и функциональную проверку. Размер, измеренный на компоненте, может не предсказывать результат сборки, в то время как функциональная проверка может пройти успешно, даже если размер интерфейса неверен. Поэтому план проверки должен разделять характеристики и определять условия для каждой из них.
| Инспекционный слой | Примеры вопросов | Почему этот слой важен |
|---|---|---|
| Идентичность и внешний вид | Соответствует ли деталь правильной версии? Есть ли видимые повреждения, дефекты покрытия, загрязнения или проблемы с маркировкой? | Предотвращает попадание неправильной или явно поврежденной детали на следующий этап. |
| Размеры компонентов | Соответствуют ли крепления, отверстия, резьба, элементы корпуса, элементы шатуна и седла кромок чертежу? | Обеспечивает защиту при установке, сборке и взаимодействии компонентов. |
| Габариты сборки | Соответствуют ли собранные размеры по длине, ширине, ориентации и положению регулировки заданным условиям? | Управляет процессом штабелирования и установки. |
| Проверки на герметичность или наличие утечек | Выполнены ли запланированные визуальные, радиологические или функциональные проверки? | Способствует локализации потенциального сбоя в работе сервиса; точный метод зависит от конкретного проекта. |
| Функциональное поведение | Показывает ли согласованный тест в указанных условиях ожидаемый результат? | Обеспечивает связь между контролем размеров и предполагаемой функцией компонента. |
| Запись о выпуске | Можно ли связать единицу измерения с партией, редакцией, инспектором, датой и результатом? | Это делает возможным дальнейшее расследование. |
Функциональное тестирование не следует описывать расплывчатыми формулировками, такими как «проверено на качество». Полезная документация должна содержать информацию о конфигурации тестирования, условиях, основаниях для приемки, результатах, идентификаторе прибора или оборудования и соответствующей версии. Если тестирование проводится не для каждого устройства, логика отбора проб и выпуска должна быть согласована с отделом управления рисками и в рамках контракта.
Контроль погрешности измерений и ошибок контроля
Любое измерение имеет неопределенность. Величина неопределенности может быть мала по сравнению с широким допуском, или же она может быть значительной при жестком допуске. Завод должен выбрать метод измерения, возможности которого соответствуют спецификации, и избегать представления пограничного результата как достоверного, если метод не может надежно его определить.
К распространенным источникам ошибок при контроле качества относятся неправильное расположение базовых точек, температура детали, загрязнения или заусенцы, гибкие компоненты, усилие зажима, техника работы оператора, изношенные контактные точки, разрешение прибора, износ приспособления и непостоянная нулевая точка. Прибор может быть откалиброван, но при этом использоваться неправильно. Доказательства калибровки и дисциплина в применении методики являются взаимодополняющими средствами контроля.
Когда достаточно простого измерительного прибора
В зависимости от характеристик, допуска, доступности и повторяемости измерений могут подойти простые штангенциркули, микрометры, резьбовые калибры, инструменты для измерения высоты, штифты или специальные приспособления. Завод должен определить метод и убедиться в пригодности инструмента для заданных характеристик.
Когда лучше использовать функциональный или специализированный светильник.
Специальное приспособление может лучше отображать способ установки компонента или уменьшать вариативность, связанную с действиями оператора. Калибр «проход/непроход» может быть полезен для повторяющихся соединений, а функциональное приспособление может подтвердить выравнивание, ход или посадку узла. Приспособление по-прежнему должно контролироваться, идентифицироваться, обслуживаться и проверяться на соответствие чертежу или утвержденным условиям приемки.
Покупателям следует спрашивать не только «какой прибор вы используете?», но и «как прибор определяет местоположение детали, каковы условия измерения и как вы обеспечиваете воспроизводимость метода?». Эти вопросы гораздо лучше отражают реальные возможности контроля качества, чем длинный список оборудования.
Используйте данные для выявления отклонений до того, как они приведут к сбою.
Результат одного прохода показывает состояние одной детали в один момент времени. Данные о тенденциях могут показать, движется ли процесс к пределу. Для повторяющегося производства завод может использовать протоколы контроля, диаграммы хода процесса, статистические методы или другие инструменты мониторинга процесса, соответствующие риску и объему производства. Этот метод не следует рассматривать как гарантию нулевой вариации. Его ценность заключается в раннем обнаружении и информированном реагировании.
Полезными сигналами могут служить постепенное изменение длины собранного изделия, изменение ширины крепления после износа инструмента, увеличение объема доработок в месте крепления пружины, повторяющиеся отказы в одной партии от одного поставщика или различия между сменами. Правильным ответом может быть техническое обслуживание инструмента, проверка приспособления, локализация дефекта от поставщика, корректировка настройки, дополнительная проверка или инженерный анализ. Корректировка процесса без фиксации причины может скрыть первопричину.
| Сигнал | Возможный источник | Реакция, основанная на доказательствах |
|---|---|---|
| Измерения смещаются в сторону одного из пределов допуска. | Износ инструмента, перемещение зажимного приспособления, изменение материала, термическое воздействие или смещение настроек. | Необходимо локализовать затронутые узлы, проверить метод, осмотреть процесс и задокументировать внесенные исправления. |
| Два оператора дают разные результаты. | Различное местоположение опорных точек, сила, последовательность или интерпретация. | Стандартизируйте рабочие инструкции и оцените их повторяемость. |
| Детали соответствуют заданным размерам, но не подходят для установки. | Неверные исходные данные, проблемы с цепочкой размеров, несоответствие комплектующих или незарегистрированные отклонения от нормы для транспортного средства. | Воспроизведите установленное состояние и проверьте управление интерфейсом. |
| Одна партия имеет дефекты, требующие доработки. | Изменение поступающих материалов или закупленных компонентов. | Идентифицировать партию, при необходимости провести карантин, проверить характеристики поставщика и принять решение о дальнейших действиях. |
| Протоколы проверок полны, но не поддаются сопоставлению. | Отсутствует информация о пересмотре, состоянии, инструменте или методе. | Приостановите выпуск до тех пор, пока не будут исправлены поля записи и метод. |
Обрабатывайте несоответствующие размеры без незаметного увеличения допусков.
Когда критический параметр выходит за пределы допустимых значений, первым делом следует его идентифицировать и локализовать. Завод должен знать, какие единицы продукции, партии, операции или отгрузки могут быть затронуты. Не следует возвращать деталь в нормальное производство только потому, что она выглядит близкой к пределу допустимых значений или потому, что требуется срочная отгрузка клиенту.
Возможные варианты решения проблемы включают доработку, ремонт, использование в текущем состоянии с разрешенным отклонением, утилизацию, дополнительную проверку или инженерную экспертизу. Правильный вариант зависит от характеристик и области применения. Отклонение должно содержать информацию о затронутой версии, количестве, риске, уполномоченном органе и сроке действия. Оно не должно стать постоянным неофициальным допуском.
Если само требование неверно или излишне ограничительно, внесите изменения посредством формальной инженерной проверки. При проверке следует учитывать совместимость с транспортным средством, зазоры, прочность, поведение пружин/демпфирования, эксплуатацию, взаимозаменяемость, складские запасы, маркировку и потребности клиентов. Обновление чертежа без согласования с отделами закупок и производства может привести ко второй версии той же проблемы.
Что должен запросить покупатель, прежде чем одобрить поставщика?
Покупателю не обязательно запрашивать каждый внутренний документ. Запрос должен быть соразмерен риску и должен быть сосредоточен на доказательствах того, что поставщик может контролировать критически важные характеристики покупателя. Для программы производства подвески под заказ или под собственной торговой маркой следующий пакет документов является практичной отправной точкой.
- Контролируемый чертеж или согласованная протокольная запись измерений образца с поправками и открытыми предположениями.
- Список важнейших характеристик, включая объяснение того, почему каждая из них важна.
- План контроля, включающий метод, прибор, условия, частоту, запись и реакцию.
- Протокол проверки первого образца или пилотного образца, привязанный к конкретной модификации продукта.
- Доказательства того, что приспособления, измерительные приборы и методы измерения проверены и пригодны для использования.
- При необходимости осуществляется контроль идентификации материала, пружины, втулки, уплотнения, крепежных элементов и приобретаемых компонентов.
- Инструкции по сборке, включающие указание ориентации, момента затяжки, предварительной нагрузки, регулировки, очистки и, при необходимости, функциональной проверки.
- Процесс уведомления о несоответствиях, отклонениях, доработках и изменениях.
- Подход к отслеживаемости, связывающий отгруженную продукцию с партией, версией и записью о выпуске.
- Необходимо составить план проверки соответствия размерам, подвижности, зазоров и характеристик в условиях эксплуатации, указанных покупателем.
При отправке запроса на коммерческое предложение (RFQ) в BEDO укажите тип транспортного средства или машины, переднее/заднее расположение, образец или чертеж, основные интерфейсы, нагрузку и сценарий использования, целевое количество, упаковку, место назначения, ожидаемые результаты испытаний и необходимые документы. Если покупатель не знает значение, отметьте запрос как открытый, а не гадайте. Страница контактов BEDO — подходящее место для начала обсуждения конкретного проекта.
Часто задаваемые вопросы о размерах и допусках подвески
Какие параметры подвески наиболее важны?
Это зависит от конкретного применения, но обычно учитываются такие факторы, как интерфейсы крепления, длина в разложенном и сжатом состоянии, полезный ход, положение пружинного седла, взаимосвязь втулки или гильзы, резьба, зазоры и любые характеристики, связанные с уплотнением или структурной нагрузкой. Окончательный список критически важных параметров должен определяться чертежом и требованиями к транспортному средству.
Всегда ли более жесткие допуски означают лучшее качество детали подвески?
Нет. Излишне жесткие допуски могут повысить стоимость, создать технологическую нагрузку и увеличить объем контроля без улучшения точности подгонки или производительности. Допуски должны быть обоснованы функциональными особенностями, плотностью сборки, производственными возможностями, возможностями измерения и потребностями в обслуживании.
Может ли окончательная проверка заменить контроль технологического процесса?
Нет. Окончательная проверка может выявить несоответствующую продукцию, но контроль технологического процесса снижает вероятность возникновения или повторения отклонений. Надежный план предусматривает как предотвращение, так и выявление на соответствующих этапах.
Как завод должен измерять длину амортизатора?
В измерении необходимо указать опорные точки, условия растяжения или сжатия, условия нагрузки или крепления (если применимо), а также используемый инструмент или крепление. Число без указания условий измерения сложно сопоставить, и оно может не соответствовать установленному оборудованию.
В чём разница между проверкой и калибровкой?
Контроль качества оценивает деталь на соответствие требованиям. Калибровка или проверка оценивают, подходит ли измерительный прибор или эталонный образец и достаточно ли он точен для предполагаемого использования. Оба метода необходимы для получения достоверных данных.
Следует ли проверять все параметры подвески на каждом агрегате?
Не обязательно. Частота должна отражать риск, объем, возможности процесса, историю, точки изменения и последствия утечки. Критические характеристики могут потребовать более высокого уровня контроля или прямой функциональной проверки. Решение должно быть задокументировано.
Что делать, если образец не имеет чертежа или допусков?
Используйте образец в качестве подтверждения разработки, а не в качестве спецификации для автоматизированного производства. Подтвердите взаимодействие с транспортным средством, по возможности измерьте несколько образцов, выявите износ и отклонения, определите критически важные функции и создайте утвержденный чертеж или протокол приемки перед началом серийного производства.
Как изменения в материалах и поставщиках влияют на контроль размеров?
Изменение материала или приобретаемого компонента может повлиять на посадку, поведение пружины, состояние поверхности, сборку и измерения. Это должно быть рассмотрено в рамках управления изменениями с последующей повторной проверкой или подтверждением, соответствующим затронутым характеристикам.
Что делать, если деталь немного выходит за пределы допуска?
Необходимо идентифицировать и локализовать дефектную продукцию, проверить метод измерения и получить разрешение на дальнейшую утилизацию или инженерное решение. Не следует незаметно расширять допуск или отгружать продукцию, исходя из того, что разница незначительна.
Может ли компания BEDO подтвердить все допуски до получения чертежа?
Ни один ответственный поставщик не должен подтверждать допуски, специфичные для конкретного применения, без соответствующей информации о транспортном средстве, образце, чертеже, интерфейсе, нагрузке, использовании и производстве. Компания BEDO может проанализировать имеющиеся данные и определить, какие размеры, испытания и записи требуют подтверждения в рамках проекта.
Заключение
Заводы контролируют критически важные размеры и допуски подвески посредством взаимосвязанной системы: функциональные требования, контролируемые базовые элементы, размерные цепочки, утвержденные чертежи, методы контроля, подходящие измерительные приборы, управление технологическим процессом, условия сборки, записи, отслеживаемость и документированные реакции. Одного лишь окончательного измерения недостаточно, чтобы доказать, что амортизатор, пружина или подвеска будут идеально подходить и стабильно работать.
Для покупателей практический вопрос аудита прост: может ли поставщик показать, как критически важная характеристика перешла от требований к транспортному средству к чертежу, от чертежа к технологическому процессу и от процесса к отгрузочной документации? Изучите ассортимент амортизаторов BEDO , определите доступные данные по применению и интерфейсам и используйте официальный контактный канал для запроса проверки размеров и допусков, специфичных для вашего проекта.