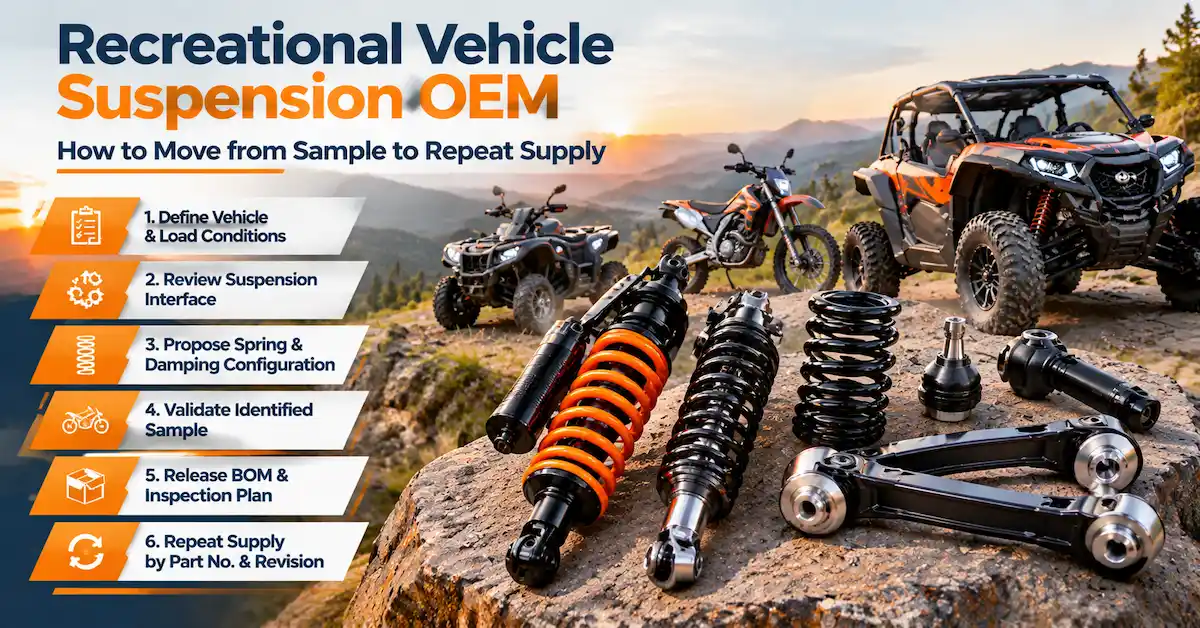
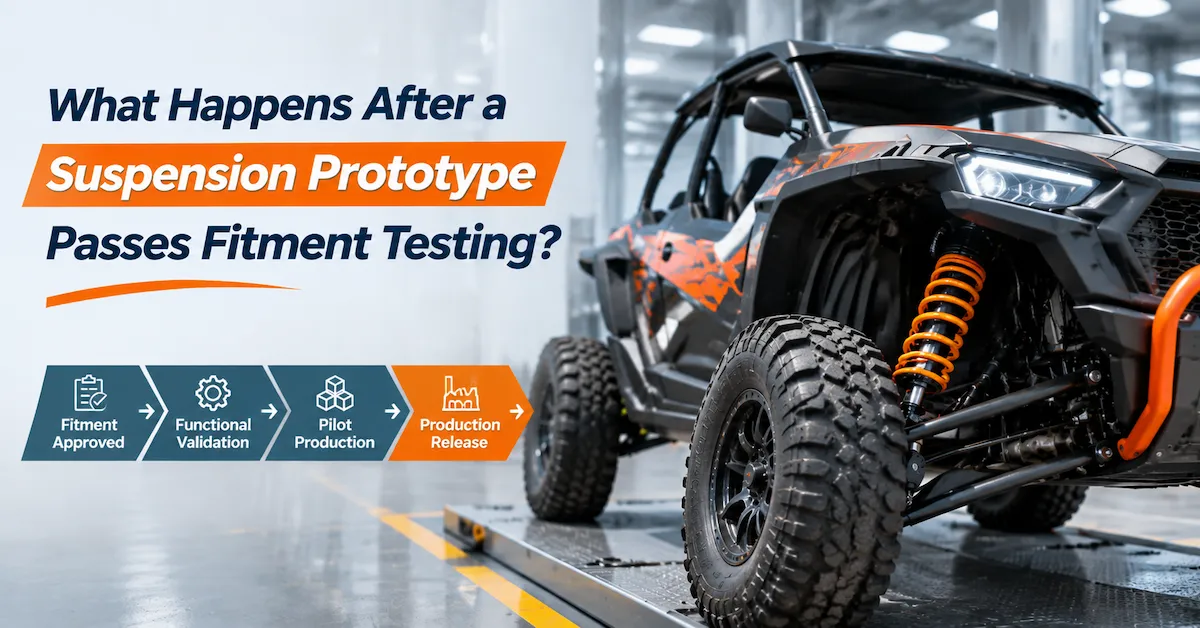
適合性承認とは、「取り付け可能か?」から「この正確な構成を検証、リリース、再現できるか?」への引き継ぎです。サスペンションのプロトタイプが適合したら、購入者と供給者は適合性記録を閉じ、一時的な部品と未解決の問題を解決し、承認された構成を確定し、機能検証を完了し、生産予定の部品と方法を使用してパイロットバッチを実行し、検査と梱包を承認し、再生産の前に変更管理を定義する必要があります。
車両にボルトで固定できる試作品は、必ずしも量産可能なショックアブソーバーであるとは限りません。適合性試験では、特定の条件下での取り付け、クリアランス、および基本的な動作を確認できる場合があります。しかし、負荷範囲全体におけるスプリングサポート、減衰特性、漏れ、耐久性、組み立てのばらつき、パッケージ、サービス上の同一性、または次回の注文で同じ結果を再現できる能力を確認できるとは限りません。
この記事は、適合性テスト後の段階に焦点を当てています。OEMエンジニア、アフターマーケットブランド、販売代理店、特殊車両メーカー、購買チームなど、成功したサンプルを管理された量産リリースへと移行する必要のある方々を対象としています。一般的なプロトタイプ開発に関する記事とは意図的に異なっており、ここでの中心的な課題は、適合性テストに合格したサンプルが、生産ラインで確実に再現できない、文書化されていない参照品となってしまうことを防ぐ方法です。
適合性試験を技術記録として閉じる
適合性テストが成功したら、まず車両の状態とサンプル識別情報がまだ明確なうちにテスト記録を閉じるようにしてください。「適合しました」というメッセージだけに頼ってはいけません。どの車両に、どのような負荷で、どのハードウェアを使用して、どのリビジョンで何が取り付けられたかを記録してください。
| 適合記録フィールド | 何を撮影するか | 承認後にそれが重要な理由 |
|---|---|---|
| 車両の状態 | モデルまたはプラットフォーム、年式または世代、位置、ストック状態または改造状態、タイヤおよび付属品の状態。 | 実際にテストされたアプリケーションを定義します。 |
| サンプル識別番号 | 部品番号、サンプル番号、図面改訂版、CAD改訂版、部品表、ばね、減衰設定、および仕上げ。 | 異なるサンプルが生産基準となることを防ぎます。 |
| インストール状態 | マウント、ブッシング、スリーブ、スペーサー、ハードウェア、トルクまたは組み立て状態、およびプリロード。 | 結果が一時的なインストールコンテンツに依存していたかどうかを示します。 |
| 移動チェック | 車高、フルバンプ、フルドロップ、アーティキュレーション、ステアリング、またはタイヤクリアランス(該当する場合)。 | 実際にチェックされた動作条件を示します。 |
| 結果と偏差 | 合格判定、計測、写真、干渉、騒音、アクセス問題、および未解決のアクション。 | 完全承認と条件付き承認を区別する。 |
「合格」の意味を定義してください
適合性については、試験開始前に合格基準を定める必要があります。これには、取り付け位置合わせ、ファスナーのかみ合い、スプリングの着座状態、取り付け幅、車高、ストローク、クリアランス、アジャスターへのアクセス、または限られた取り付け時間などが含まれる場合があります。試験が正式なものではなく探索的なものであった場合は、その旨を明記してください。非公式な取り付けは次のエンジニアリングステップをサポートすることはできますが、完全なリリースゲートとして記述すべきではありません。
重要な状況を写真に収める
写真には、取り付け面、クリアランス、スプリングシート、ハードウェアスタック、バンプ位置とドロップ位置、および仮設スペーサーやブラケットが写っている必要があります。取り付け後の写真1枚だけでは、動作を証明したり、構成を特定したりすることはできません。画像にはサンプル番号とテスト日をリンクさせてください。
条件付き承認を明示的に記録する
購入者は、スプリングの変更、スペーサーの修正、コーティングの更新、クリアランスの確認、または機能テストを条件として、適合性を承認する場合があります。条件、所有者、必要な証拠、および決定日を記入してください。条件付き承認を無条件の生産リリースとして発注書にコピーしないでください。
設計凍結前に、一時的な部品と未解決の問題を解決する
試作車両では、適合性に関する疑問に迅速に答えるために、仮部品がよく使用されます。これはごく普通のことです。問題となるのは、仮部品がリストに記載されておらず、生産チームが車両のすべての部品が承認済みのアセンブリの一部であると想定している場合です。
| 一時的なアイテム | 考えられる影響 | 必要な決定 |
|---|---|---|
| スペーサーまたはワッシャースタック | 取り付け幅、位置合わせ、横方向荷重、移動量、およびハードウェアの嵌合。 | 規定の部品と数量で出荷する、交換して再確認する、または取り外す。 |
| 厳選された春 | 車高、沈み込み、荷重支持、フルドロップ保持、およびスプリングとダンパーの組み合わせ。 | スプリングの識別と受け入れ基準を定義するか、または製品版のスプリングを使用してテストを繰り返してください。 |
| 手動ダンピング調整 | 車両の応答性、快適性、底付き、反発、および繰り返し設定。 | 設定を記録し、生産ユニットがそれをどのように再現するかを定義する。 |
| 交換用ブッシングまたはスリーブ | 適合性、関節可動性、摩擦、騒音、および荷重経路。 | 量産用の部品に交換し、再度組み立て品を検査してください。 |
| 仮設ブラケットまたはマウント | 強度、位置合わせ、クリアランス、および設置方法。 | 変更後、適合ゲートをリリース、再設計、または再度作成してください。 |
| 試作品のコーティングまたはラベル | 腐食に対する耐性、外観、製品の識別性、およびパッケージ。 | 試作品出荷前に、製品の仕上げとラベル表示を定義する。 |
未解決の問題をリスク別に分類する
安全性や適合性に影響する問題と、外観、サービス、またはドキュメントに影響する問題を区別してください。ロゴの位置が欠落していることと、フルバンプ時にマウントがフレームに接触することとでは、リリースへの影響が異なります。この分類は、パイロットが制御された逸脱で続行できるか、設計変更と再検証を待つ必要があるかをチームが判断するのに役立ちます。
口頭での合意で問題を解決してはいけません
口頭での合意は、エンジニアリング部門から購買部門、生産部門、品質管理部門、サービス部門へ伝達するのが難しい。担当者、期限、対象文書、必要な証拠、完了状況を記載したアクションリストを作成しましょう。内容が明確であれば、簡潔な記録で十分です。
承認された構成を固定してください。外形寸法だけでなく。
設計凍結とは、買い手と供給者が、次回の検証およびパイロット試験で使用する製品定義に合意することを意味します。これは、単に目と目の長さを固定するだけではありません。スプリング、ダンパー設定、取り付け金具、シート、ブッシング、ラベル、パッケージ、検査方法など、すべてが顧客が受け取る製品に影響を与える可能性があります。
| リリース要素 | 最低限の内容 | 凍結していない場合は典型的な故障です |
|---|---|---|
| 申請記録 | 承認には、車両、位置、積載量、地形、環境、および改造内容が含まれる。 | 後日発注された注文は、異なる車両状態に対して使用されます。 |
| 2D図面 | 基準点、重要寸法、公差、ねじ山、取り付け方法、仕上げ、および改訂。 | 試作品の寸法は、管理された検査に基づかずに複製される。 |
| 3D CAD | 外形、向き、ハードポイント、動き、クリアランス、および関連する改訂。 | パッケージングチームやサービスチームは、旧式のジオメトリを使用しています。 |
| 組立部品表 | ダンパー、スプリング、シート、カラー、ブッシング、スリーブ、ハードウェア、アジャスター、ラベル、およびパッケージ。 | 代替品は承認なしに生産に投入される。 |
| 記録を設定する | スプリングのプリロード、取り付け状態、減衰力の基準値、および調整範囲。 | 各ユニットは、異なる初期挙動でラインから出発する。 |
| 検査計画 | 重要な特徴、方法、サンプリング、限界値、記録、および故障時の対応。 | パイロットの後にチェックされるのは外見のみです。 |
| ルート変更 | 通知、承認者、影響を受ける部分、および再検証のトリガー。 | 目に見えないプロセス変更や部品変更は、再現性を損なう。 |
サスペンション図面の承認ガイドは、この段階を整理するのに役立ちます。重要なのは、購買部門が、製品の意味を元の試作エンジニアに説明してもらうことなく、リリース済みのパッケージから再注文できるかどうかです。
サンプルの構成IDを固定する
サンプルまたはプロトタイプには明確な識別番号を割り当て、図面、部品表、試験報告書、写真と関連付けてください。試験中にサンプルを調整した場合は、調整前と調整後の状態を記録してください。スプリング、設定、マウント、またはハードウェアが変更された場合は、調整結果を「同じサンプル」と呼ばないでください。
変更された部品に新たな検証が必要かどうかを判断します。
マウント、スペーサー、スプリングレート、シート、ダンピング設定、シール、ロッド、コーティング、材料、プロセス、供給元、または検査方法の変更は、それぞれ異なる影響を及ぼす可能性があります。外観上のラベル変更は文書承認のみで済む場合もありますが、スプリングやマウントの変更には、再装着、荷重たわみ試験、または車両検証が必要となる場合があります。生産開始前にトリガーを明確に定義してください。
装着後の機能検証を完了する
適合性検証は、アセンブリが所定の空間に設置され、移動できるかどうかを判定します。機能検証は、完全な構成が、規定された荷重、地形、速度、温度、および使用条件下で要求どおりに動作するかどうかを判定します。範囲はプロジェクトによって異なりますが、明確に定める必要があります。
スプリングサポートと車高を確認する
車高、沈み込み、取り付け長さ、関連位置でのスプリング荷重、プリロード、および利用可能なバンプとドロップを測定します。プラットフォームに影響を与える乗員、荷物、バッテリー、アクセサリー、および前後の状態を記録します。車両が位置ごとに異なる荷重を使用する場合は、1つのコーナーが成功したからといって、車両全体を代表しているとみなさないでください。
規定の条件下で減衰を検証する
ベンチテストの場合は、圧縮または反発の方向、速度、温度、調整位置、およびサンプル識別情報を記録してください。車両テストの場合は、地形、ルート、速度、タイヤ、積載量、設定、および観察可能な基準を記録してください。「快適」や「制御されている」といった言葉は有用な観察結果となる場合もありますが、それらは測定可能な条件や、底付き、揺れ、硬さ、またはトップアウトといった具体的な症状と関連付ける必要があります。
テスト記録の構成には、公開されている圧縮およびリバウンドテストのリファレンスを使用してください。一般的なテストガイダンスをプロジェクト固有のテスト結果として提示しないでください。
試験後の状態を検査する
試験後、漏れ、ロッド表面、シール、スプリングシート、ブッシング、マウント、ファスナー、コーティング、異音、接触痕などを検査します。測定値を試験前の状態と比較してください。試作品は試験前には適合していても、繰り返し入力を行った後に、着座、クリアランス、または組み立て上の問題が明らかになる場合があります。
| 検証ゲート | 質問 | 証拠を保管する |
|---|---|---|
| 静的アプリケーション | 当該アセンブリは、合意された車高および設置条件に対応していますか? | 荷重、車両状態、スプリング、プリロード、および測定値。 |
| 動き | バンプ、ドロップ、アーティキュレーション、ステアリングの各条件下でも、視界はクリアなままですか? | 職務内容、許可、写真、および逸脱記録。 |
| ベンチ機能 | サンプルは、規定されたバネ特性、減衰特性、動き特性、漏れ特性、または圧力特性のチェック基準を満たしていますか? | 方法、設定、機器、制限値、および生データまたは追跡可能なデータ。 |
| 車両の挙動 | 車両の応答性は、合意された使用基準を満たしていますか? | ルート、積載量、速度、タイヤ、設定、観察結果、そして判断。 |
| 試験後の検査 | アセンブリは承認された構成のままでしたか? | 漏れ、傷、緩み、高さの変化、および検査記録。 |
本番環境を想定したメソッドを使用してパイロットバッチを実行します。
試作機は、承認されたプロトタイプと量産をつなぐ架け橋となるものです。そのため、本来の部品、組み立て手順、設定、検査、ラベル表示、包装方法を用いる必要があります。プロトタイプと同じ非公式な方法で作成された試作機は、製品版が再現可能であることを証明するものではありません。
| パイロットステージ | 確認すべき事項 | 懸念を解消する |
|---|---|---|
| 入荷部品 | スプリング、ダンパー、マウント、シート、ブッシング、スリーブ、ハードウェア、ラベル、およびパッケージは、部品表(BOM)と一致しています。 | 代役選手は、追跡可能な逸脱なく出場する。 |
| 最初のピースのセットアップ | 向き、組み立て順序、予圧、減衰基準値、トルク、または治具の状態。 | 技術者用メモリは、制御された命令を置き換える。 |
| 処理中のチェック | 重要な寸法、座席配置、ハードウェア構成、調整機能、および外観。 | エラーは梱包後に初めて発見される。 |
| 最終検査 | 長さ、ストローク、ばね荷重またはばね定数、減衰または動作チェック、漏れ、および指定されている場合はその識別情報。 | パイロットの選考は写真のみで行われます。 |
| アプリケーションサンプル | 選定された試作機は、対象車両または代表的な治具上で、承認されたプロトタイプと比較される。 | パイロットは異なるバネまたは設定を使用します。 |
| パッケージ監査 | ユニット、ペア、またはキットの内容物、ラベル、バーコード、説明書、および保護材。 | 正しいハードウェアが、誤った識別情報とともに出荷されている。 |
| 逸脱レビュー | 制限外の状態、一時的な状態、および代替状態は、封じ込められ、処理される。 | 口頭での例外措置が、次の標準となる。 |
再現性を確認するために複数のパイロットユニットを使用する
パイロット試験では、プロセスによって複数の許容可能なユニットを製造できるかどうかを判断する必要があります。重要な寸法、スプリングの種類、予圧、減衰設定、取り付け条件、外観、およびパッケージを比較します。数量とサンプリングは事前に合意しておく必要があります。適切な数は、プロセスリスク、用途、顧客の要求、および生産計画によって異なります。
パイロット版と承認済みのプロトタイプを比較する
写真だけでなく、測定値や記録も活用してください。試作品に差異がある場合は、その差異を承認済みの設計変更、工程変動、測定上の問題、梱包上の問題、または不適合として分類してください。購入担当者が試作品をリリース済みとみなす前に、図面、部品表、検査記録、または検証記録を更新してください。
パッケージ、ラベル、トレーサビリティを承認する
倉庫と設置業者が承認された構成を特定できない場合、サスペンションの製造リリースは不完全です。製品を個別に出荷するか、左右ペアで出荷するか、車両セットで出荷するかを決定してください。付属するすべてのスプリング、ダンパー、マウント、スペーサー、ファスナー、工具、説明書、ラベル、および保護部品をリストアップしてください。
ラベルを公開されたアイデンティティと一致させる
リリース済みの部品番号、位置、改訂版またはバッチ番号、数量、および承認された販売市場情報を使用してください。ラベルには、購買、倉庫、設置、およびサービスチームが承認された構成を識別できるようにする必要があります。検証で確立されていない汎用適合性や性能に関する主張は追加しないでください。
輸送中の承認された状態を保護する
ロッドの保護状態、コーティングの保護状態、スプリングの保持状態、カートン内の動き、湿気、積み重ね状態、および出荷時の向きを確認してください。ブラケットの曲がり、ロッドの損傷、スペーサーの欠落、またはスプリングレートの不一致は、正しく製造された製品が現場でのクレームにつながる可能性があるため、梱包は製品の品質の一部です。
苦情の追跡可能性を維持する
製品番号、改訂版、ロット番号、部品識別情報、検査記録、およびパッケージ内容を関連付けます。顧客から適合性、車高、減衰力、漏れ、騒音、または取り付けの難しさに関する報告があった場合、チームは汎用的な製品ファミリーではなく、実際のユニットを調査できます。
集中的なレビューとともに最初の商用ロットをリリースする
生産開始はプログラムの最終段階ではなく、通過点です。最初の商用ロットは、承認済みの試作品およびパイロット版との比較による徹底的なレビューを受ける必要があります。サプライヤーが承認済みの図面、部品表、スプリング、ダンパー設定、ハードウェア、検査計画、ラベル、およびパッケージを使用していることを確認してください。
| 初回ロットレビュー | 何を比較するのか | 証拠を保管する |
|---|---|---|
| リビジョン | 発注書、図面、CADデータ、部品表、作業指示書、および仕入先生産記録。 | 改訂内容の確認と署名済みのリリースパッケージ。 |
| コンポーネントの識別情報 | スプリング、ダンパー、マウント、ブッシング、スリーブ、ハードウェア、および設定。 | ロット記録および入荷または最終確認。 |
| 重要な次元 | 取り付け部、長さ、ストローク、スプリングシート、クリアランス、およびハードウェアスタック。 | 当該区画に関連する検査報告書。 |
| 関数 | 漏れ、動き、バネ荷重、減衰、その他合意された点検項目。 | 方法、限界値、結果、および試料の識別情報。 |
| パッケージ | ユニット、ペア、またはキットの内容物、ラベル、バーコード、説明書、および保護材。 | 包装監査および写真撮影。 |
| 現場からのフィードバック | 適合性、取り付け、車高、騒音、ハンドリング、返品について。 | 苦情ログは部品とロット番号に紐づけられています。 |
出荷を進める必要がある場合は、管理された逸脱を使用してください。
一部のプログラムでは、限定的な打ち上げや管理された艦隊を支援するために、一時的な変更が必要となる場合があります。その場合は、影響を受ける部品、状態、数量、リスク、有効期限、承認者、および是正措置を明記してください。繰り返しの注文によって、一時的な変更が文書化されていない恒久的な標準に変わってしまうことがないようにしてください。
改善作業中も、承認済みの基準値を常に目に見えるようにしておく。
後々の変更はよくあることです。購入者から、スプリング、マウント、コーティング、リザーバーの位置、パッケージの変更を求められる場合があります。サービスや苦情調査のために、承認済みの元の改訂版を保管しておいてください。次の改訂版には、変更内容、変更理由、影響を受ける車両、および再検証が必要な項目を明記する必要があります。
製品リリース要求に含めるべき内容
プロジェクトの準備が整ったという一般的な声明ではなく、サプライヤーに項目ごとのリリース回答を求めてください。回答には、残っている前提条件を明らかにし、各項目を誰が管理しているかを示す必要があります。
| リリース要求 | 期待される反応 | なぜそれが購入者を保護するのか |
|---|---|---|
| プロトタイプのアイデンティティ | サンプル番号、構成、改訂版、および適合決定。 | 別のサンプルが参照サンプルとなることを防ぎます。 |
| デザインパッケージ | 図面、CADデータ、部品表、バネ、減衰設定、およびハードウェアはすべて同一の改訂版に統一されている。 | 再現可能な製品定義を作成します。 |
| 検証完了 | 適合性、機能性、経路、またはリギングに関する証拠で、未解決の問題が解決済みまたは担当者に割り当てられているもの。 | 承認済みの証拠と保留中の作業を分離する。 |
| パイロット試験の結果 | 複数のユニット、重要な検査、逸脱、機能、パッケージ、および識別情報。 | 手作りのサンプル1つを超えて、転写が進むことを示している。 |
| 商業ベース | サンプル、試作、生産数量、金型、タイミング、パッケージング、および除外事項。 | 発注書によって開発上の依存関係が隠蔽されるのを防ぎます。 |
| 変更管理 | 通知、承認者、影響を受ける部分、および再検証のトリガー。 | リピート注文における意図しない代替品の混入を防ぎます。 |
| サービスサポート | 代替ID、互換性のある改訂版、および苦情記録経路。 | 製品ライフサイクルに製品リリースを連携させる。 |
新規プロジェクトの場合は、 BEDO製品センターを確認し、承認済みの試作機およびパイロット機の情報を用意し、公式の問い合わせページを使用してプロジェクト固有のエンジニアリングおよび供給に関する協議を行ってください。公開されている製品ページには、利用可能な製品の仕様が記載されています。プログラムに合わせて、正確な適合性、バネ定数、減衰力、数量、タイミング、テスト、パッケージ、およびサービス範囲を確認する必要があります。
よくある質問
適合承認は、そのショックアブソーバーが量産準備完了であることを意味するのでしょうか?
いいえ。適合性試験は、規定された条件下での設置を確認するものです。生産準備には、管理された図面と部品表、ばねと減衰器の定義、機能検証、試作証拠、検査、梱包、トレーサビリティ、および変更管理も必要です。
試作品が適合性試験に合格した後、何を凍結すべきでしょうか?
アプリケーション、部品番号、図面およびCADリビジョン、部品表、スプリング、減衰設定、ハードウェア、重要寸法、検証条件、ラベル、パッケージ、および変更経路を固定します。すべての一時的なプロトタイプ項目を解決するか、明確に識別します。
試作バッチには何ユニット含めるべきでしょうか?
数量は、アプリケーションのリスク、プロセス変動、部品供給、顧客要求、および生産計画によって異なります。問題が発生してから数量と検査範囲を決定するのではなく、パイロット生産開始前に合意しておくことが重要です。
プロトタイプとパイロット版の違いは何ですか?
プロトタイプは、設計を検証または実証するものです。パイロット生産では、意図した生産定義とプロセスで、ばらつきを管理しながら、検査、梱包、トレーサビリティを備えた複数の製品を製造できるかどうかを確認します。
パイロット試験の結果が承認済みのサンプルと異なる場合はどうなるでしょうか?
変更が適合性、安全性、性能、サービス、または製品の同一性に影響を与える可能性がある場合は、差異を限定し、影響を受けるコンポーネントまたはプロセスを特定し、それが設計上の問題か製造上の問題かを判断し、関連する文書を更新し、検証を繰り返します。
製品の出荷前にパッケージの承認を得るべきでしょうか?
パッケージは並行して開発できますが、再出荷前に承認を得る必要があります。パッケージには構成が明記されている必要があり、取り扱いおよび輸送中にショックアブソーバー、スプリング、ハードウェア、ラベル、および説明書を保護しなければなりません。
サプライヤーは、取り付け承認後にスプリングを変更することはできますか?
変更は、合意された変更管理プロセスを経てのみ可能です。ショックアブソーバー本体とマウントが同じであっても、スプリングが異なると、車高、沈み込み、荷重支持力、ストローク、スプリングとダンパーの関係が変化する可能性があります。
最初の生産ロットは合格したが、後になって現場からの苦情が出た場合はどうなるだろうか?
苦情内容を部品番号、改訂版、ロット番号、車両の状態、積載量、タイヤ、設定、および設置記録と関連付けます。その後、リリース済みの設計を変更する前に、製品のばらつきを車両、設置、使用状況、または測定結果の影響から切り離します。
BEDOはサスペンションのプロトタイプを量産化へと移行させるのを支援できますか?
BEDOの公式ウェブサイトでは、ショックアブソーバー、サスペンションスプリング、製品カテゴリー、およびカスタム開発に関するコンテンツを提供しています。具体的な生産経路を評価するために、試作品の記録、車両への適用、図面、部品表(BOM)、数量段階、検証要件、およびパッケージ範囲を提供してください。
結論
サスペンションのプロトタイプが適合性テストに合格したら、プロジェクトは直接生産指示書に進めるのではなく、段階的なリリース手順を経て進める必要があります。適合性記録を閉じ、一時的な項目を解決し、構成全体を確定し、機能検証を完了し、量産を前提としたパイロットテストを実施し、検査と梱包を承認し、今後の変更やクレームへの対応方法を定義します。
このエビデンスチェーンによって、1つの導入成功事例が、購買部門が発注し、品質管理部門が検査し、物流部門が識別し、サービス部門がサポートし、サプライヤーが複製できる製品へと変換されます。まずはショックアブソーバー製品カテゴリーから始め、次にプロトタイプとパイロットリリースパッケージを準備して技術レビューを受けます。