| 検査エリア |
確認すべき内容 |
| ロッド/シール インターフェース |
許容できないオイル漏れまたはシールの損傷の証拠 |
| 体の関節 |
組み立てられたインターフェース周りのシール |
| リザーバー インターフェース |
リザーバー本体または接続部付近の漏れ |
| ホース接続 |
該当する場合、ホース/継手の接合部での漏れ |
| アジャスター インターフェース |
該当する調整コンポーネントの周囲のシール |
| 圧力保持 |
該当する場合、プロジェクト定義の保存要件 |
| 表面状態 |
組み立てまたは密閉の問題を示す可能性のあるオイル汚染 |
| 梱包状態 |
完成品を扱った後に油が現れた証拠 |
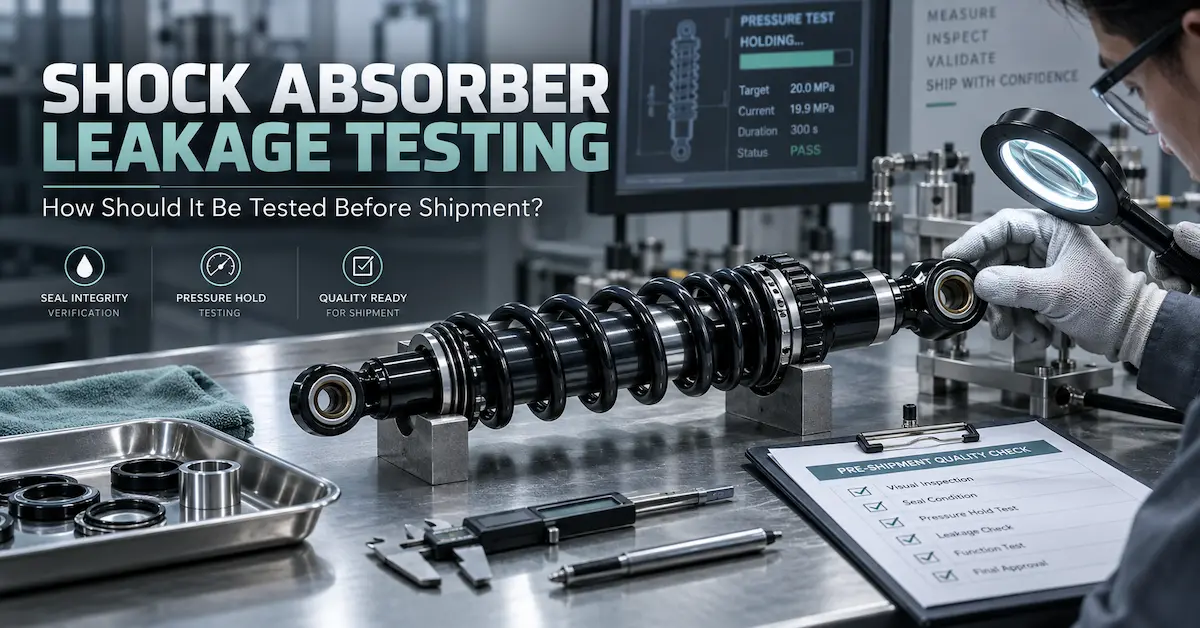
選択した衝撃構造に対して正確な制限とテスト手順を定義する必要があります。適用されることがエンジニアリングによって確認されていない限り、圧力、期間、または漏れのしきい値を別のモデルからインポートしないでください。
ショック アセンブリに入れる前にシールを検査します
完成品検査では、シール コンポーネントが不適切または破損している場合は補償できません。 BEDO のオフロード サスペンション コンポーネント工場ガイドには、チューブ、ロッド、スプリングと並んでシールがリストされています。品質管理が必要な入荷品目として、ブッシング、機械加工部品、リザーバー部品、ホース、フィッティングが含まれます。
カスタマイズされたショック プログラムの場合、受入検査では承認されたシール タイプまたは部品参照を確認し、組み立て前に状態をチェックする必要があります。購入者は必ずしも顧客向けの図面に印刷されたすべてのシール寸法を必要とするわけではありませんが、製造仕様では、未承認のシール バージョンがレビューなしで置き換えられることを防止する必要があります。
製品が複数の技術的バリエーションを使用している場合、2 つの外観が同一のショックが異なる内部構成を使用している可能性があるため、コンポーネントの識別が特に重要になります。
ピストン ロッドの状態は漏れ制御の一部です
ロッドはシーリング システムを繰り返し通過するため、その寸法および表面状態がシーリング性能に影響を与える可能性があります。したがって、品質管理計画では、ロッドの仕様と検査を無関係なコンポーネントとして扱うのではなく、シール システムと結び付ける必要があります。
BEDO のプロトタイプ サプライヤー ガイダンスでは、ショック開発と品質管理における関連要素として、ピストン ロッドの耐摩耗性、表面特性、シール、アセンブリ検査が特定されています。 BEDO のプロトタイプ開発ガイダンスを確認してください。
OEM 購入者にとって役立つ質問は次のとおりです:
- 製品ロッドは、プロトタイプの検証中に使用された承認済みの技術バージョンと同じですか?
- 組み立て前に制御されるロッドの特性はどれですか?
- 破損または汚染されたコンポーネントがアセンブリに侵入することは防止されていますか?
- 承認された表面処理の変更はシーリングの審査のきっかけになりますか?
目的は、1 つの汎用ロッド仕様を規定することではありません。これは、シール性能が制御されたコンポーネント要件に確実に関連付けられるようにするためです。
組み立て中の清浄度の管理
汚染はシールや可動インターフェースに干渉する可能性があるため、アセンブリの清浄度は品質管理の問題です。 BEDO のプロトタイプとパフォーマンス ショック ガイダンスは両方とも、組立管理項目の清浄度と正しいシールの取り付けを特定します。
購入者にとって、これは、漏れ防止を最終的な選別作業としてのみ扱うのではなく、製造プロセスに組み込む必要があることを意味します。
有用な工場レビューでは次のようなことが考えられます。
- 組み立て前にシーリング コンポーネントはどのように保管されますか?
- ロッドとシール表面はどのように汚染から保護されていますか?
- シールの取り付けはどの段階でチェックされますか?
- 工場では、損傷したコンポーネントが生産を継続するのをどのように防いでいますか?
- 異常なユニットはどのように隔離され、調査されますか?
これらの質問は、単にテストマシンの下に置かれた完成したショックを見るよりも、より多くの購入価値をもたらします。
オイルの充填とガスの充填は漏れテストの前に制御する必要があります
ショックの設計に応じて、オイル量、充填状態、ガス充填は組み立てられた油圧システムの一部となります。 BEDO のパフォーマンス ショック製造ガイダンスでは、最終製品に影響を与える可能性のある生産管理として、オイル充填とガス充填が挙げられています。
したがって、漏れテストは、正しく組み立てられ、充填された製品構成に対して実行する必要があります。油圧システムが完成する前にテストされた製品が、完成した販売可能なユニットと同じ証拠を提供するとは限りません。
OEM プロジェクトの場合は、想定される数値ではなく、制御されたプロセスをリクエストします。ガス圧力またはオイル量が重要な内部仕様である場合、製造文書では承認された要件と工場がそれを管理する方法を定義する必要があります。これらの内部値は、購入者の仕様をより詳細に見せるためだけにでっち上げられるべきではありません。
最終漏れ検査の前にショックをサイクルする
完成したショックは、最終検査の前にシーリング インターフェイスが実際にロッドを動かすように機能的に移動する必要があります。 BEDO の安全性とプロトタイプのガイダンスは、完成衝撃検査におけるスムーズな動き、圧縮/反発動作、シール性能、漏れチェックを結び付けます。
目的は、組み立て直後の静止状態のみに基づいて製品が承認されることを避けることです。
実際のプロセスは次のように構成できます。
初期目視チェック → 制御された衝撃動作 → 機能評価 → 漏れ検査 → プロジェクト固有の追加チェック → リリース
移動方法とサイクル数は、工場の承認されたプロセスまたはプロジェクトのテスト計画に基づく必要があります。 BEDO 資料には、すべての ATV、オートバイ、または UTV ショックに対して 1 つの普遍的なサイクル数を宣言する根拠はありません。
漏れと合わせてスムーズな動作を確認する
目に見えて漏れがないショックであっても、内部アセンブリに問題がある可能性があります。 BEDO のパフォーマンス ショック アブソーバー サプライヤー ガイドには、機能テストでは固着や異常なノイズを探す必要があると記載されています。漏れの検査に加えて、過剰な摩擦、不均一な抵抗、調整の失敗。
内部コンポーネントが正しく取り付けられていないか損傷していると、最終的にはパフォーマンスと密閉性の問題の両方が発生する可能性があるため、これは重要です。
出荷リリースでは、以下を接続されているが別個のチェックとして扱います。
| チェック |
主な質問 |
| 漏れ |
組み立てられた製品は適切に密閉されていますか? |
| スムーズな動き |
ショックは固着や異常な摩擦なく動きますか? |
| 圧縮/リバウンド |
製品は承認された減衰動作を示しますか? |
| 調整 |
関連するコントロールは正しく動作しますか? |
| 寸法 |
完成したユニットは承認された取り付け要件と一致していますか? |
| 外観 |
組み立ての問題を示唆する汚れや損傷はありますか? |
減衰検証により、目視検査では見逃される問題が明らかになる可能性がある
オイルまたはガスの損失が油圧システムに影響を与える場合、劇的な外部漏れが明らかになる前に減衰動作が変化する可能性があります。したがって、OEM プロジェクトやパフォーマンス プロジェクトの場合、減衰検証はショックアブソーバーの漏れテストを補完できます。
BEDO のテスト ガイダンスでは、漏れと減衰を別個の検証カテゴリとして扱いますが、その安全性に関する記事では、圧縮とリバウンドが承認された目標を満たしている必要があると記載されています。
正しいアプローチは、漏れ検査の代わりに減衰テストを使用しないことです。代わりに:
漏れ検査では、システムが密閉されているかどうかが確認されます。
減衰テストでは、衝撃が発生するかどうかが確認されます。必要な油圧応答。
両方の結果が変化した場合、エンジニアリングは製品の調査が必要であるというより強力な証拠を得ることができます。
リモート貯留層のショックにはさらに多くの漏れチェックポイントが必要
従来の一体型ショックとリモートリザーバーショックには、同じ数の外部インターフェイスがありません。リモート リザーバー システムには、ホース、フィッティング、リザーバー接続、および追加のシール ポイントが導入される場合があります。
BEDO のパフォーマンス ショック ガイダンスには、完成品のチェックのうち、特にオイル漏れ、圧力損失、ホース漏れ、シール損傷、表面汚染が含まれます。
リモート貯留層製品の場合、出荷前チェックリストには次のものが含まれる場合があります。
- ショックボディのシーリング領域;
- ピストン ロッド シール;
- リザーバー本体/インターフェース;
- ホース接続;
- インターフェイスのフィッティング;
- 適用可能な調整コンポーネント;
- 組み立て後の完全なホースの状態
- 接続ポイント周囲の汚染の証拠
各バージョンを明確に識別する必要があります。リモートリザーバーのテスト記録は、異なる継手やホース構造を備えた別の構成の証拠として自動的に使用されるべきではありません。
ピギーバック リザーバーにもインターフェース検査が必要
ピギーバック リザーバーにより外部ホースが不要になりますが、リザーバー関連のコンポーネントとインターフェイスがショック アセンブリに追加されます。承認された設計に従って、関連する接合部とシーリング領域を検査します。
購入者にとっての重要な教訓は、「貯留層ショック」を単一の一般的な検査カテゴリーとして扱うべきではないということです。正確なアーキテクチャによって、漏洩リスクがどこにあるかが決まります。
同じ原則が調整可能なショックにも当てはまります。アジャスターを追加すると、内部設計に応じて、検査が必要なインターフェイスがさらに増える可能性があります。
調整可能なショックには漏れと機能のチェックを同時に行う必要があります
調整可能な圧縮またはリバウンド ショックは、シールだけでなくアジャスターが正しく動作しているかどうかも検査する必要があります。 BEDO のテスト ガイドには、調整可能な製品にはリバウンド、圧縮、プリロード、再現性の検証が必要な場合があると記載されています。
生産 QC の場合、購入者は最終製品にどのチェックを適用するかを定義する必要があります。有用なリリース レコードには次のものが含まれます。
- 正しいアジャスターのバージョン;
- 正しいベースライン位置;
- スムーズな制御動作;
- 該当するインターフェイスの周囲に目に見える漏れがないこと。
- 必要に応じて予想される減衰応答。
- 調整ラベルまたはマークを修正する
これにより、メイン ロッド シールが乾いているように見えるという理由だけで調整可能な製品が承認されるのを防ぐことができます。
プロトタイプの漏れテストを製造 QC として扱わない
プロトタイプの漏洩検証と出荷前の製造検査は異なる目的を果たします。
プロトタイプのテストにより、選択したシール システムと製品設計が適切であるかどうかが判断されます。生産 QC は、工場が承認された設計を正しく繰り返し組み立てているかどうかを判断します。
| ステージ |
主な漏洩目標 |
| プロトタイプ |
シーリングの概念とアセンブリを検証する |
| エンジニアリング リビジョン |
特定されたシール/インターフェースの問題を修正する |
| パイロット バッチ |
複数の本番ユニット間の一貫性をチェックする |
| 量産 |
承認されたシール性能を維持する |
| 出荷前リリース |
発送前に受け入れ不可能なユニットを特定する |
| 現地調査 |
報告された問題をバッチ/構成に追跡する |
BEDO のプロトタイプ ガイダンスでは、プロトタイプの検証を経て、新しいプロジェクトの大量生産に入る前に小バッチ製造に移行することを推奨しています。
パイロット バッチを使用してリークの一貫性を検証する
漏れのない 1 つのプロトタイプは、数十、数百の量産ショックが一貫して組み立てられることを証明するものではありません。パイロット バッチにより、購入者は、シール、フィッティング、オイル充填、ガス充填、トルク、清浄度、最終検査が複数のユニットにわたって再現可能であるかどうかを評価する機会が得られます。
BEDO は、生産の一貫性の問題が明らかになる可能性があるため、プロトタイプの承認と大量生産の間の架け橋として小バッチ生産について説明しています。
新しい OEM またはプライベート ラベル プロジェクトの場合、製品に以下が含まれる場合、これは特に有益です。
- 新しいシール;
- 新しいボディ寸法;
- 新しい貯水池アーキテクチャ;
- 改訂された継手;
- 新しいホースの配線;
- カスタム調整器;
- オイルまたは圧力仕様の変更
- 新しい組み立てプロセス
出荷前の漏れリリース基準を定義する
注文書が生産に入る前に、購入者とサプライヤーは完成したバッチのリリースを許可する内容に同意する必要があります。
プロジェクト固有の出荷前計画には以下を含めることができます。
| アイテムのリリース |
購入者は確認する必要があります |
| 製品のアイデンティティ |
正しいモデル、バージョン、図面リビジョン |
| 目視による漏れ検査 |
許容できない外部漏洩がない |
| 圧力/密閉チェック |
該当する場合、プロジェクト定義の要件 |
| ホース/継手の検査 |
貯留層設計に適用可能 |
| 機能的な動作 |
組み立て後のスムーズな動作 |
| ダンピングチェック |
指定されている場合は本番環境の検証が必要 |
| アジャスターの操作 |
調整可能なモデルに適用 |
| 表面の清浄度 |
未解決の問題を示唆する汚染はありません |
| バッチ レコード |
製造ロットまで追跡可能な製品 |
| パッケージ |
カートンを取り出す前に漏れの証拠がない |
正確な合格基準は、疑わしいユニットが見つかった後に交渉するのではなく、出荷前に作成する必要があります。
関連する機能テスト後に再度検査する
漏れチェックは必ずしも 1 回だけ行う必要はありません。組み立て直後に乾燥したユニットは、関連する機能テストまたは減衰テスト後に再度検査する必要がある場合があります。
適切な順序はさまざまですが、漏れをいつレビューするかを品質計画で説明する必要があります。これは、購入者が最初の組み立て後にダイノ テスト、サイクリング、調整チェック、またはその他の操作を必要とする場合に特に重要です。
原理は単純です:
出荷リリースには、単にテスト前の状態ではなく、完成したテスト済み製品の状態が反映されている必要があります。
梱包により出荷前に漏れの問題が判明する可能性がある
最終品質段階には梱包検査が含まれる必要があります。 BEDO のテスト ガイダンスには、最終テストでの寸法、性能、漏れとともに、外観とパッケージがリストされています。
購入者にとって、これは重要です。保護材や完成した梱包の内側に油が付着している場合、以前の工場検査では明らかでなかった問題が示されている可能性があるためです。
包装検査では、組み立てプロセスによる表面汚染を特定することもできます。これを検証済みのシール漏れと混同しないでください。サプライヤーの受け入れ基準は、倉庫スタッフに個別に判断させるのではなく、これらの条件を区別する必要があります。
漏れの苦情に対してバッチ トレーサビリティが必要
ディーラーまたは最終顧客が後で漏れを報告した場合、サプライヤーは関連する生産構成とバッチを特定できる必要があります。
有用なレコードが接続される可能性があります:
購入者 SKU → サプライヤー部品番号 → 図面改訂 → 製造バッチ → スプリング/ダンピング バージョン → リザーバー/ホース バージョン → 検査記録
BEDO のプロトタイプと生産コンテンツは、検証された設計を制御された生産準備とバッチの一貫性と繰り返し結び付けます。
トレーサビリティは、現場での苦情を「1 つの衝撃による漏れ」から技術的な調査に変え、問題が単独のものなのか、それともより広範なバッチやプロセスに関連しているのかを判断できるようにします。
漏れ検査レポートには何を含めるべきですか?
有用な OEM 漏洩記録には不必要な複雑さは必要ありませんが、検査内容を確立する必要があります。
推奨されるフィールドは次のとおりです:
| レコード フィールド |
重要な理由 |
| 商品コード |
正確な商品を識別します |
| 図面/改訂 |
検査をエンジニアリング定義にリンクする |
| バッチ番号 |
トレーサビリティをサポート |
| 衝撃アーキテクチャ |
従来型、ピギーバック型、リモート貯水池 |
| 検査ポイント |
チェックされたインターフェースを特定します |
| テスト段階 |
プロトタイプ、パイロット、生産、出荷前 |
| 適用条件 |
プロジェクト定義のテスト基準を記録 |
| 結果 |
合否またはエンジニアリング上の評価 |
| 検査官/日付 |
品質履歴のサポート |
| 記録のやり直し/再テスト |
障害がどのように処理されたかを示します |
レポートを技術的に見せるためだけに、架空の検査精度を追加するようサプライヤーに依頼しないでください。
故障した漏れユニットは根本原因の調査を開始する必要がある
故障したユニットを単にきれいに拭き取って、許容範囲内になるまで再テストする必要はありません。
規律ある対応とは次のとおりです。
漏れの検出 → ユニットの隔離 → 漏れ箇所の特定 → アセンブリ/コンポーネントの原因の調査 → 是正措置 → 再検査/再テスト → 必要に応じてプロセスの確認
考えられる原因には、シール コンポーネント、取り付け状態、表面の損傷、ホースまたは継手のインターフェイス、アセンブリの位置合わせ、またはその他の製品固有の要因が含まれる可能性があります。実際の根本原因は、外観から推測するのではなく、調査によって実証される必要があります。
是正措置によって管理されたコンポーネントや組み立てプロセスが変更される場合、その変更に技術的な承認や追加の検証が必要かどうかを判断します。
衝撃設計ごとに 1 つの漏れテストを使用しないでください
従来のリア ATV ショック、個別に調整可能なパフォーマンス ショック、およびリモート リザーバー製品は、同一のシーリング アーキテクチャを備えていません。
検査計画は製品に従う必要があります。
有用な比較は次のとおりです。
| 商品タイプ |
漏洩に関する追加の考慮事項 |
| 標準一体型ショック |
メインロッド/シールおよびボディインターフェイス |
| ピギーバック リザーバー |
貯水池関連のインターフェース |
| リモート貯水池 |
ホース、継手、リザーバー接続 |
| 調整可能なショック |
適用可能なアジャスター インターフェース |
| カスタム プロトタイプ |
新開発のジョイント/コンポーネント |
| 頑丈な製品 |
定義されている職務固有の検証 |
このアプローチは、1 つの普遍的なテスト プログラムではなく、プロジェクトごとに異なる検証方法が必要であるという BEDO のテスト ガイダンスと一致しています。
漏れ検査はサプライヤーの選択にどのような影響を与えますか?
サプライヤーは、単にすべての衝撃が「漏れ防止」であると述べるだけでなく、シールの品質がコンポーネントの検査、組み立て、テスト、量産にどのように関係しているかを説明できる必要があります。
BEDO のショックアブソーバ プロトタイプ サプライヤー ガイドでは、サプライヤーの寸法、機能、漏れ、性能のテスト能力と、プロトタイプから製造に移行する能力を評価することを推奨しています。
サプライヤーに役立つ質問は次のとおりです。
- このアーキテクチャのどのリーク ポイントを検査しますか?
- どの製造段階で漏れチェックが行われますか?
- 組み立て前にシールとロッドの状態はどのように管理されますか?
- リザーバーホースと継手をどのようにチェックしますか?
- どの漏れテストが日常的なもので、どれが開発専用のものですか?
- 障害が発生したユニットはどのように隔離されますか?
- 漏れの結果はバッチにどのようにリンクされますか?
- プロトタイプの再検証が必要な変更は何ですか?
漏れテストを定義する前に BEDO を送信する必要がありますか?
BEDO は、衝撃試験プログラムを通じて、寸法検証、漏れ検査、性能評価、プロトタイプ検証、製造品質チェックをサポートしています。
カスタムのショックアブソーバーの漏れテスト計画の場合は、以下を準備します。
- 車両/アプリケーション;
- ショックの描画と改訂;
- 製品アーキテクチャ
- 参照サンプルがある場合;
- リザーバーとホースの構成;
- プロジェクトによってすでに定義されているシーリング要件。
- 動作荷重と地形;
- 開発段階;
- プロトタイプの数量;
- パイロット数量;
- 予想される製造オーダー;
- 必要な検査/報告文書
カスタマイズされたサスペンション プロジェクトの場合は、BEDO のカスタム開発ファイル ガイドは、テストを開始する前に図面、サンプル レコード、技術要件、検証項目を整理するためのガイドです。
よくある質問
1.ショックアブソーバーの漏れテストとは何ですか?
これは、組み立てられたショックがシールの完全性を維持しているかどうか、また、オイル、ガス圧、または該当する接続インターフェースが承認された製品要件内に収まっているかどうかを発売前にチェックするプロセスです。 BEDO は、オイル シーリング、圧力保持、接続の信頼性、シールの性能を関連する漏れ領域として特定します。
2.完成したショックのたびに漏れをチェックする必要がありますか?
製造検査の頻度は、承認された品質計画と製品リスクに従う必要があります。 BEDO は、完成したショックは梱包前に漏れ関連の検査を受ける必要があると述べていますが、正確な方法とサンプリング戦略は特定の生産プログラムで確認する必要があります。
3.目視検査で十分ですか?
目視検査は便利ですが、プロジェクトの要件全体ではない場合があります。ショックの構造や OEM 仕様によっては、購入者は機能的な動作、圧力/シーリングのチェック、ホース/フィッティングのチェック、減衰検証、または追加の検証も必要になる場合があります。
4.漏れをチェックする前にショックをサイクルする必要がありますか?
機能的な動作は、出荷前にシールや組み立ての問題を明らかにするのに役立ちます。工場は、任意の汎用サイクル数を使用するのではなく、製品の承認された動作と検査の順序を定義する必要があります。
5.リモートリザーバーショックにはどのような追加チェックが必要ですか?
一次ショックのシーリング領域に加えて、該当するホース、継手、リザーバー接続、シーリング インターフェイス、最終配線を検査します。 BEDO には、関連する性能衝撃チェックの中にホースの漏れと圧力損失が含まれています。
6.減衰テストは漏れテストの代わりに使用できますか?
いいえ。減衰検証では油圧性能を評価します。漏れ試験ではシールの信頼性を評価します。減衰の変化は調査を裏付ける可能性がありますが、2 つの制御の目的は異なります。
7.パイロット バッチの漏れを再度チェックする必要がありますか?
はい。プロジェクトではパイロット バッチを使用して製造の再現性を検証します。パイロット生産では、1 つの開発プロトタイプでは示されない可能性のある、シーリング、組み立て、取り付け、またはプロセスの変動が明らかになることがあります。
8.ショックが漏れ検査に合格しなかった場合はどうすればよいですか?
ユニットを隔離し、漏れ箇所を特定し、関連するコンポーネントと組み立てプロセスを調査し、承認された修正を実施し、必要な検査を繰り返します。失敗が繰り返されると、より広範なプロセスのレビューが引き起こされるはずです。
9.出荷前に梱包に油がないか検査する必要がありますか?
はい。初期の組み立てや機能のチェック後に漏れや汚染が明らかになる可能性があるため、最終検査には製品の外観や梱包が含まれる場合があります。 BEDO には、最終製造検査内の梱包が含まれます。
10.漏れテストのレビューのために BEDO にどのような情報を送信すればよいですか?
ショック図面、製品バージョン、該当する場合はリザーバー/ホースの配置、サンプルまたはプロトタイプの情報、車両用途、シーリングに関する懸念事項、予想される注文数量、およびプロジェクトで定義された受け入れ要件を提供します。
結論
効果的なショックアブソーバーの漏れテストは、カートンを閉じる数秒前に一度だけ行う目視検査ではありません。それは、受入シールとコンポーネントの検査、クリーンなアセンブリ、該当する場合は石油とガスのプロセス管理、ロッドとシール表面の品質、機能サイクル、完成品の漏れ検査、リザーバーとホースのチェック、減衰または機能の検証、トレーサビリティ、最終パッケージのリリースを結び付ける必要があります。特定の方法は、1 つの普遍的な圧力、サイクル数、保持時間に依存するのではなく、衝撃アーキテクチャとプロジェクトの要件に従う必要があります。 BEDO の試験および製造ガイダンスでは、プロトタイプの検証や製造検査を含む、より広範なサスペンション品質管理プロセスの一部として漏れを扱います。標準、調整可能、ピギーバック、またはリモート リザーバー ショックの適切な出荷前プロセスを定義するには、製品の図面、構成、プロトタイプのステータス、シーリング要件、予想される生産数量をBEDO にご連絡ください。 data-start="28637" data-end="28671">ショックアブソーバーの漏れテストの範囲と出荷基準は、量産出荷前にレビューできます。
Tag:
- ショックアブソーバーの品質管理
- ショックダイノテスト
- サスペンション性能テスト
- 調整可能な衝撃テスト
- ショックアブソーバー試作機の検証
- サスペンションエンジニアリングテスト
- ショックアブソーバー漏れテスト
- ショックアブソーバーの圧力保持