सीधा उत्तर: एक सक्षम सस्पेंशन फ़ैक्टरी कार्यात्मक आवश्यकताओं को जारी किए गए ड्राइंग, नियंत्रित डेटम, आयाम श्रृंखला, निरीक्षण विधि, उपयुक्त मापन उपकरण, परिभाषित नमूनाकरण या 100% जाँच, और परिणाम विनिर्देश से बाहर होने पर दस्तावेजित प्रतिक्रिया से जोड़कर महत्वपूर्ण आयामों और सहनशीलता को नियंत्रित करती है। नियंत्रण केवल अंतिम कैलिपर रीडिंग तक ही सीमित नहीं है। यह तब शुरू होता है जब फ़ैक्टरी यह पहचान लेती है कि कौन से आयाम फिट, स्ट्रोक, लोड पथ, स्प्रिंग इंस्टॉलेशन, क्लीयरेंस, सीलिंग, डैम्पिंग कॉन्फ़िगरेशन और असेंबली को प्रभावित करते हैं।
शॉक एब्जॉर्बर या सस्पेंशन स्प्रिंग के लिए, सबसे महत्वपूर्ण प्रमाण स्वीकृत डिज़ाइन और उत्पादन रिकॉर्ड के बीच का संबंध है। खरीदार को यह पता होना चाहिए कि कौन सा संशोधन तैयार किया गया था, किन विशेषताओं की जाँच की गई थी, किन परिस्थितियों में, किस उपकरण से, किसके द्वारा, और जब कोई पुर्जा आवश्यकता के अनुरूप नहीं था तो क्या हुआ था। सटीक मान और सहनशीलताएँ अनुप्रयोग-विशिष्ट होती हैं और खरीदार के ड्राइंग, नमूने, वाहन डेटा या स्वीकृत विकास रिकॉर्ड से इनकी पुष्टि की जानी चाहिए।
यह लेख OEM इंजीनियरों, खरीद टीमों, आफ्टरमार्केट ब्रांडों, वितरकों और वाहन निर्माताओं के लिए आपूर्तिकर्ता-तुलना और वाणिज्यिक-जांच से संबंधित एक प्रश्न का उत्तर देता है: एक कारखाना सस्पेंशन ड्राइंग को दोहराने योग्य आयामों में कैसे परिवर्तित करता है, और एक खरीदार उस क्षमता का ऑडिट कैसे कर सकता है? यह शॉक एब्जॉर्बर, सस्पेंशन स्प्रिंग्स, ATV, UTV, मोटरसाइकिल, इलेक्ट्रिक मोटरसाइकिल, गोल्फ कार्ट, ऑफ-रोड और विशेष अनुप्रयोगों पर केंद्रित है, जहां एक छोटी सी इंटरफ़ेस त्रुटि इंस्टॉलेशन, क्लीयरेंस, राइड-हाइट, टिकाऊपन या सर्विस संबंधी समस्याएं पैदा कर सकती है।
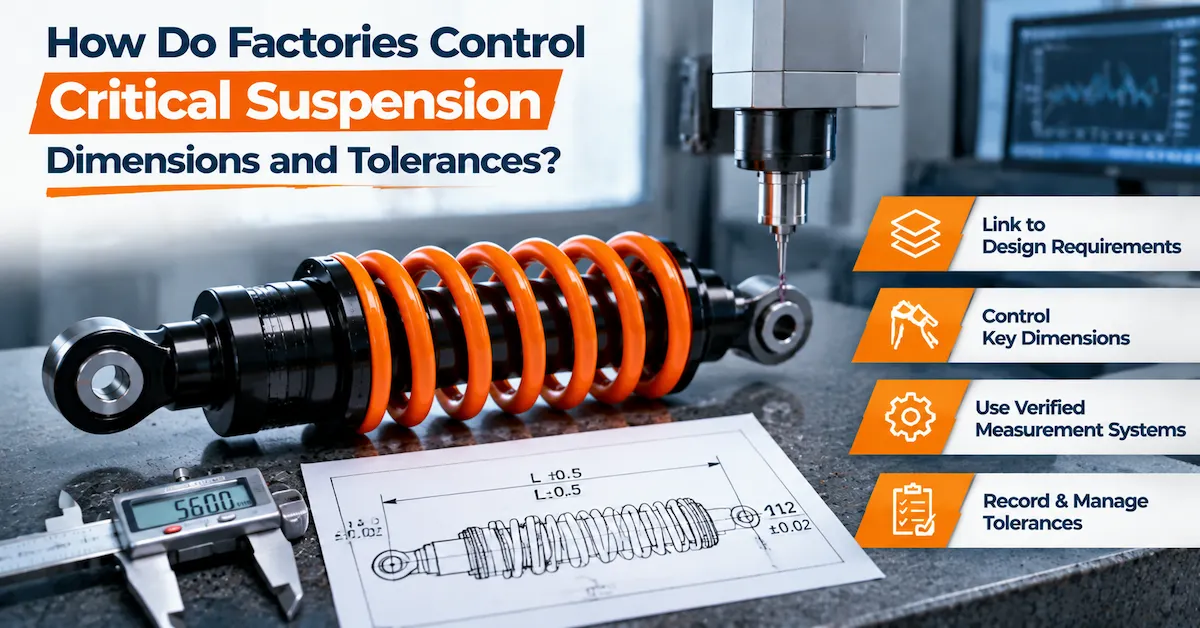
प्रमाण की सीमा: कोई सार्वभौमिक "सस्पेंशन टॉलरेंस" नहीं है जो हर वाहन पर लागू हो। माउंट होल, बुशिंग की चौड़ाई, संपीड़ित लंबाई, विस्तारित लंबाई, स्प्रिंग सीट, रॉड, ट्यूब या थ्रेड एक अनुप्रयोग में महत्वपूर्ण हो सकते हैं और दूसरे में गौण। कारखाने और खरीदार को वास्तविक कॉन्फ़िगरेशन के लिए कार्यात्मक आवश्यकताओं, नाममात्र आयामों, टॉलरेंस, माप की स्थिति और स्वीकृति विधि पर सहमत होना आवश्यक है।
संख्याओं की सूची से नहीं, फ़ंक्शन से शुरू करें।
किसी कारखाने के लिए केवल ड्राइंग पर सबसे बड़े या सबसे छोटे नंबरों को देखकर यह तय करना संभव नहीं है कि किन आयामों पर सबसे सख्त नियंत्रण की आवश्यकता है। इसके लिए पहले यह समझना आवश्यक है कि उस पुर्जे का कार्य क्या है। शॉक एब्जॉर्बर माउंट के लिए आवश्यक नियंत्रण एक सजावटी ब्रैकेट के नियंत्रण से भिन्न होता है। स्प्रिंग सीट के लिए आवश्यक नियंत्रण एक गैर-संपर्क सतह के नियंत्रण से भिन्न होता है। टॉलरेंस का अर्थ केवल कार्य, संयोजन, माप अनिश्चितता और भिन्नता के परिणामों के संदर्भ में ही होता है।
सस्पेंशन असेंबली के लिए, कार्यात्मक प्रश्नों में यह शामिल हो सकता है कि क्या पुर्जा परिभाषित वाहन इंटरफ़ेस में फिट बैठता है, बिना नीचे या ऊपर टकराए इच्छित स्ट्रोक तक पहुँचता है, गति के दौरान टायरों और आस-पास के घटकों से सुरक्षित रहता है, इच्छित स्प्रिंग लोड वहन करता है, सील और बुशिंग को सही स्थिति में रखता है, निर्दिष्ट समायोजन सीमा को बनाए रखता है, और अनुमोदित हार्डवेयर के साथ स्थापित किया जा सकता है। ये प्रश्न उन महत्वपूर्ण विशेषताओं को परिभाषित करते हैं जिनके लिए एक स्पष्ट नियंत्रण योजना आवश्यक है।
| विशेषता समूह | भिन्नता क्यों मायने रखती है | विशिष्ट नियंत्रण प्रश्न |
|---|---|---|
| माउंटिंग इंटरफ़ेस | गलत चौड़ाई, छेद, थ्रेड, स्लीव या कोण के कारण इंस्टॉलेशन में बाधा आ सकती है या साइड लोड उत्पन्न हो सकता है। | क्या इंटरफ़ेस को नियंत्रित डेटा से परिभाषित किया गया है और एक दोहराने योग्य विधि से इसकी जाँच की गई है? |
| विस्तारित और संकुचित लंबाई | यह उपयोगी यात्रा, सवारी की ऊंचाई, पूर्ण-धक्का निकासी और पूर्ण-झुकाव व्यवहार को बदलता है। | क्या लंबाई को निर्दिष्ट स्थिति में मापा जाता है और अनुमोदित विन्यास से जोड़ा जाता है? |
| स्ट्रोक और यात्रा का संबंध | इससे वाहन की उपलब्ध गति में परिवर्तन हो सकता है या यांत्रिक संपर्क उत्पन्न हो सकता है। | क्या मापन विधि स्पष्ट है, और क्या अंतिम शर्तें परिभाषित हैं? |
| स्प्रिंग सीट और प्रीलोड सुविधाएँ | यह स्थापित ऊंचाई, स्प्रिंग प्रतिधारण, प्रीलोड और लोड सपोर्ट को प्रभावित करता है। | क्या सीट की स्थिति, धागा, कॉलर की स्थिति और स्प्रिंग की पहचान नियंत्रित हैं? |
| रॉड, ट्यूब, सील और बुशिंग की विशेषताएं | यह घर्षण, सीलिंग, संरेखण, घिसाव और सेवा व्यवहार को प्रभावित कर सकता है। | क्या आकार, फिनिश, संकेंद्रण, सतह की स्थिति और फिटिंग संबंधी आवश्यकताओं का उल्लेख किया गया है? |
| धागे और फास्टनर की विशेषताएं | गलत पिच, जुड़ाव या टॉर्क संबंध असेंबली सुरक्षा को प्रभावित कर सकता है। | क्या थ्रेड गेज, टॉर्क निर्देश और हार्डवेयर संशोधन नियंत्रित हैं? |
| वसंत की विशेषताएं | फ्री लेंथ, इंस्टॉल्ड हाइट, रेट और एंड कंडीशन सपोर्ट और राइड हाइट को प्रभावित करते हैं। | क्या स्प्रिंग की पहचान और परीक्षण सहमत शर्तों के तहत किया गया है? |
| पैकेजिंग और लेबल पहचान | गलत पैकेज में सही पुर्जा होने पर भी कार्य क्षेत्र में विफलता उत्पन्न हो सकती है। | क्या भेजे गए आइटम को सही संशोधन और एप्लिकेशन से जोड़ा जा सकता है? |
यदि कोई आपूर्तिकर्ता कार्य, नाममात्र मूल्य, सहनशीलता, माप की स्थिति और रिकॉर्ड की जानकारी दिए बिना "उच्च परिशुद्धता" का वादा करता है, तो खरीदार को सतर्क रहना चाहिए। परिशुद्धता संबंधी भाषा आरेख और नियंत्रण योजना का विकल्प नहीं है।
नियंत्रित ड्राइंग और आयाम श्रृंखला बनाएं
सस्पेंशन के महत्वपूर्ण आयाम एक नियंत्रित तकनीकी आधार रेखा से प्राप्त होने चाहिए। यह आधार रेखा खरीदार का चित्र, अनुमोदित आपूर्तिकर्ता का चित्र, विकास के दौरान मापा गया नमूना या संयुक्त रूप से जारी किया गया चित्र हो सकती है। स्रोत से अधिक महत्वपूर्ण नियंत्रण है: उत्पादन टीम को यह पता होना चाहिए कि कौन सा संशोधन वर्तमान है, क्या परिवर्तन हुए हैं और जारी करने के लिए कौन से माप आवश्यक हैं।
स्थापना को प्रतिबिंबित करने वाले डेटा को परिभाषित करें
डेटम (प्राथमिक बिंदु) यह दर्शाते हैं कि घटक किस प्रकार स्थित है, असेंबल किया गया है या निरीक्षण किया गया है। उदाहरण के लिए, एक माउंटिंग सेंटर, एक सतह, एक बोर अक्ष, या एक स्प्रिंग-सीट संदर्भ किसी मनमानी बाहरी किनारे की तुलना में अधिक उपयोगी हो सकता है। यदि निरीक्षण उपकरण किसी पुर्जे को वाहन से अलग स्थान पर रखता है, तो मापा गया परिणाम स्वीकार्य लग सकता है जबकि स्थापित संबंध गलत हो सकता है।
डेटम का चयन केवल एक ड्राफ्टिंग प्रक्रिया नहीं है। खरीदार और कारखाने को यह सुनिश्चित करना चाहिए कि डेटम को एकसमान रूप से निर्मित किया जा सके, पुर्जे को नुकसान पहुंचाए बिना उसकी स्थिति निर्धारित की जा सके और व्यावहारिक उपकरणों से उसका मापन किया जा सके। एक डेटम जो केवल सीएडी में मौजूद हो लेकिन जिसे कारखाने में पुन: प्रस्तुत न किया जा सके, उत्पादन नियंत्रण के लिए एक कमजोर आधार है।
आयाम श्रृंखला को नियंत्रित करें
सस्पेंशन फिटमेंट अक्सर किसी एक संख्या के बजाय कई आयामों के समूह से प्रभावित होता है। माउंट की चौड़ाई, बुशिंग या स्लीव की स्थिति, होल का केंद्र, ब्रैकेट की मोटाई, शॉक बॉडी की लंबाई, स्प्रिंग सीट की स्थिति और हार्डवेयर स्टैक-अप, इंस्टॉलेशन के बाद परिणाम को प्रभावित कर सकते हैं। यदि प्रत्येक आयाम तकनीकी रूप से अपनी सहनशीलता सीमा के भीतर है, लेकिन स्टैक-अप उपलब्ध क्लीयरेंस से अधिक है, तो वाहन में रुकावट आ सकती है।
डिजाइन समीक्षा में यह पहचानना आवश्यक है कि कौन से स्टैक-अप सबसे खराब स्थिति वाले हैं, कौन से सांख्यिकीय हैं और किनके लिए प्रत्यक्ष कार्यात्मक जांच की आवश्यकता है। किसी कारखाने को कठिन माप को पास करने के लिए चुपचाप टॉलरेंस में बदलाव नहीं करना चाहिए। नाममात्र मान या टॉलरेंस में किसी भी बदलाव की समीक्षा वाहन इंटरफ़ेस और अनुमोदित संशोधन के आधार पर की जानी चाहिए।
महत्वपूर्ण, प्रमुख और संदर्भ आयामों को अलग करें
प्रत्येक आयाम के निरीक्षण की आवृत्ति समान नहीं होती। महत्वपूर्ण विशेषताएं आमतौर पर सुरक्षा, फिटिंग, गति, सीलिंग, संरचनात्मक भार या किसी आवश्यक प्रदर्शन परिणाम को प्रभावित करती हैं। प्रमुख विशेषताएं असेंबली या सेवा को प्रभावित कर सकती हैं, लेकिन उनमें अधिक गुंजाइश होती है। संदर्भ आयाम डिज़ाइन के उद्देश्य को स्पष्ट करने में सहायक होते हैं, लेकिन इन्हें स्वीकृति सीमा के रूप में उपयोग नहीं किया जा सकता है। वर्गीकरण इतना स्पष्ट होना चाहिए कि उत्पादन और निरीक्षण कर्मी एकरूपता से कार्य कर सकें।
| ड्राइंग की स्थिति | उत्पादन के लिए अर्थ | खरीदार समीक्षा बिंदु |
|---|---|---|
| महत्वपूर्ण विशेषता | एक निश्चित सीमा, विधि, रिकॉर्ड और प्रतिक्रिया योजना होनी चाहिए। | क्या यह विशेषता वाहन या उसके किसी घटक के वास्तविक कार्य से संबंधित है? |
| प्रमुख विशेषता | जोखिम के अनुरूप नियोजित प्रक्रिया या निरीक्षण नियंत्रण की आवश्यकता होती है। | क्या अपेक्षित परिणाम के लिए नमूनाकरण स्तर पर्याप्त है? |
| संदर्भ आयाम | यह जानकारी का संचार करता है, लेकिन यह स्वीकृति की शर्त नहीं हो सकती है। | क्या कोई आपूर्तिकर्ता संदर्भ मूल्य को सहनशीलता मान सकता है? |
| आपूर्तिकर्ता द्वारा प्रस्तावित मूल्य | उत्पादन की आवश्यकता बनने से पहले अनुमोदन की आवश्यकता है। | क्या यह खरीदार की पुष्ट आवश्यकता से स्पष्ट रूप से अलग है? |
| खुला या अनुमानित मूल्य | निर्णय लिए बिना इसे अंतिम रिलीज के लिए उपयोग नहीं किया जा सकता है। | इस अधिकार का मालिक कौन है और इसे कब रोका जाएगा? |
पुराने नमूने या रिवर्स-इंजीनियरिंग द्वारा तैयार किए गए पुर्जे पर काम करने वाले खरीदार शॉक एब्जॉर्बर माप गाइड का उपयोग एकत्रित की जाने वाली जानकारी के अनुस्मारक के रूप में कर सकते हैं, लेकिन एक नमूने का माप स्वतः ही वैध उत्पादन सहनशीलता स्थापित नहीं करता है। नमूने की घिसावट, भार की स्थिति, तापमान, कोटिंग, असेंबली स्थिति और इतिहास पर भी विचार किया जाना चाहिए।
चित्र को फ़ैक्टरी नियंत्रण योजना में रूपांतरित करें।
नियंत्रण योजना प्रत्येक महत्वपूर्ण आवश्यकता को उस प्रक्रिया चरण से जोड़ती है जो भिन्नता को रोक या पहचान सकता है। इसमें विशेषता, विनिर्देश, विधि, उपकरण, आवृत्ति, रिकॉर्ड, जिम्मेदार भूमिका और प्रतिक्रिया की पहचान होनी चाहिए। इसमें यह भी स्पष्ट होना चाहिए कि नियंत्रण निवारक, खोजी या कार्यात्मक है।
| नियंत्रण-योजना क्षेत्र | इसका उत्तर क्या होना चाहिए? | कमजोर शब्दावली से बचना चाहिए |
|---|---|---|
| विशेषता | किस विशिष्ट विशेषता या परिणाम को नियंत्रित किया जा रहा है? | “समग्र गुणवत्ता” या “दिखावट की जाँच करें।” |
| विनिर्देश | कौन सा नाममात्र, सीमा, शर्त या अनुमोदित संदर्भ लागू होता है? | बिना किसी मूल्य या संशोधन के "सहनशीलता सीमा के भीतर"। |
| तरीका | किसी फ़ीचर का पता कैसे लगाया जाता है, उसे कैसे लोड किया जाता है, कैसे मापा जाता है या उसकी कार्यात्मक जाँच कैसे की जाती है? | आवश्यकतानुसार मापें। |
| उपकरण | किस गेज, फिक्स्चर, टेस्टर या विजुअल स्टैंडर्ड का उपयोग किया जाता है? | बिना किसी पहचान के "उपयुक्त उपकरण का उपयोग करें"। |
| आवृत्ति | किन इकाइयों, लॉट, शुरुआत, बदलाव या स्थितियों की जाँच की जाती है? | बिना किसी योजना के "अचानक निरीक्षण"। |
| अभिलेख | परिणाम कहाँ संग्रहित किया जाता है और बैच से कैसे जोड़ा जाता है? | अज्ञात हस्तलिखित नोट्स। |
| प्रतिक्रिया | यदि परिणाम सीमा से बाहर या अनिश्चित हो तो क्या होता है? | बिना रोकथाम या पुनर्निरीक्षण के "मशीन को समायोजित करें"। |
नियंत्रण योजना को कारखाने में पुर्जे के साथ-साथ चलना चाहिए। अंतिम निरीक्षण से गलत माउंट चौड़ाई का पता लगाया जा सकता है, लेकिन यह हर इकाई में उसी त्रुटि को होने से नहीं रोक सकता। प्रक्रिया नियंत्रण, फिक्स्चर डिज़ाइन, पहले पुर्जे का अनुमोदन, प्रक्रिया के दौरान जाँच और परिवर्तन सत्यापन से यह संभावना कम हो जाती है कि अंतिम उत्पाद में कोई त्रुटि रह जाए।
आने वाली सामग्रियों और खरीदे गए घटकों पर नियंत्रण रखें।
सस्पेंशन असेंबली प्रक्रिया शुरू होने से पहले खरीदे गए घटकों के माध्यम से आयाम में भिन्नता आ सकती है। स्प्रिंग, बुशिंग, स्लीव, सील, रॉड, ट्यूब, फास्टनर, कोटिंग और अन्य पुर्जे अलग-अलग स्रोतों या लॉट से आ सकते हैं। नियंत्रण स्तर यह दर्शाना चाहिए कि प्रत्येक वस्तु अंतिम उत्पाद को कैसे प्रभावित करती है। आपूर्तिकर्ता प्रमाणपत्र रिकॉर्ड का समर्थन कर सकता है, लेकिन जब विशेषता महत्वपूर्ण हो या स्रोत में भिन्नता का इतिहास हो तो यह इनकमिंग चेक का स्थान नहीं ले सकता।
आने वाले माल की पहचान से नियंत्रण शुरू होता है। कारखाने को स्वीकृत पार्ट नंबर, संशोधन, आपूर्तिकर्ता, लॉट, मात्रा और प्राप्ति की स्थिति को स्पष्ट रूप से पहचानने में सक्षम होना चाहिए। मिश्रित डिब्बे और बिना निशान वाले पुर्जे समस्या पाए जाने पर यह निर्धारित करना मुश्किल बना देते हैं कि किन इकाइयों का उपयोग किया गया था। जब कोई पुर्जा निरीक्षण या निपटान की प्रतीक्षा कर रहा हो, तो नियंत्रित संगरोध क्षेत्र या स्थिति निर्धारण विधि उपयोगी होती है।
स्प्रिंग्स को केवल दिखने में मेल खाने से कहीं अधिक की आवश्यकता होती है।
दो स्प्रिंग देखने में एक जैसी लग सकती हैं, लेकिन उनकी मुक्त लंबाई, तार का आकार, सिरे की बनावट, सामग्री, दर या स्थापित होने के बाद व्यवहार में अंतर हो सकता है। खरीदार को यह सुनिश्चित करना चाहिए कि कौन सी स्प्रिंग विशेषताएँ अनुप्रयोग के लिए महत्वपूर्ण हैं और उनकी जाँच कैसे की जाती है। सटीक परीक्षण भार, विक्षेपण, तापमान, बैठने की स्थिति और स्वीकार्यता सीमाएँ परियोजना-विशिष्ट होती हैं; इन्हें किसी कैटलॉग चित्र से नहीं बनाया जाना चाहिए।
खरीदे गए इंटरफेस के लिए पहचान और उपयुक्तता जांच की आवश्यकता होती है।
बुशिंग और स्लीव माउंट की चौड़ाई, संरेखण और बोल्ट फिट को नियंत्रित कर सकते हैं। सील और रॉड रिसाव के जोखिम और घर्षण को प्रभावित कर सकते हैं। फास्टनर स्टैक-अप या थ्रेड एंगेजमेंट को बदल सकते हैं। इनकमिंग प्लान में यह स्पष्ट होना चाहिए कि किन विशेषताओं का सीधे सत्यापन किया जाता है और किन विशेषताओं को अनुमोदित आपूर्तिकर्ता प्रक्रिया, प्रमाण पत्र या आवधिक ऑडिट के माध्यम से नियंत्रित किया जाता है। सही दृष्टिकोण जोखिम और साक्ष्य पर निर्भर करता है, न कि सार्वभौमिक निरीक्षण प्रतिशत पर।
अंतिम निरीक्षण से पहले प्रक्रिया नियंत्रण का उपयोग करें
निर्माण प्रक्रिया के दौरान किसी भी प्रकार की भिन्नता को रोकने के लिए कारखाने में प्रक्रिया नियंत्रण का उपयोग किया जाता है। सस्पेंशन घटकों के लिए, उपयोगी नियंत्रणों में प्रथम-टुकड़ा अनुमोदन, फिक्स्चर सत्यापन, सेटअप अनुमोदन, उपकरण या डाई पहचान, प्रक्रिया के दौरान आयामी जाँच, टॉर्क पुष्टि, स्वच्छता नियंत्रण, असेंबली अभिविन्यास जाँच और परिवर्तन निरीक्षण शामिल हो सकते हैं। सटीक सूची उत्पाद और प्रक्रिया पर निर्भर करती है।
प्रथम भाग और सेटअप अनुमोदन
जब कोई उत्पादन शुरू होता है, कोई फिक्स्चर बदलता है, कोई उपकरण बदला जाता है, आपूर्तिकर्ता का लॉट बदलता है, या ड्राइंग में कोई संशोधन प्रभावी होता है, तो प्रक्रिया जारी रखने से पहले पहले टुकड़े की संबंधित आवश्यकताओं के अनुसार जांच की जानी चाहिए। यह विशेष रूप से माउंटिंग फीचर्स, स्प्रिंग सीट, थ्रेडेड कंपोनेंट्स और असेंबल किए गए हिस्सों के लिए उपयोगी है जो सेटअप से प्रभावित हो सकते हैं।
फिक्स्चर और गेज नियंत्रण
फिक्स्चर मापन प्रणाली का एक हिस्सा है। यदि लोकेटिंग पिन घिस जाए, क्लैंप से पुर्जे की स्थिति बदल जाए, या फिक्स्चर ड्राइंग डेटम के अनुरूप न हो, तो परिणाम बार-बार गलत हो सकता है। गेज की पहचान, स्थिति, सत्यापन, जहां लागू हो वहां अंशांकन और भंडारण को नियंत्रित किया जाना चाहिए। कारखाने को यह पता होना चाहिए कि माप प्रत्यक्ष, तुलनात्मक, दृश्य या कार्यात्मक है।
असेंबली की स्थिति मायने रखती है
कुछ आयामों को असेंबली की स्थिति के बिना नहीं समझा जा सकता। एक बुशिंग के लिए एक निश्चित स्लीव और टॉर्क की आवश्यकता हो सकती है। एक शॉक के लिए एक निर्दिष्ट विस्तार स्थिति की आवश्यकता हो सकती है। एक स्प्रिंग के लिए एक निश्चित सीटिंग स्थिति की आवश्यकता हो सकती है। एक थ्रेडेड कॉलर के लिए एक अनुमोदित प्रीलोड या लॉक स्थिति की आवश्यकता हो सकती है। यदि अलग-अलग ऑपरेटर अलग-अलग स्थितियों को मापते हैं, तो रिकॉर्ड तुलनीय नहीं होते, भले ही उपकरण समान हों।
उत्पाद के बारे में अधिक जानकारी के लिए, खरीदार सस्पेंशन स्प्रिंग रेंज की समीक्षा कर सकते हैं और यह चर्चा कर सकते हैं कि कौन सा स्प्रिंग और असेंबल किए गए आयाम उनके उपयोग के लिए उपयुक्त हैं। सार्वजनिक उत्पाद पृष्ठ केवल एक प्रारंभिक बिंदु है, न कि नियंत्रित प्रोजेक्ट ड्राइंग का विकल्प।
शॉक एब्जॉर्बर निरीक्षण को दोहराने योग्य बनाएं
शॉक एब्जॉर्बर निरीक्षण में अक्सर आयामी, दृश्य, संयोजन और कार्यात्मक जाँच शामिल होती हैं। किसी घटक पर मापा गया आयाम, संयोजन के बाद के परिणाम का सटीक अनुमान नहीं लगा सकता, जबकि इंटरफ़ेस आयाम गलत होने पर भी कार्यात्मक परीक्षण सफल हो सकता है। इसलिए, निरीक्षण योजना में विशेषताओं को अलग-अलग करके प्रत्येक के लिए स्थिति को परिभाषित किया जाना चाहिए।
| निरीक्षण परत | प्रश्नों के उदाहरण | यह परत क्यों महत्वपूर्ण है |
|---|---|---|
| पहचान और दिखावट | क्या यह पार्ट सही संशोधन है? क्या इसमें कोई दिखाई देने वाली क्षति, फिनिश, संदूषण या लेबलिंग संबंधी समस्याएँ हैं? | यह गलत या स्पष्ट रूप से क्षतिग्रस्त हिस्से को अगले चरण में जाने से रोकता है। |
| घटक आयाम | क्या माउंट, बोर, थ्रेड, बॉडी फीचर्स, रॉड फीचर्स और सीट ड्राइंग के अनुरूप हैं? | यह फिटमेंट, असेंबली और कंपोनेंट इंटरफेस की सुरक्षा करता है। |
| असेंबली आयाम | क्या असेंबल की गई लंबाई, चौड़ाई, अभिविन्यास और समायोजन स्थितियाँ परिभाषित शर्त को पूरा करती हैं? | नियंत्रण स्टैक-अप और इंस्टॉलेशन व्यवहार। |
| रिसाव या सील संबंधी जाँच | क्या निर्धारित दृश्य, दबाव या कार्यात्मक जांच पूरी हो चुकी हैं? | यह संभावित सेवा विफलता को रोकने में सहायक है; सटीक विधि परियोजना-विशिष्ट है। |
| कार्यात्मक व्यवहार | क्या निर्धारित शर्तों के तहत किया गया सहमत परीक्षण अपेक्षित परिणाम दर्शाता है? | यह आयामी नियंत्रण को इच्छित घटक कार्य से जोड़ता है। |
| रिलीज़ रिकॉर्ड | क्या यूनिट को लॉट, संशोधन, निरीक्षक, तिथि और निपटान से जोड़ा जा सकता है? | इससे बाद में जांच करना संभव हो जाता है। |
कार्यात्मक परीक्षण को "गुणवत्ता के लिए परीक्षण किया गया" जैसे अस्पष्ट दावे से वर्णित नहीं किया जाना चाहिए। उपयोगी रिकॉर्ड में परीक्षण विन्यास, स्थिति, स्वीकृति आधार, परिणाम, उपकरण या मशीन की पहचान और संबंधित संशोधन का उल्लेख होना चाहिए। यदि प्रत्येक इकाई के लिए परीक्षण नहीं किया जाता है, तो जोखिम और अनुबंध के अनुसार नमूनाकरण और रिलीज़ तर्क पर सहमति होनी चाहिए।
माप अनिश्चितता और निरीक्षण त्रुटि को नियंत्रित करें
प्रत्येक माप में अनिश्चितता होती है। व्यापक सहनशीलता की तुलना में अनिश्चितता का आकार छोटा हो सकता है, या सख्त सहनशीलता होने पर यह महत्वपूर्ण हो सकता है। एक कारखाने को ऐसी मापन विधि का चयन करना चाहिए जिसकी क्षमता विनिर्देश के अनुरूप हो और सीमावर्ती परिणाम को निश्चित के रूप में प्रस्तुत करने से बचना चाहिए जब तक कि विधि उसे विश्वसनीय रूप से हल न कर सके।
निरीक्षण त्रुटियों के सामान्य स्रोतों में गलत डेटम स्थान, पुर्जे का तापमान, गंदगी या खुरदरापन, लचीले घटक, क्लैंप बल, ऑपरेटर की तकनीक, घिसे हुए संपर्क बिंदु, उपकरण का रिज़ॉल्यूशन, फिक्स्चर का घिसाव और असंगत ज़ीरोइंग शामिल हैं। किसी उपकरण को कैलिब्रेट करने के बाद भी उसका गलत उपयोग किया जा सकता है। कैलिब्रेशन प्रमाण और विधि अनुशासन एक दूसरे के पूरक नियंत्रण हैं।
जब एक साधारण गेज पर्याप्त हो
जब विशेषता, सहनशीलता, पहुंच और दोहराव क्षमता उपयुक्त हों, तो साधारण कैलिपर, माइक्रोमीटर, थ्रेड गेज, ऊंचाई मापने वाले उपकरण, पिन या विशेष उपकरण उपयुक्त हो सकते हैं। कारखाने को विधि परिभाषित करनी चाहिए और यह सत्यापित करना चाहिए कि उपकरण विशेषता के लिए उपयुक्त है।
जब कोई कार्यात्मक या समर्पित उपकरण बेहतर होता है
एक विशेष फिक्स्चर यह बेहतर ढंग से दर्शा सकता है कि कंपोनेंट कैसे स्थापित किया गया है या ऑपरेटर की त्रुटि को कम कर सकता है। बार-बार उपयोग होने वाले इंटरफ़ेस के लिए गो/नो-गो गेज उपयोगी हो सकता है, जबकि एक कार्यात्मक फिक्स्चर अलाइनमेंट, मूवमेंट या असेंबली फिट की पुष्टि कर सकता है। फिक्स्चर को अभी भी ड्राइंग या स्वीकृत स्वीकृति स्थिति के अनुसार नियंत्रित, पहचाना, रखरखाव और मान्य किया जाना चाहिए।
खरीदारों को न केवल यह पूछना चाहिए कि "आप किस उपकरण का उपयोग करते हैं?" बल्कि यह भी पूछना चाहिए कि "उपकरण पुर्जे का पता कैसे लगाता है, माप की स्थिति क्या है, और आपको कैसे पता चलता है कि विधि दोहराने योग्य है?" ये प्रश्न उपकरणों की लंबी सूची की तुलना में वास्तविक निरीक्षण क्षमता के बारे में अधिक जानकारी देते हैं।
विफलता उत्पन्न होने से पहले ही विचलन की पहचान करने के लिए डेटा का उपयोग करें।
एक बार के परीक्षण का परिणाम एक समय में एक भाग को दर्शाता है। रुझान डेटा से पता चलता है कि कोई प्रक्रिया अपनी सीमा की ओर बढ़ रही है या नहीं। बार-बार उत्पादन के लिए, कारखाना जोखिम और मात्रा के अनुसार निरीक्षण रिकॉर्ड, रन चार्ट, सांख्यिकीय विधियों या अन्य प्रक्रिया-निगरानी उपकरणों का उपयोग कर सकता है। इस विधि को शून्य भिन्नता की गारंटी के रूप में नहीं माना जाना चाहिए। इसका महत्व शीघ्र पता लगाने और सोच-समझकर प्रतिक्रिया करने में है।
उपयोगी संकेतों में असेंबल की गई लंबाई में क्रमिक परिवर्तन, टूल घिसने के बाद माउंट की चौड़ाई में बदलाव, स्प्रिंग सीट पर बार-बार होने वाला रीवर्क, एक ही आपूर्तिकर्ता के लॉट से बार-बार होने वाली विफलताएँ, या शिफ्टों के बीच अंतर शामिल हैं। सही उपाय टूल का रखरखाव, फिक्स्चर का सत्यापन, आपूर्तिकर्ता द्वारा नियंत्रण, सेटअप में सुधार, अतिरिक्त निरीक्षण, या इंजीनियरिंग समीक्षा हो सकता है। कारण दर्ज किए बिना प्रक्रिया में बदलाव करने से मूल कारण छिप सकता है।
| संकेत | संभावित स्रोत | साक्ष्य-आधारित प्रतिक्रिया |
|---|---|---|
| माप एक सहनशीलता सीमा की ओर अग्रसर होते हैं | औजारों का घिसाव, फिक्स्चर की हलचल, सामग्री में बदलाव, तापीय प्रभाव या सेटअप में बदलाव। | प्रभावित इकाइयों को नियंत्रित करें, विधि को सत्यापित करें, प्रक्रिया का निरीक्षण करें और सुधार को दस्तावेज़ में दर्ज करें। |
| दो ऑपरेटरों से अलग-अलग परिणाम प्राप्त होते हैं | अलग-अलग डेटा स्थान, बल, अनुक्रम या व्याख्या। | कार्य निर्देशों को मानकीकृत करें और उनकी दोहराव क्षमता का मूल्यांकन करें। |
| पुर्जे आकार के हिसाब से तो सही हैं लेकिन लगाने में विफल हो जाते हैं। | गलत डेटा, आयाम-श्रृंखला संबंधी समस्या, हार्डवेयर स्टैक-अप, या दर्ज न किया गया वाहन परिवर्तन। | स्थापित स्थिति को पुनः बनाएं और इंटरफ़ेस नियंत्रण की समीक्षा करें। |
| एक लॉट में असामान्य पुनर्कार्य हुआ है | आने वाली सामग्री या खरीदे गए घटक में भिन्नता। | लॉट की पहचान करें, यदि आवश्यक हो तो उसे अलग रखें, आपूर्तिकर्ता की विशेषताओं का निरीक्षण करें और निपटान का निर्णय लें। |
| निरीक्षण रिकॉर्ड पूर्ण हैं लेकिन उनकी तुलना नहीं की जा सकती। | संशोधन, शर्त, उपकरण या विधि अनुपलब्ध है। | रिकॉर्ड फ़ील्ड और विधि में सुधार होने तक रिलीज़ को रोक दें। |
सहिष्णुता को चुपचाप बढ़ाए बिना असंगत आयामों को संभालें
जब कोई महत्वपूर्ण माप सीमा से बाहर हो, तो सबसे पहले उसकी पहचान और रोकथाम की जानी चाहिए। कारखाने को यह पता होना चाहिए कि कौन सी इकाइयाँ, लॉट, संचालन या खेप प्रभावित हो सकती हैं। किसी हिस्से को केवल सीमा के करीब दिखने या ग्राहक को तत्काल खेप भेजने के कारण सामान्य प्रवाह में वापस नहीं भेजा जाना चाहिए।
निपटान में पुनः कार्य, मरम्मत, अधिकृत विचलन के साथ यथावत उपयोग, स्क्रैप, अतिरिक्त निरीक्षण या इंजीनियरिंग समीक्षा शामिल हो सकती है। सही विकल्प विशेषता और अनुप्रयोग पर निर्भर करता है। विचलन में प्रभावित संशोधन, मात्रा, जोखिम, अनुमोदन प्राधिकरण और अवधि का उल्लेख होना चाहिए। यह एक स्थायी अनौपचारिक सहनशीलता नहीं बननी चाहिए।
यदि आवश्यकता ही गलत या अनावश्यक रूप से प्रतिबंधात्मक है, तो औपचारिक इंजीनियरिंग समीक्षा के माध्यम से इसे बदलें। समीक्षा में वाहन की उपयुक्तता, क्लीयरेंस, मजबूती, स्प्रिंग/डैम्पिंग व्यवहार, सर्विस, इंटरचेंजेबिलिटी, इन्वेंट्री, लेबल और प्रभावित ग्राहकों पर विचार किया जाना चाहिए। क्रय और उत्पादन विभाग को सूचित किए बिना ड्राइंग को अपडेट करने से उसी समस्या का दूसरा रूप उत्पन्न हो सकता है।
आपूर्तिकर्ता को मंजूरी देने से पहले खरीदार को क्या-क्या पूछना चाहिए
खरीददार को हर आंतरिक दस्तावेज़ की मांग करने की आवश्यकता नहीं है। अनुरोध जोखिम के अनुरूप होना चाहिए और इस बात के प्रमाण पर केंद्रित होना चाहिए कि आपूर्तिकर्ता खरीददार की महत्वपूर्ण विशेषताओं को नियंत्रित कर सकता है। OEM या निजी-लेबल निलंबन कार्यक्रम के लिए, निम्नलिखित पैकेज एक व्यावहारिक प्रारंभिक बिंदु है।
- नियंत्रित रेखाचित्र या सहमति प्राप्त नमूना माप रिकॉर्ड जिसमें संशोधन और खुली मान्यताएं शामिल हों।
- महत्वपूर्ण और प्रमुख विशेषताओं की सूची, जिसमें प्रत्येक विशेषता के महत्व का कारण भी शामिल है।
- नियंत्रण योजना जिसमें विधि, उपकरण, स्थिति, आवृत्ति, रिकॉर्ड और प्रतिक्रिया दर्शाई गई हो।
- उत्पाद के सटीक संशोधन से जुड़ा प्रथम-भाग या पायलट निरीक्षण रिकॉर्ड।
- इस बात का प्रमाण कि उपकरण, गेज और मापन विधियाँ सत्यापित और उपयुक्त हैं।
- सामग्री, स्प्रिंग, बुशिंग, सील, हार्डवेयर और खरीदे गए घटकों की पहचान संबंधी नियंत्रण, जहां लागू हो।
- जहां आवश्यक हो, ओरिएंटेशन, टॉर्क, प्रीलोड, एडजस्टमेंट, क्लीनिंग और फंक्शनल चेक के लिए असेंबली कार्य निर्देश।
- असंगति, विचलन, पुनर्कार्य और परिवर्तन-अधिसूचना प्रक्रिया।
- पता लगाने की क्षमता का वह तरीका जिसमें भेजे गए उत्पाद को लॉट, संशोधन और रिलीज रिकॉर्ड से जोड़ा जाता है।
- खरीददार की उपयोग संबंधी शर्तों के तहत फिटमेंट, गति, क्लीयरेंस और प्रदर्शन की पुष्टि करने की योजना बनाएं।
BEDO को RFQ भेजते समय, वाहन या मशीन, आगे/पीछे की स्थिति, नमूना या ड्राइंग, मुख्य इंटरफ़ेस, लोड और उपयोग का विवरण, लक्षित मात्रा, पैकेजिंग, गंतव्य, परीक्षण संबंधी अपेक्षाएँ और आवश्यक रिकॉर्ड शामिल करें। यदि खरीदार को किसी मूल्य का पता नहीं है, तो अनुमान लगाने के बजाय उसे खुला चिह्नित करें। परियोजना-विशिष्ट समीक्षा शुरू करने के लिए BEDO का संपर्क पृष्ठ उपयुक्त स्थान है।
सस्पेंशन के आयामों और सहनशीलता के बारे में अक्सर पूछे जाने वाले प्रश्न
सस्पेंशन के सबसे महत्वपूर्ण आयाम क्या हैं?
यह उपयोग पर निर्भर करता है, लेकिन माउंटिंग इंटरफेस, विस्तारित और संपीड़ित लंबाई, उपयोगी स्ट्रोक, स्प्रिंग-सीट स्थिति, बुशिंग या स्लीव संबंध, थ्रेड्स, क्लीयरेंस और सीलिंग या संरचनात्मक भार से संबंधित कोई भी विशेषता सामान्य कारक हैं। ड्राइंग और वाहन की आवश्यकता के आधार पर ही अंतिम महत्वपूर्ण सूची तय की जानी चाहिए।
क्या सख्त टॉलरेंस का मतलब हमेशा बेहतर सस्पेंशन पार्ट होता है?
नहीं। अनावश्यक रूप से सख्त टॉलरेंस से लागत बढ़ सकती है, प्रक्रिया में तनाव पैदा हो सकता है और निरीक्षण का बोझ बढ़ सकता है, जबकि इससे फिटिंग या प्रदर्शन में कोई सुधार नहीं होता। टॉलरेंस को कार्य, स्टैक-अप, विनिर्माण क्षमता, मापन क्षमता और सेवा की आवश्यकता के आधार पर उचित ठहराया जाना चाहिए।
क्या अंतिम निरीक्षण प्रक्रिया नियंत्रण का स्थान ले सकता है?
नहीं। अंतिम निरीक्षण में दोषपूर्ण उत्पाद मिल सकता है, लेकिन प्रक्रिया नियंत्रण से इस तरह की गड़बड़ी पैदा होने या दोहराई जाने की संभावना कम हो जाती है। एक सुदृढ़ योजना में उचित चरणों में रोकथाम और पहचान दोनों का उपयोग किया जाता है।
किसी कारखाने को शॉक एब्जॉर्बर की लंबाई कैसे मापनी चाहिए?
माप में संदर्भ बिंदु, विस्तार या संपीड़न की स्थिति, यदि लागू हो तो भार या फिक्सचर की स्थिति, और उपकरण या फिक्सचर का उल्लेख होना चाहिए। माप की स्थिति के बिना दी गई संख्या की तुलना करना कठिन है और यह स्थापित फिटमेंट को सही ढंग से नहीं दर्शा सकती है।
निरीक्षण और अंशांकन में क्या अंतर है?
निरीक्षण किसी पुर्जे का मूल्यांकन किसी आवश्यकता के अनुरूप करता है। अंशांकन या सत्यापन यह मूल्यांकन करता है कि कोई मापन उपकरण या संदर्भ अपने इच्छित उपयोग के लिए उपयुक्त और पर्याप्त रूप से सटीक है या नहीं। विश्वसनीय अभिलेखों के लिए दोनों आवश्यक हैं।
क्या प्रत्येक यूनिट पर सस्पेंशन के प्रत्येक आयाम की जांच की जानी चाहिए?
जरूरी नहीं। आवृत्ति में जोखिम, मात्रा, प्रक्रिया क्षमता, इतिहास, परिवर्तन बिंदु और चूक के परिणाम प्रतिबिंबित होने चाहिए। महत्वपूर्ण विशेषताओं के लिए उच्च स्तर के नियंत्रण या प्रत्यक्ष कार्यात्मक जांच की आवश्यकता हो सकती है। निर्णय को दस्तावेजीकृत किया जाना चाहिए।
यदि किसी नमूने में कोई रेखाचित्र या सहनशीलता न हो तो क्या होगा?
नमूने का उपयोग विकास प्रमाण के रूप में करें, न कि स्वचालित उत्पादन विनिर्देश के रूप में। वाहन इंटरफ़ेस की पुष्टि करें, संभव होने पर कई नमूनों को मापें, घिसावट और भिन्नता की पहचान करें, महत्वपूर्ण कार्यों को परिभाषित करें और बड़े पैमाने पर उत्पादन से पहले एक अनुमोदित चित्र या स्वीकृति रिकॉर्ड तैयार करें।
सामग्री और आपूर्तिकर्ता में बदलाव से आयामी नियंत्रण पर क्या प्रभाव पड़ता है?
सामग्री या खरीदे गए घटक में बदलाव से फिटिंग, स्प्रिंग का व्यवहार, सतह की स्थिति, संयोजन और माप प्रभावित हो सकते हैं। परिवर्तन नियंत्रण के माध्यम से इसकी समीक्षा की जानी चाहिए, और प्रभावित विशेषताओं के अनुरूप पुनर्निरीक्षण या सत्यापन किया जाना चाहिए।
जब कोई पुर्जा निर्धारित सीमा से थोड़ा बाहर हो तो मुझे क्या करना चाहिए?
प्रभावित उत्पाद को नियंत्रित करें और उसकी पहचान करें, माप विधि को सत्यापित करें और अधिकृत निपटान या इंजीनियरिंग निर्णय प्राप्त करें। सहनशीलता को चुपचाप न बढ़ाएं या अंतर को मामूली बताकर माल न भेजें।
क्या BEDO ड्राइंग प्राप्त करने से पहले सभी सहनशीलताओं की पुष्टि कर सकता है?
किसी भी जिम्मेदार आपूर्तिकर्ता को संबंधित वाहन, नमूना, चित्र, इंटरफ़ेस, भार, उपयोग और उत्पादन संबंधी जानकारी के बिना अनुप्रयोग-विशिष्ट सहनशीलता की पुष्टि नहीं करनी चाहिए। BEDO उपलब्ध इनपुट की समीक्षा कर सकता है और यह पहचान कर सकता है कि किन आयामों, परीक्षणों और अभिलेखों को परियोजना पुष्टि की आवश्यकता है।
निष्कर्ष
कारखाने एक समन्वित प्रणाली के माध्यम से सस्पेंशन के महत्वपूर्ण आयामों और सहनशीलता को नियंत्रित करते हैं: कार्यात्मक आवश्यकताएं, नियंत्रित आधार, आयाम श्रृंखलाएं, जारी किए गए चित्र, निरीक्षण विधियां, उपयुक्त गेज, प्रक्रिया नियंत्रण, संयोजन स्थितियां, रिकॉर्ड, पता लगाने की क्षमता और प्रलेखित प्रतिक्रियाएं। केवल अंतिम माप से यह सिद्ध नहीं हो सकता कि शॉक एब्जॉर्बर, स्प्रिंग या सस्पेंशन असेंबली सही ढंग से फिट होगी और लगातार कार्य करेगी।
खरीदारों के लिए, व्यावहारिक ऑडिट प्रश्न सरल है: क्या आपूर्तिकर्ता यह दिखा सकता है कि एक महत्वपूर्ण विशेषता वाहन की आवश्यकता से ड्राइंग तक, ड्राइंग से प्रक्रिया तक और प्रक्रिया से शिपमेंट रिकॉर्ड तक कैसे पहुंची? BEDO शॉक एब्जॉर्बर रेंज की समीक्षा करें, उपलब्ध एप्लिकेशन और इंटरफ़ेस डेटा की पहचान करें, और परियोजना-विशिष्ट आयाम और सहनशीलता समीक्षा का अनुरोध करने के लिए आधिकारिक संपर्क मार्ग का उपयोग करें।