Réponse directe : une usine de suspensions compétente maîtrise les dimensions et tolérances critiques en reliant les exigences fonctionnelles à un plan validé, à des références contrôlées, à une chaîne de cotation, à une méthode d’inspection, à un instrument de mesure approprié, à un échantillonnage défini ou à un contrôle à 100 %, et à une procédure documentée en cas de non-conformité. Le contrôle ne s’arrête pas à la mesure finale au pied à coulisse. Il commence lorsque l’usine identifie les dimensions qui influent sur l’ajustement, la course, la transmission des charges, le montage du ressort, le jeu, l’étanchéité, la configuration d’amortissement et l’assemblage.
Pour un amortisseur ou un ressort de suspension, l'élément de preuve le plus important est la concordance entre la conception approuvée et le dossier de production. L'acheteur doit pouvoir identifier la version fabriquée, les caractéristiques contrôlées, les conditions de contrôle, l'instrument utilisé, les personnes responsables et les mesures prises en cas de non-conformité. Les valeurs exactes et les tolérances sont spécifiques à l'application et doivent être confirmées par le plan, l'échantillon, les données du véhicule ou le dossier de développement approuvé de l'acheteur.
Cet article répond à une question de comparaison de fournisseurs et d'analyse commerciale pour les ingénieurs des équipementiers, les équipes d'achat, les marques de pièces de rechange, les distributeurs et les constructeurs automobiles : comment une usine transforme-t-elle un dessin de suspension en dimensions reproductibles, et comment un acheteur peut-il vérifier cette capacité ? Il se concentre sur les amortisseurs, les ressorts de suspension, les quads, les SSV, les motos, les motos électriques, les voiturettes de golf, les véhicules tout-terrain et les applications spécifiques où une petite erreur d'interface peut engendrer des problèmes d'installation, de dégagement, de hauteur de caisse, de durabilité ou d'entretien.
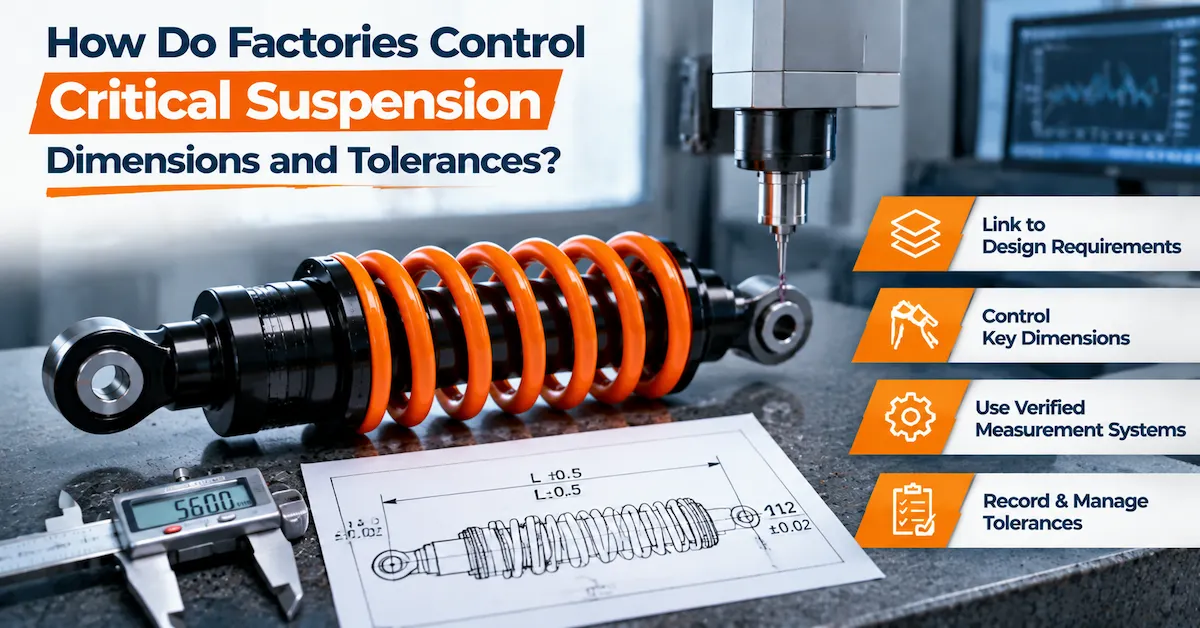
Limites de la preuve : il n’existe pas de « tolérance de suspension » universelle applicable à tous les véhicules. Un trou de fixation, la largeur d’une bague, la longueur comprimée, la longueur étendue, le support de ressort, la tige, le tube ou le filetage peuvent être critiques dans une application et secondaires dans une autre. Le fabricant et l’acheteur doivent s’entendre sur les exigences fonctionnelles, les dimensions nominales, les tolérances, les conditions de mesure et la méthode d’acceptation pour la configuration réelle.
Commencez par la fonction, pas par une liste de nombres.
Une usine ne peut déterminer les dimensions nécessitant un contrôle strict en se basant uniquement sur les valeurs les plus élevées ou les plus faibles d'un dessin. Elle doit d'abord comprendre la fonction de la pièce. Le contrôle requis pour une fixation d'amortisseur diffère de celui d'un support décoratif. De même, le contrôle requis pour un support de ressort diffère de celui d'une surface sans contact. Une tolérance n'a de sens qu'en relation avec la fonction, l'assemblage, l'incertitude de mesure et les conséquences des variations.
Pour un ensemble de suspension, les questions fonctionnelles peuvent inclure : la compatibilité de la pièce avec l’interface véhicule définie, l’atteinte de la course prévue sans talonnage ni compression maximale, le dégagement des pneus et des composants environnants lors du mouvement, la capacité à supporter la charge de ressort prévue, le maintien des joints et des bagues dans le bon positionnement, le respect de la plage de réglage spécifiée et la compatibilité avec la visserie homologuée. Ces questions définissent les caractéristiques critiques qui nécessitent un plan de contrôle précis.
| Groupe caractéristique | Pourquoi la variation peut être importante | Question de contrôle typique |
|---|---|---|
| Interface de montage | Une largeur, un trou, un filetage, un manchon ou un angle incorrects peuvent empêcher l'installation ou créer une charge latérale. | L'interface est-elle définie à partir de données contrôlées et vérifiée selon une méthode reproductible ? |
| Longueur étendue et comprimée | Modifie le débattement utile, la hauteur de caisse, le dégagement en compression maximale et le comportement en détente maximale. | Les longueurs sont-elles mesurées dans des conditions spécifiées et liées à la configuration approuvée ? |
| Lien entre AVC et voyages | Peut modifier les mouvements disponibles du véhicule ou provoquer un contact mécanique. | La méthode de mesure est-elle claire et les conditions finales sont-elles définies ? |
| Caractéristiques du siège à ressort et de la précharge | Influence la hauteur d'installation, la rétention du ressort, la précharge et le support de charge. | L'emplacement du siège, le filetage, la position du collier et l'identité du ressort sont-ils contrôlés ? |
| Caractéristiques des tiges, tubes, joints et bagues | Peut affecter le frottement, l'étanchéité, l'alignement, l'usure et le comportement en service. | Les exigences en matière de dimensions, de finition, de concentricité, d'état de surface et d'ajustement sont-elles spécifiées ? |
| Caractéristiques du filetage et de la fixation | Un pas, un engagement ou un couple incorrects peuvent affecter la sécurité de l'assemblage. | Les jauges de filetage, les instructions de couple et les révisions du matériel sont-elles contrôlées ? |
| Caractéristiques du ressort | La longueur libre, la hauteur installée, le taux et l'état final influencent le support et la hauteur de conduite. | Le ressort est-il identifié et testé dans des conditions convenues ? |
| identité de l'emballage et de l'étiquette | Une pièce correcte dans un emballage inadéquat peut tout de même provoquer une défaillance sur le terrain. | L'article expédié peut-il être associé à la révision et à l'application correctes ? |
L’acheteur doit se montrer prudent lorsqu’un fournisseur promet une « haute précision » sans préciser la fonction, la valeur nominale, la tolérance, les conditions de mesure et les enregistrements. Un discours axé sur la précision ne saurait remplacer un plan et un dispositif de contrôle.
Construire une chaîne de dessin et de cotation contrôlée
Les dimensions critiques de la suspension doivent provenir d'une référence technique unique et contrôlée. Cette référence peut être un plan de l'acheteur, un plan approuvé par un fournisseur, un échantillon mesuré lors du développement ou un plan validé conjointement. La source importe moins que le contrôle : l'équipe de production doit connaître la version en vigueur, les modifications apportées et les mesures requises pour la mise en production.
Définir des références qui reflètent l'installation
Les références doivent correspondre à la manière dont le composant est positionné, assemblé ou inspecté. Par exemple, un centre de montage, une face, un axe d'alésage ou une référence de support de ressort peuvent être plus utiles qu'un bord extérieur arbitraire. Si le dispositif d'inspection positionne une pièce différemment du véhicule, le résultat de la mesure peut sembler acceptable alors que la relation réelle lors de l'installation est incorrecte.
Le choix de la référence ne se limite pas à un simple exercice de dessin. L'acheteur et le fabricant doivent s'assurer que la référence peut être fabriquée de manière constante, positionnée sans endommager la pièce et mesurée avec un équipement adapté. Une référence existant uniquement en CAO et impossible à reproduire en atelier constitue une base insuffisante pour le contrôle de la production.
Contrôler la chaîne dimensionnelle
Le montage d'une suspension dépend souvent d'une série de dimensions plutôt que d'une seule valeur. La largeur de fixation, la position des bagues ou des manchons, l'entraxe des trous, l'épaisseur du support, la longueur du corps de l'amortisseur, la position du siège de ressort et l'empilement des éléments de fixation peuvent influencer le résultat final. Même si chaque dimension individuelle est techniquement dans ses tolérances, si l'empilement dépasse le dégagement disponible, le véhicule peut présenter des interférences.
L'examen de conception doit identifier les empilements les plus défavorables, ceux qui sont statistiques et ceux qui nécessitent une vérification fonctionnelle directe. Une usine ne doit pas modifier discrètement une tolérance pour réussir une mesure difficile. Toute modification de la valeur nominale ou de la tolérance doit être comparée à l'interface véhicule et à la révision approuvée.
Séparer les dimensions critiques, majeures et de référence
Toutes les dimensions ne nécessitent pas la même fréquence d'inspection. Les caractéristiques critiques influent généralement sur la sécurité, l'ajustement, le mouvement, l'étanchéité, la charge structurelle ou une performance essentielle. Les caractéristiques majeures peuvent affecter l'assemblage ou le service, mais présentent une plus grande marge de tolérance. Les dimensions de référence permettent de communiquer l'intention de conception, mais ne doivent pas être utilisées comme limites d'acceptation. La classification doit être suffisamment claire pour permettre au personnel de production et d'inspection d'agir de manière cohérente.
| État du dessin | Signification pour la production | Avis des acheteurs |
|---|---|---|
| Caractéristique critique | Il est impératif de définir une limite, une méthode, un registre et un plan de réaction. | Cette caractéristique se rapporte-t-elle au fonctionnement réel du véhicule ou de ses composants ? |
| Caractéristique principale | Nécessite un processus planifié ou un contrôle d'inspection adapté au risque. | Le niveau d'échantillonnage est-il suffisant pour obtenir la conséquence attendue ? |
| Dimension de référence | Communique des informations, mais cela ne constitue pas nécessairement une condition d'acceptation. | Un fournisseur pourrait-il confondre une valeur de référence avec une tolérance ? |
| valeur proposée par le fournisseur | Nécessite une approbation avant de devenir une exigence de production. | Est-ce clairement distinct des exigences confirmées de l'acheteur ? |
| valeur ouverte ou estimée | Ne peut être utilisé pour la version finale sans décision. | À qui appartient l'action et quand sera-t-elle gelée ? |
Les acheteurs travaillant à partir d'un ancien échantillon ou d'une pièce reconstituée par rétro-ingénierie peuvent utiliser le guide de mesure des amortisseurs comme aide-mémoire des informations à recueillir. Cependant, la mesure d'un seul échantillon ne permet pas d'établir automatiquement une tolérance de production valide. L'usure, l'état de charge, la température, le revêtement, la position d'assemblage et l'historique de l'échantillon doivent également être pris en compte.
Traduire le dessin en un plan de contrôle d'usine
Un plan de contrôle relie chaque exigence importante à l'étape du processus permettant de prévenir ou de détecter les variations. Il doit identifier la caractéristique, la spécification, la méthode, l'équipement, la fréquence, l'enregistrement, le rôle responsable et la réaction. Il doit également préciser si le contrôle est préventif, détectif ou fonctionnel.
| Champ du plan de contrôle | Ce à quoi cela devrait répondre | Formulation faible à éviter |
|---|---|---|
| Caractéristiques | Quelle caractéristique ou quel résultat précis est contrôlé ? | « Qualité globale » ou « aspect du contrôle ». |
| Spécification | Quelle valeur nominale, limite, condition ou référence approuvée s'applique ? | « Dans les limites de tolérance », sans valeur ni révision. |
| Méthode | Comment la fonctionnalité est-elle localisée, chargée, mesurée ou vérifiée fonctionnellement ? | « Mesurer selon les besoins. » |
| Équipement | Quel calibre, dispositif de fixation, testeur ou étalon visuel est utilisé ? | « Utilisez un outil approprié » sans identification. |
| Fréquence | Quelles unités, lots, départs, modifications ou conditions sont vérifiés ? | « Inspection aléatoire » sans plan précis. |
| Enregistrer | Où le résultat est-il conservé et lié au lot ? | Notes manuscrites non identifiées. |
| Réaction | Que se passe-t-il lorsque le résultat est hors limites ou incertain ? | « Régler la machine » sans confinement ni réinspection. |
Le plan de contrôle doit assurer le suivi de la pièce tout au long de la production. Une inspection finale peut détecter une largeur de montage incorrecte, mais ne peut empêcher que la même erreur ne se reproduise sur chaque unité. Le contrôle des processus, la conception des outillages, l'approbation du premier exemplaire, les contrôles en cours de production et la vérification des modifications réduisent le risque qu'un écart atteigne la version finale.
Contrôler les matières premières entrantes et les composants achetés
Des variations dimensionnelles peuvent survenir dès l'achat des composants, avant même le début du processus d'assemblage de la suspension. Ressorts, bagues, manchons, joints, tiges, tubes, fixations, revêtements et autres pièces peuvent provenir de différents fournisseurs ou lots. Le niveau de contrôle doit refléter l'impact de chaque élément sur le produit final. Un certificat fournisseur peut servir de justificatif, mais ne saurait remplacer un contrôle à réception lorsque la caractéristique est critique ou que le fournisseur présente des antécédents de variations.
Le contrôle à réception commence par l'identification. L'usine doit pouvoir distinguer la référence approuvée, la révision, le fournisseur, le lot, la quantité et le statut de réception. Le mélange de composants et l'absence d'étiquetage compliquent l'identification des unités utilisées en cas de problème. Une zone de quarantaine contrôlée ou un système de suivi des statuts est essentiel lorsqu'un composant est en attente d'inspection ou de traitement.
Les ressorts nécessitent plus qu'une simple correspondance visuelle.
Deux ressorts peuvent se ressembler tout en différant par leur longueur libre, le diamètre du fil, la configuration des extrémités, le matériau, la raideur ou le comportement une fois installés. L'acheteur doit s'assurer des caractéristiques critiques du ressort pour l'application et définir la méthode de contrôle. La charge d'essai, la flèche, la température, les conditions d'installation et les limites d'acceptation précises sont spécifiques au projet ; elles ne doivent pas être déduites d'une image de catalogue.
Les interfaces achetées nécessitent des vérifications d'identité et de compatibilité.
Les bagues et les manchons peuvent influencer la largeur de montage, l'alignement et le serrage des boulons. Les joints et les tiges peuvent avoir une incidence sur les risques de fuite et le frottement. Les fixations peuvent modifier l'empilement ou l'engagement du filetage. Le plan de réception doit préciser les caractéristiques vérifiées directement et celles contrôlées par un processus fournisseur agréé, un certificat ou un audit périodique. L'approche appropriée dépend des risques et des preuves, et non d'un pourcentage d'inspection universel.
Utiliser les contrôles de processus avant l'inspection finale
Les contrôles de processus permettent à l'usine de prévenir les variations lors de la fabrication des pièces. Pour les composants de suspension, les contrôles utiles peuvent inclure l'approbation du premier exemplaire, la vérification des dispositifs de fixation, l'approbation du réglage, l'identification des outils ou matrices, les contrôles dimensionnels en cours de production, la confirmation du couple de serrage, les contrôles de propreté, les contrôles d'orientation d'assemblage et l'inspection lors des changements de série. La liste exacte dépend du produit et du processus.
Approbation de la première pièce et de la configuration
Lorsqu'une ligne de production est mise en marche, qu'un dispositif de fixation est modifié, qu'un outil est remplacé, qu'un lot fournisseur change ou qu'une révision de dessin entre en vigueur, la première pièce doit être vérifiée par rapport aux exigences applicables avant de poursuivre le processus. Ceci est particulièrement important pour les éléments de montage, les supports de ressorts, les composants filetés et les longueurs assemblées qui peuvent être affectées par le réglage.
Contrôle des dispositifs et des jauges
Un dispositif de mesure fait partie intégrante du système de mesure. Si une goupille de positionnement est usée, si une bride modifie la position de la pièce ou si le dispositif n'est pas aligné sur le plan de référence, le résultat risque d'être erroné de manière répétée. L'identification, l'état, la vérification, l'étalonnage (le cas échéant) et le stockage des instruments de mesure doivent être contrôlés. Une usine doit savoir si une mesure est directe, comparative, visuelle ou fonctionnelle.
L'état de l'assemblage est important
Certaines dimensions ne peuvent être interprétées sans connaître les conditions d'assemblage. Une bague peut nécessiter un manchon et un couple de serrage spécifiques. Un amortisseur peut nécessiter un état d'extension spécifié. Un ressort peut nécessiter une position de siège définie. Une bague filetée peut nécessiter une précharge ou un état de verrouillage approuvé. Si différents opérateurs effectuent des mesures dans des conditions différentes, les enregistrements ne sont pas comparables, même avec des instruments identiques.
Pour une compréhension plus approfondie du produit, les acheteurs peuvent consulter la gamme de ressorts de suspension et déterminer les ressorts et dimensions d'assemblage les mieux adaptés à leur application. La page produit publique constitue un point de départ et ne saurait remplacer un plan de projet précis.
Rendre l'inspection des amortisseurs reproductible
L'inspection des amortisseurs combine souvent des contrôles dimensionnels, visuels, d'assemblage et fonctionnels. Une dimension mesurée sur un composant peut ne pas prédire le résultat une fois assemblé, tandis qu'un test fonctionnel peut être concluant même si une dimension d'interface est incorrecte. Le plan d'inspection doit donc distinguer les caractéristiques et définir les conditions pour chacune d'elles.
| couche d'inspection | Exemples de questions | Pourquoi cette couche est importante |
|---|---|---|
| Identité et apparence | La pièce correspond-elle à la bonne révision ? Présente-t-elle des dommages visibles, des défauts de finition, de contamination ou d’étiquetage ? | Empêche la pièce défectueuse ou visiblement endommagée de passer à l'étape suivante. |
| Dimensions des composants | Les supports, alésages, filetages, caractéristiques du corps, caractéristiques des tiges et sièges sont-ils conformes au dessin ? | Protège l'ajustement, l'assemblage et les interfaces des composants. |
| Dimensions de l'assemblage | Les longueurs, largeurs, orientations et positions de réglage assemblées répondent-elles aux conditions définies ? | Contrôle le comportement d'empilement et d'installation. |
| Contrôles relatifs aux fuites ou aux joints | Les contrôles visuels, de pression ou fonctionnels définis sont-ils effectués ? | Permet de contenir une éventuelle panne de service ; la méthode exacte est spécifique au projet. |
| Comportement fonctionnel | Le test convenu, réalisé dans les conditions spécifiées, donne-t-il la réponse attendue ? | Permet de relier la commande dimensionnelle à la fonction prévue du composant. |
| Disque de sortie | L'unité peut-elle être associée au lot, à la révision, à l'inspecteur, à la date et à la disposition ? | Permet des investigations ultérieures. |
Les tests fonctionnels ne doivent pas être décrits par une affirmation vague telle que « testé pour la qualité ». Un compte rendu utile précise la configuration du test, les conditions, les critères d'acceptation, le résultat, l'instrument ou la machine concernée et la révision correspondante. Si un test n'est pas effectué pour chaque unité, la logique d'échantillonnage et de libération doit être définie par l'analyse des risques et le contrat.
Incertitude de mesure et erreur d'inspection
Toute mesure comporte une incertitude. Cette incertitude peut être faible par rapport à une tolérance étendue, ou importante lorsque la tolérance est serrée. Une usine doit choisir une méthode de mesure adaptée aux spécifications et éviter de présenter un résultat limite comme certain si la méthode ne permet pas de le déterminer avec fiabilité.
Les sources courantes d'erreurs d'inspection comprennent un positionnement incorrect du point de référence, la température de la pièce, la présence de saletés ou de bavures, des composants flexibles, une force de serrage inadéquate, une technique de l'opérateur imparfaite, des points de contact usés, la résolution de l'instrument, l'usure du dispositif de fixation et une mise à zéro irrégulière. Un instrument peut être étalonné et néanmoins mal utilisé. La preuve de l'étalonnage et la rigueur de la méthode sont des contrôles complémentaires.
Quand une simple jauge suffit
Des pieds à coulisse simples, des micromètres, des jauges de filetage, des outils de mesure de hauteur, des broches ou des dispositifs de fixation spécifiques peuvent convenir lorsque la caractéristique, la tolérance, l'accessibilité et la répétabilité le permettent. Le fabricant doit définir la méthode et vérifier que l'outil est adapté à la caractéristique.
Quand un luminaire fonctionnel ou dédié est préférable
Un gabarit dédié permet de mieux représenter l'installation du composant ou de réduire les variations liées à l'opérateur. Un calibre de tolérance peut s'avérer utile pour les interfaces répétitives, tandis qu'un gabarit fonctionnel permet de vérifier l'alignement, la course ou l'ajustement de l'assemblage. Le gabarit doit néanmoins être contrôlé, identifié, entretenu et validé conformément au plan ou aux conditions d'acceptation approuvées.
Les acheteurs ne devraient pas se contenter de demander « quel instrument utilisez-vous ? » mais aussi « comment l'instrument localise-t-il la pièce, quelles sont les conditions de mesure et comment savez-vous que la méthode est reproductible ? » Ces questions en disent plus long sur les capacités réelles d'inspection qu'une longue liste d'équipements.
Utilisez les données pour identifier la dérive avant qu'elle ne devienne une défaillance.
Un résultat de contrôle ponctuel indique l'état d'une pièce à un instant donné. Les données de tendance permettent de déterminer si un processus se rapproche d'une limite. Pour la production en série, l'usine peut utiliser des rapports d'inspection, des graphiques de contrôle, des méthodes statistiques ou d'autres outils de surveillance des processus adaptés au risque et au volume. Cette méthode ne garantit pas une variation nulle. Son intérêt réside dans la détection précoce et la réaction éclairée.
Les signaux utiles comprennent une variation progressive de la longueur assemblée, un décalage de la largeur de montage suite à l'usure de l'outil, une augmentation des retouches au niveau du siège de ressort, des défaillances récurrentes provenant d'un même lot de fournisseur ou des différences entre les équipes. La réponse appropriée peut consister en la maintenance des outils, la vérification des dispositifs de fixation, le confinement du fournisseur, la correction du réglage, une inspection supplémentaire ou une revue technique. Modifier un processus sans en consigner la raison peut masquer la cause sous-jacente.
| Signal | Source possible | Réaction fondée sur des preuves |
|---|---|---|
| Les mesures dérivent vers une limite de tolérance | Usure des outils, mouvement du dispositif de fixation, changement de matériau, effet thermique ou décalage de la configuration. | Contenir les unités concernées, vérifier la méthode, inspecter le processus et documenter la correction. |
| Deux opérateurs produisent des résultats différents | Différences de localisation, de force, de séquence ou d'interprétation des données. | Standardiser les instructions de travail et évaluer la répétabilité. |
| Les pièces sont conformes aux dimensions mais l'installation échoue | Données erronées, problème de chaîne de dimensions, empilement de matériel ou variation de véhicule non enregistrée. | Recréez la configuration d'installation et examinez le contrôle de l'interface. |
| Un lot présente des retouches anormales | Variation des matières premières ou des composants achetés. | Identifier le lot, le mettre en quarantaine si nécessaire, inspecter les caractéristiques du fournisseur et décider de son sort. |
| Les rapports d'inspection sont complets mais non comparables. | Il manque une révision, une condition, un instrument ou une méthode. | Geler la publication jusqu'à ce que les champs d'enregistrement et la méthode soient corrigés. |
Gérer les dimensions non conformes sans élargir silencieusement les tolérances
Lorsqu'une mesure critique dépasse les limites, la première action consiste à identifier et à contenir le problème. L'usine doit savoir quelles unités, lots, opérations ou expéditions sont susceptibles d'être affectés. La pièce ne doit pas être remise en production simplement parce qu'elle semble proche de la limite ou parce qu'une livraison client est urgente.
Le traitement peut inclure la reprise, la réparation, l'utilisation en l'état avec dérogation autorisée, la mise au rebut, une inspection supplémentaire ou une revue technique. L'option appropriée dépend de la caractéristique et de l'application. Une dérogation doit préciser la révision concernée, la quantité, le risque, l'autorité compétente et la durée. Elle ne doit pas devenir une tolérance non officielle permanente.
Si l'exigence est erronée ou trop restrictive, il convient de la modifier après une revue technique formelle. Cette revue doit prendre en compte la compatibilité avec le véhicule, le dégagement, la résistance, le comportement des ressorts et des amortisseurs, la maintenance, l'interchangeabilité, les stocks, l'étiquetage et les clients concernés. Une mise à jour de dessin sans communication avec les services achats et production risque de reproduire le même problème.
Questions qu'un acheteur doit poser avant d'approuver un fournisseur
Un acheteur n'a pas besoin d'exiger tous les documents internes. Sa demande doit être proportionnée au risque et se concentrer sur la preuve que le fournisseur maîtrise les caractéristiques critiques de l'acheteur. Pour un programme de suspension OEM ou de marque privée, le modèle suivant constitue un point de départ pratique.
- Dessin contrôlé ou enregistrement de mesure d'échantillon convenu avec révision et hypothèses ouvertes.
- Liste des caractéristiques critiques et majeures, avec la raison pour laquelle chacune est importante.
- Plan de contrôle indiquant la méthode, l'instrument, la condition, la fréquence, l'enregistrement et la réaction.
- Rapport d'inspection du premier exemplaire ou du pilote, lié à la révision exacte du produit.
- Preuve que les dispositifs, les jauges et les méthodes de mesure sont vérifiés et appropriés.
- Contrôles d'identité des matériaux, ressorts, bagues, joints, quincaillerie et composants achetés, le cas échéant.
- Instructions de montage concernant l'orientation, le couple de serrage, la précharge, le réglage, le nettoyage et les contrôles fonctionnels, le cas échéant.
- Processus de non-conformité, d'écart, de retouche et de notification de changement.
- Approche de traçabilité reliant le produit expédié au lot, à la révision et à l'enregistrement de la mise en circulation.
- Prévoir de vérifier la compatibilité, le mouvement, le dégagement et les performances dans les conditions d'utilisation de l'acheteur.
Lors de l'envoi d'une demande de devis à BEDO, veuillez préciser le véhicule ou la machine, sa position (avant/arrière), un échantillon ou un schéma, les interfaces principales, la charge et le cas d'utilisation, la quantité souhaitée, l'emballage, la destination, les tests attendus et les documents requis. Si l'acheteur ignore une valeur, indiquez-la comme « ouverte » plutôt que de tenter une estimation. La page de contact de BEDO est le point de départ idéal pour une analyse personnalisée de votre projet.
Questions fréquentes concernant les dimensions et les tolérances de la suspension
Quelles sont les dimensions de suspension les plus importantes ?
Cela dépend de l'application, mais les interfaces de montage, les longueurs déployée et comprimée, la course utile, la position du ressort par rapport à son siège, le comportement de la bague ou du manchon, les filetages, les jeux et toute caractéristique liée à l'étanchéité ou à la charge structurelle sont des éléments fréquemment pris en compte. Le plan et les exigences du véhicule doivent déterminer la liste critique finale.
Une tolérance plus serrée signifie-t-elle toujours une meilleure pièce de suspension ?
Non. Une tolérance trop stricte peut augmenter les coûts, engendrer des contraintes de processus et alourdir les contrôles sans améliorer l'ajustement ni les performances. La tolérance doit être justifiée par la fonction, l'empilement, les capacités de fabrication et de mesure, ainsi que par les besoins de maintenance.
Une inspection finale peut-elle remplacer le contrôle des processus ?
Non. L'inspection finale peut révéler des produits non conformes, mais les contrôles de processus réduisent le risque d'apparition ou de répétition de variations. Un plan efficace combine prévention et détection aux étapes appropriées.
Comment une usine doit-elle mesurer la longueur d'un amortisseur ?
La mesure doit préciser les points de référence, l'état d'extension ou de compression, la charge ou l'état de fixation le cas échéant, ainsi que l'instrument ou le dispositif de fixation. Une valeur numérique sans indication des conditions de mesure est difficilement comparable et peut ne pas refléter l'ajustement une fois installée.
Quelle est la différence entre l'inspection et l'étalonnage ?
L'inspection évalue la conformité d'une pièce aux exigences. L'étalonnage ou la vérification évalue si un instrument de mesure ou une référence est adapté et suffisamment précis pour l'usage prévu. Ces deux étapes sont nécessaires pour obtenir des enregistrements fiables.
Faut-il vérifier toutes les dimensions de suspension sur chaque unité ?
Pas nécessairement. La fréquence doit tenir compte du risque, du volume, de la capacité du processus, de l'historique, des points de changement et des conséquences d'un écart. Les caractéristiques critiques peuvent exiger un niveau de contrôle plus élevé ou une vérification fonctionnelle directe. La décision doit être documentée.
Que se passe-t-il si un échantillon ne comporte ni dessin ni tolérances ?
Utilisez l'échantillon comme preuve de développement, et non comme spécification de production automatique. Vérifiez l'interface avec le véhicule, mesurez plusieurs échantillons si possible, identifiez l'usure et les variations, définissez les fonctions critiques et établissez un plan approuvé ou un dossier de réception avant la production en série.
Comment les changements de matériaux et de fournisseurs affectent-ils le contrôle dimensionnel ?
Toute modification apportée à un matériau ou à un composant acheté peut affecter l'ajustement, le comportement du ressort, l'état de surface, l'assemblage et les dimensions. Elle doit faire l'objet d'un contrôle des modifications, avec une nouvelle inspection ou une validation adaptée aux caractéristiques concernées.
Que dois-je faire lorsqu'une pièce est légèrement en dehors des tolérances ?
Contenir et identifier le produit concerné, vérifier la méthode de mesure et obtenir une autorisation ou une décision technique. Ne pas élargir la tolérance sans autorisation ni expédier le produit en prétextant que l'écart est faible.
BEDO peut-il confirmer toutes les tolérances avant de recevoir un dessin ?
Aucun fournisseur responsable ne devrait confirmer les tolérances spécifiques à une application sans disposer des informations pertinentes concernant le véhicule, l'échantillon, le dessin, l'interface, la charge, l'utilisation et la production. BEDO peut examiner les données disponibles et identifier les dimensions, les essais et les enregistrements nécessitant une validation du projet.
Conclusion
Les usines maîtrisent les dimensions et tolérances critiques des suspensions grâce à un système intégré : exigences fonctionnelles, références contrôlées, chaînes dimensionnelles, plans validés, méthodes d’inspection, instruments de mesure adaptés, contrôles de processus, conditions d’assemblage, enregistrements, traçabilité et retours d’expérience documentés. Une mesure finale ne suffit pas à garantir qu’un amortisseur, un ressort ou un ensemble de suspension s’adaptera et fonctionnera de manière constante.
Pour les acheteurs, la question pratique de l'audit est simple : le fournisseur peut-il démontrer comment une caractéristique critique est passée des exigences du véhicule au dessin, du dessin au processus de fabrication, et du processus au produit livré ? Consultez la gamme d'amortisseurs BEDO , identifiez les données d'application et d'interface disponibles et utilisez la voie de contact officielle pour demander un examen des dimensions et des tolérances spécifique au projet.