Réponse directe : un bon prototype peut devenir incohérent lors de la production en série, car il prouve la viabilité d’une configuration, tandis que la production en série doit démontrer la reproductibilité du résultat selon un processus défini, avec des matériaux, des dimensions, des conditions d’assemblage, des méthodes d’inspection, des fournisseurs et des révisions techniques maîtrisés. Les prototypes intègrent souvent des ajustements d’experts, des composants sélectionnés avec soin, une attention particulière et des décisions non documentées. Si ces éléments de contrôle non formalisés ne sont pas consignés dans un plan, une nomenclature, des instructions de travail, un plan de contrôle et un dossier de lancement de production, les premières unités produites risquent de ne pas être conformes au prototype.
Ce problème n'est pas forcément le signe d'une mauvaise conception ou d'une intention malveillante. Il s'agit d'un décalage entre la production et le transfert. La solution consiste à comparer le prototype approuvé avec la définition de production et les données de processus, puis à identifier l'origine de la variation. L'acheteur doit se renseigner sur les éléments figés, les mesures effectuées, les validations à l'échelle pilote et les modifications nécessitant une approbation avant expédition.
Cet article répond à une question de comparaison de fournisseurs et d'analyse commerciale que se posent les ingénieurs des équipementiers, les marques de pièces de rechange, les distributeurs, les constructeurs automobiles et les services achats : pourquoi un amortisseur, un ressort ou un composant de suspension performant en phase de développement présente-t-il des différences au sein d'un lot de production ? Comment maîtriser ce risque avant la mise sur le marché ? L'article se concentre sur le transfert de production plutôt que de reprendre un guide général de développement de prototypes.
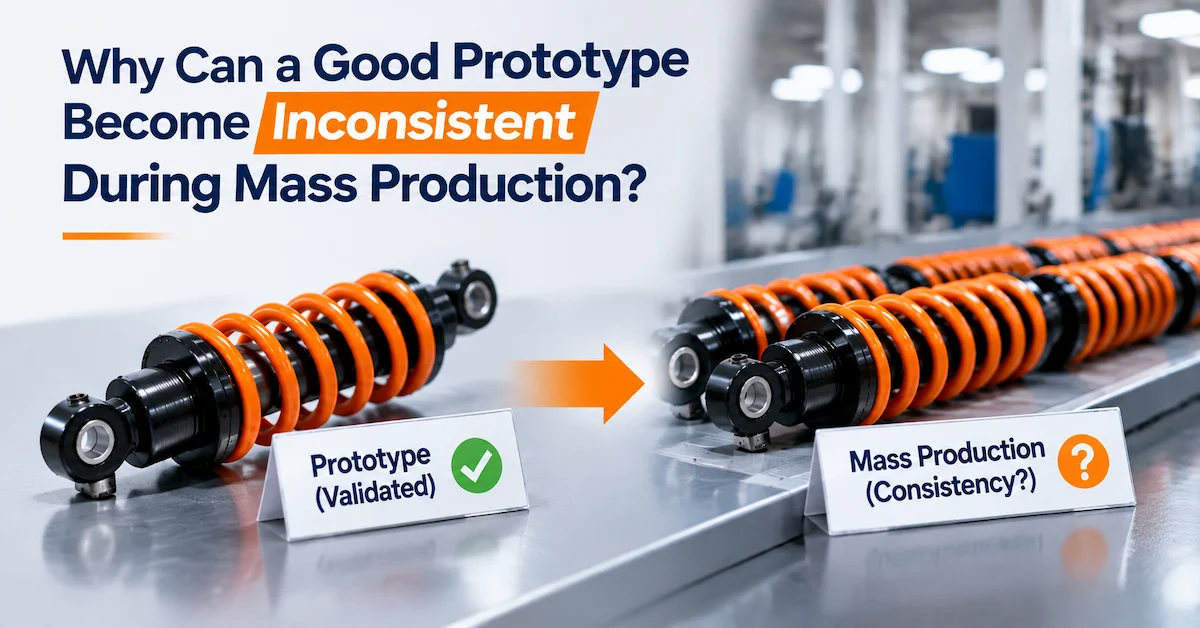
Limites de preuve : aucune usine responsable ne devrait affirmer qu’un prototype garantit la constance de la production en série. La constance est démontrée par une base technique de référence maîtrisée, une production pilote, des enregistrements d’inspection et de fonctionnement, la traçabilité, la gestion des modifications et une décision de mise en production convenue. Les limites d’acceptation exactes sont spécifiques à chaque application.
Un prototype et un processus de production répondent à des questions différentes
Un prototype pose la question suivante : « Cette conception peut-elle résoudre le problème visé dans les conditions testées ? » La production en série, quant à elle, se demande : « La conception mise en production peut-elle être fabriquée dans les limites convenues, selon le processus normal, pour la quantité prévue et via la chaîne d’approvisionnement ? » Les questions se recoupent, mais les preuves diffèrent.
| Preuves de développement | Preuve de production-transfert | Risque si la deuxième preuve est manquante |
|---|---|---|
| Un ou plusieurs prototypes fonctionnent de manière acceptable. | Caractéristiques critiques définies, contrôles de processus, résultats pilotes et critères de mise en production. | Les unités suivantes peuvent différer même si l'échantillon initial était bon. |
| L'ingénieur ou le technicien ajuste un composant jusqu'à ce que le résultat soit satisfaisant. | Le réglage est converti en une configuration contrôlée et en une instruction de travail répétable. | Les opérateurs peuvent reproduire différents réglages ou se fier à leur propre jugement. |
| Le ressort, le joint, la bague, la tige ou la quincaillerie sélectionnés fonctionnent dans l'échantillon. | L'identité de la pièce, le fournisseur, le lot, la spécification et les contrôles à réception sont figés. | La substitution ou la variation par lot modifie le comportement. |
| Le prototype est mesuré avec une grande attention. | La méthode de mesure de la production, le dispositif de fixation, la fréquence et la réaction sont définis. | Des variations critiques peuvent échapper à l'attention de chaque opérateur ou être mesurées différemment. |
| Le dessin technique ou le logiciel de CAO est utilisé à des fins de discussion. | Le dessin final, la nomenclature, les étiquettes et l'historique des révisions sont liés à la commande. | La production peut s'appuyer sur une définition ancienne ou incomplète. |
| Les performances sont confirmées sur un seul véhicule ou banc d'essai. | Les essais pilotes et les contrôles de production utilisent la même configuration et les mêmes conditions convenues. | Le comportement sur le terrain ne peut être relié à une base de référence stable. |
La transition est réussie lorsque le prototype approuvé n'est plus un objet unique. Ses décisions importantes deviennent des caractéristiques de produit et des contrôles de processus identifiables, qu'un autre opérateur formé peut reproduire et qu'un auditeur peut vérifier.
L'ajustement occulte est le premier risque de transfert de production
Le prototypage est souvent un travail interactif. Un ingénieur peut comparer un ressort, modifier une précharge, ajuster l'amortissement, peaufiner un ajustement, choisir une bague différente, corriger une fixation ou optimiser l'ensemble au feeling et en se basant sur les résultats des tests. Cette flexibilité est précieuse lors du développement. Elle devient un risque lorsque le choix final n'est pas consigné.
Par exemple, un prototype peut fonctionner parce qu'un technicien a sélectionné un ressort parmi plusieurs pièces visuellement similaires, a positionné une bague différemment, a utilisé une huile ou un réglage interne particulier, ou a orienté un assemblage d'une manière évidente pour l'équipe de développement. L'équipe de production reçoit une photo et un échantillon, mais pas la configuration qui les sous-tend. Il en résulte une gamme de pièces d'apparence similaire, mais aux comportements différents.
Transformer le dernier ajustement réussi en preuve
Avant la production pilote, documentez la configuration finale avec le niveau de détail nécessaire à sa reproduction. Cela peut inclure la révision des plans et de la nomenclature, l'identification du ressort, son état d'installation, les interfaces de montage, les positions de réglage, la visserie, les lots de composants, la séquence d'assemblage, les conditions de test fonctionnel et toute déviation approuvée. Les champs exacts dépendent du produit. Si un champ influe sur le résultat, il ne doit pas être uniquement mémorisé par l'ingénieur.
Une question pertinente se pose : si l’ingénieur ayant conçu le prototype initial était indisponible demain, une équipe de production qualifiée pourrait-elle réaliser la configuration approuvée à partir des documents publiés ? Si la réponse est non, le projet est toujours en développement, même si le prototype semble finalisé.
Les dessins et nomenclatures non figés permettent une dérive silencieuse des produits.
Les incohérences de production apparaissent souvent avant même le démarrage de la chaîne. Un dessin peut omettre une dimension critique, utiliser une valeur de référence comme s'il s'agissait d'une tolérance, ou représenter un composant sans sa révision. La nomenclature peut identifier une famille de ressorts sans préciser la raideur sélectionnée, lister une bague sans indiquer son matériau ni ses dimensions, ou ne pas distinguer les prototypes des composants de production.
La production de masse révèle ces lacunes car les équipes des achats, de l'entrepôt, de l'assemblage, du contrôle qualité, du conditionnement et du service après-vente ont toutes besoin de la même information. Lorsque le cahier des charges technique est incomplet, chaque service en propose une interprétation locale. L'usine peut certes produire les pièces dans les délais, mais celles-ci ne partagent plus une définition unique et univoque.
| Article non congelé | Comment l'incohérence peut apparaître | Contrôle nécessaire avant le lâcher du pilote |
|---|---|---|
| Révision du dessin | La production utilise une définition antérieure de montage, de longueur, de trou, de filetage ou de siège. | Une révision publiée concerne les ordres de travail, les inspections et les étiquettes. |
| Spécifications du printemps | Comportement installé différent selon la longueur libre, le débit, le fil, la forme de l'extrémité ou les lots du fournisseur. | Critères d'identité et d'acceptation des ressorts contrôlés. |
| configuration de choc interne | Les détails relatifs à l'amortissement, à l'huile, au gaz, aux soupapes, aux joints ou aux réglages varient d'un modèle à l'autre. | Configuration de production définie et vérification fonctionnelle adaptées au projet. |
| Pile de pièces et de bagues | La largeur du support, l'alignement, le couple et le jeu peuvent varier après l'assemblage. | Références, dimensions, orientation et état d'assemblage contrôlés. |
| Emballage et étiquettes | Le bon composant est affecté à la mauvaise application ou révision. | Étiquettes approuvées, code-barres ou identification du lot, et examen de l'emballage. |
| État de déviation | Une solution temporaire devient la norme sans approbation technique. | Déviation temporaire, propriétaire, quantité concernée et décision de fermeture. |
Les acheteurs peuvent consulter la gamme de ressorts de suspension publique de BEDO à titre de référence, mais un programme de production nécessite une identification spécifique du ressort et de l'assemblage pour chaque projet. Les informations du catalogue public ne sauraient se substituer à la nomenclature approuvée.
Les dimensions critiques peuvent être correctes sur le prototype et erronées en production.
Un prototype peut être ajusté manuellement jusqu'à ce que les interfaces soient fonctionnelles. Un lot de production doit comporter ces interfaces sans dépendre d'une seule personne. Si les dimensions et tolérances critiques ne sont pas définies, l'usine peut utiliser une autre référence, un autre gabarit ou se fier à une comparaison visuelle.
Les caractéristiques sensibles au transfert comprennent généralement la largeur de montage, l'emplacement des trous ou alésages, la longueur comprimée et étendue, la course, la position du siège de ressort, la bague filetée, le manchon, la douille, la tige, le tube et les éléments liés au jeu. Une petite modification dans une chaîne dimensionnelle peut altérer l'alignement installé ou le débattement disponible. L'acheteur doit s'enquérir du parcours de la caractéristique, depuis les exigences du véhicule jusqu'au dessin, puis du dessin jusqu'au processus de fabrication et enfin jusqu'au document de validation.
L'article sur les services de dessin d'amortisseurs est une référence complémentaire utile pour comprendre l'importance d'un dessin, mais la question du transfert de production est plus vaste. Le dessin doit également être lié à la nomenclature, aux instructions de travail, au plan d'inspection, aux outillages, aux échantillons approuvés et aux enregistrements de modifications.
Ne résolvez pas un problème d'empilement par une vérification cosmétique.
Une pièce peut sembler correcte visuellement et pourtant poser un problème d'assemblage. La visserie peut augmenter la largeur, une bague peut décaler l'axe central, un support de ressort peut modifier la précharge, ou un angle peut engendrer une contrainte latérale. Le document de validation de production doit inclure les interfaces fonctionnelles qui déterminent si le composant peut être installé et se déplacer dans la plage prévue, et pas seulement son apparence.
Les matériaux et les lots de fournisseurs peuvent modifier un prototype réussi.
La fabrication de prototypes utilise souvent un matériau connu, un composant acheté sélectionné ou un petit lot faisant l'objet d'une attention particulière. La chaîne d'approvisionnement de la production en série introduit des variations courantes. Le fournisseur d'un ressort peut changer, un joint peut être remplacé, l'épaisseur d'un revêtement peut être différente ou une bague peut provenir d'un nouveau lot. Aucune de ces modifications ne doit être considérée comme sans conséquence sous prétexte que le nom du composant est identique.
Le contrôle des matériaux et des fournisseurs n'implique pas qu'une usine fige définitivement toutes ses décisions commerciales. Il exige que toute modification soit visible, fasse l'objet d'une évaluation des risques et soit vérifiée au niveau approprié à la caractéristique concernée. Un remplacement modifiant une interface de montage peut nécessiter une confirmation dimensionnelle et de compatibilité. Le remplacement d'un joint peut nécessiter un contrôle fonctionnel ou de durabilité. Le remplacement d'un ressort peut nécessiter une vérification des caractéristiques dans les conditions de test approuvées.
Demandez l'identité de la pièce, pas seulement le nom du fournisseur.
L'identification pertinente peut inclure la référence fabricant, le dessin, la révision, les spécifications de matériau ou de performance, le lot, le traitement de surface et les alternatives approuvées. Le terme « équivalent » ne constitue pas une définition technique complète. L'acheteur et le fournisseur doivent s'entendre sur la signification de l'équivalence et sur l'autorité compétente pour l'approuver.
Distinguer la réduction des coûts de la substitution non contrôlée
La réduction des coûts peut constituer un objectif de production légitime, mais elle doit être considérée comme une modification technique. L'équipe doit définir la raison de cette modification, les pièces concernées, les risques, la validation, la gestion des stocks, la communication avec le client et le numéro de série ou de lot applicable. Cela permet de protéger l'acheteur contre la réception d'un produit différent sans décision de mise en circulation clairement établie.
Les conditions d'assemblage peuvent faire en sorte que des composants identiques se comportent différemment.
Les variations de production en série ne sont pas toujours dues aux matières premières. Les variations d'assemblage peuvent modifier la pièce finie. Le couple de serrage, l'orientation, le positionnement, la propreté, la lubrification, la pose du joint, l'engagement du filetage, la position de réglage, la purge, le remplissage, les conditions de gaz ou de pression, ainsi que le temps de polymérisation ou d'attente peuvent tous avoir une incidence selon la conception.
Une instruction de travail doit décrire les étapes qui influent sur le résultat de manière à ce que des opérateurs formés puissent les reproduire. Elle doit identifier le composant, l'outil, la séquence, l'état, le couple ou le réglage appropriés, le cas échéant, ainsi que la procédure à suivre en cas d'échec d'une étape d'assemblage. Une instruction telle que « assembler avec précaution » ne permet pas de contrôler un processus critique.
| Variable d'assemblage | Effet de production possible | Contrôle de transfert |
|---|---|---|
| Orientation des pièces | Modifie la direction du montage, l'accès au réglage, le joint d'étanchéité ou le mouvement. | Norme visuelle, gabarit de réglage, instructions de travail et contrôle de la première pièce. |
| Couple et fixation | Modifie la compression des bagues, l'empilement, l'engagement du filetage ou la sécurité de l'assemblage. | Outil, paramétrage, séquence, vérification et enregistrement définis, le cas échéant. |
| Siège de ressort et précharge | Modifications apportées à la hauteur installée, au support, à la rétention et à la réponse initiale. | Contrôle de l'identité du ressort, de la position du siège, du réglage et des conditions d'inspection. |
| Propreté et lubrification | Peut affecter le frottement, le comportement du joint, la contamination et la durée de vie. | Matériaux spécifiés, normes de travail et réaction à la contamination. |
| Configuration interne | Modifie l'amortissement ou la réponse fonctionnelle même lorsque les dimensions externes sont identiques. | Contrôle interne de la nomenclature et des processus, et vérification fonctionnelle appropriée. |
| Position de réglage | Génère des comportements différents selon les unités ou entre le prototype et la livraison. | Paramètre par défaut défini, marquage, condition de test et étiquette, le cas échéant. |
Les opérateurs de production ne doivent pas être tenus de déduire un réglage à partir de la couleur, de la photographie ou du toucher du prototype. Si un ajustement est indispensable, il doit être défini sans ambiguïté et assorti d'un moyen de le vérifier.
Les essais de prototypes peuvent ne pas représenter les variations de production pilote ou de masse
Les résultats de la validation d'un prototype ne sont pertinents que pour la configuration et les conditions testées. Ils ne sont pas automatiquement représentatifs de toutes les unités fabriquées ultérieurement. L'écart peut provenir d'un ressort différent, d'une longueur d'assemblage différente, d'un réglage différent, d'un véhicule différent, d'un itinéraire de test modifié, d'une température différente ou de conditions de mesure non enregistrées.
Le transfert de production doit donc s'appuyer sur une matrice de validation identifiant l'échantillon ou le lot, la révision de configuration, les conditions de test, les critères d'acceptation et le résultat. Les tests précis sont spécifiques à chaque projet. Selon l'application, l'acheteur peut exiger un contrôle dimensionnel, des vérifications d'ajustement et de mouvement complet, des essais sur banc ou fonctionnels, une validation sur véhicule, des tests d'exposition environnementale, des essais d'endurance ou d'autres preuves. Cet article ne doit pas proposer un cycle de test universel pour tous les produits de suspension.
Utilisez soigneusement un échantillon de référence.
Un échantillon approuvé conservé permet de comparer l'apparence, l'assemblage, l'orientation et certaines caractéristiques physiques. Il ne doit pas remplacer un dessin ou une spécification de processus. Un échantillon peut vieillir, s'endommager ou être interprété différemment selon les personnes. Son identité, son stockage, ses révisions et sa finalité doivent être consignés.
Faire de la production pilote un véritable test du processus
Un prototype doit utiliser des matériaux, des équipements et des opérateurs standard, bénéficier d'une formation standard, effectuer des contrôles standard et utiliser l'emballage prévu lorsque cela est possible. Un prototype réalisé par l'ingénieur de développement avec des composants sélectionnés manuellement peut confirmer la conception, mais pas le système de production. L'objectif est de déceler les problèmes de transfert avant la première livraison à grande échelle.
Les méthodes d'inspection peuvent masquer les incohérences.
Des inspecteurs différents peuvent donner des résultats différents lorsque la méthode n'est pas contrôlée. L'un mesure un choc en extension maximale, l'autre à la butée d'un dispositif de fixation. L'un vérifie un support par rapport à un échantillon usé, l'autre utilise un dessin de référence. L'un accepte un réglage par observation visuelle, l'autre compte les tours. Les enregistrements peuvent sembler complets alors que les conditions sous-jacentes ne sont pas comparables.
Un plan de contrôle de production doit préciser la caractéristique, la valeur nominale et la limite ou la base d'acceptation, la donnée de référence, la condition, l'instrument ou le dispositif de fixation, la fréquence, l'enregistrement et la réaction. Il doit également identifier le lien avec le produit et la révision du dessin. L'objectif n'est pas la paperasserie en soi, mais de garantir qu'un résultat de conformité ait la même signification d'un quart de travail à l'autre et d'un lot à l'autre.
Les acheteurs peuvent utiliser la discussion sur la sécurité des amortisseurs et le contrôle de la fabrication comme lecture complémentaire, tout en gardant à l'esprit la question actuelle : quels sont les changements entre l'échantillon et le processus de production normal, et comment ce changement est-il vérifié ?
Les modifications techniques constituent une source majeure de dérive après approbation.
La production est en constante évolution. Les outils s'usent, les fournisseurs changent, les matériaux deviennent indisponibles, les coûts fluctuent, les emballages sont repensés et les clients demandent de nouvelles applications. Le risque survient lorsqu'un changement est traité comme une simple substitution administrative plutôt que comme une décision technique.
| Changer de type | Pourquoi cela peut affecter la cohérence | Question minimale de révision |
|---|---|---|
| modification du dessin ou de la tolérance | Modifications apportées à l'ajustement, à l'empilement, au dégagement, à la résistance ou à l'acceptation lors de l'inspection. | Quelles unités et quels clients sont concernés, et quelles validations sont nécessaires ? |
| source ou spécification du ressort | Modifie le support, la hauteur de caisse, la précharge, la raideur ou le comportement en fatigue. | Le remplacement est-il équivalent dans les conditions requises pour l'application ? |
| remplacement de joint, de bague, de tige, de tube ou de revêtement | Modifie le frottement, le risque de fuite, l'usure, l'ajustement ou le rapport de surface. | Quelles preuves fonctionnelles et dimensionnelles justifient l'approbation ? |
| modification du processus d'assemblage | Modifie le couple, l'orientation, l'état interne, la propreté ou le réglage. | Le processus a-t-il été requalifié et les instructions de travail ont-elles été mises à jour ? |
| changement de méthode d'inspection | Modifie ce qui est détecté ou la signification d'une réussite. | La nouvelle méthode est-elle équivalente et le système de mesure a-t-il été vérifié ? |
| changement d'emballage ou d'étiquette | Peut entraîner une mauvaise application, une confusion, des dommages liés au transport ou une perte de traçabilité. | Les étiquettes, les cartons, les informations de service et les enregistrements de lots sont-ils toujours alignés ? |
Un document de modification doit préciser le motif, les documents concernés, les risques, la validation, l'approbation, la date d'effet ou le lot, le sort des stocks et, le cas échéant, l'avis au client. L'acheteur doit convenir des modifications nécessitant une approbation écrite préalable. La clause « Pas de modification sans préavis » n'est pertinente que si la portée et les modalités de notification sont clairement définies.
Construisez une porte de transfert de production avant la première commande importante.
Une étape de validation concrète permet de vérifier si le projet est passé du stade de « prototype concluant » à celui de « produit en série contrôlé ». Il doit s'agir d'une décision étayée par des preuves, et non pas seulement d'une date de réunion.
| Porte de transfert | Éléments à examiner | Décision |
|---|---|---|
| Gel de la configuration | Dessin approuvé, nomenclature, identification de l'échantillon, ressort, quincaillerie, paramètres, écarts ouverts. | La définition du produit est-elle suffisamment complète pour établir un devis et lancer la fabrication ? |
| Préparation du processus | Instructions de travail, dispositifs, outils, opérateurs, fournisseurs, commandes entrantes, plan d'assemblage et d'inspection. | La configuration peut-elle être reproduite en production normale ? |
| Construction du projet pilote | Unités de processus normales, enregistrements dimensionnels, contrôles fonctionnels, traçabilité et registre des non-conformités. | Les variations de production sont-elles restées dans les limites convenues ? |
| Confirmation de validation | Preuves d’ajustement, de mouvement, de performance ou autres preuves spécifiques au projet liées à la révision du projet pilote. | La configuration de production répond-elle toujours aux objectifs de l'application ? |
| Avis sur la version | Résolution des problèmes critiques : emballage, étiquettes, dossiers de service, règles de modification et approbation de l'acheteur. | La première commande de production en série est-elle autorisée ? |
| Surveillance continue | Enregistrements de lots, réclamations, retours, tendances des processus, changements de fournisseurs et actions correctives. | La dérive peut-elle être détectée et corrigée après le lancement ? |
Tous les programmes ne nécessitent pas le même nombre de documents ni d'étapes de test. Le remplacement d'une pièce pour une application connue peut être plus simple qu'une nouvelle plateforme OEM. Le principe reste le même : la décision de mise en production doit être proportionnée au risque et traçable jusqu'à une configuration stable.
Que doivent demander les acheteurs lors du passage du prototype à la production ?
Les acheteurs peuvent limiter les malentendus en demandant des preuves de transfert de production dans la demande de prix ou le plan de développement. La demande doit clairement indiquer ce qui est obligatoire, ce qui relève de la proposition et ce qui sera confirmé après examen des échantillons.
- Identité du prototype approuvé, révision, quantité d'échantillons, photographies, dessin, CAO, nomenclature et liste des problèmes en cours.
- Dimensions critiques, tolérances, interfaces, caractéristiques des ressorts, réglages et conditions d'acceptation fonctionnelle.
- Flux du processus de production, instructions de travail d'assemblage, dispositifs de fixation, outillage et état de la formation des opérateurs, le cas échéant.
- Commandes entrantes pour ressorts, joints, bagues, tiges, tubes, quincaillerie, revêtements et autres composants critiques.
- Quantité pilote, besoin en matériaux normaux, fréquence d'inspection, traçabilité et disposition prévue des unités non conformes.
- Matrice de validation reliant les résultats des tests à la révision de production exacte et à l'échantillon ou au lot.
- Emballage, étiquettes, pièces de rechange, circuit de garantie et identification des lots expédiés.
- Processus de modification technique et liste des modifications nécessitant l'approbation de l'acheteur.
- Les hypothèses commerciales telles que la quantité prévue, la quantité minimale de commande (MOQ), le délai de livraison, les prévisions et le calendrier de lancement sont soumises à la confirmation du projet.
Veuillez transmettre au fournisseur suffisamment d'informations pour distinguer le prototype approuvé d'un produit de référence standard. Indiquez le véhicule ou la machine, son modèle et sa position, sa charge utile et ses conditions d'utilisation, les données de compatibilité, la révision de l'échantillon ou du dessin, l'objectif de performance, le marché cible, la quantité de production prévue et les documents requis. La page de contact BEDO permet d'entamer une discussion sur le transfert de production spécifique à votre projet.
Questions fréquentes sur la cohérence de la production en série des prototypes
Un prototype réussi signifie-t-il que le design est prêt pour la production en série ?
Non. Cela signifie que la configuration testée s'est révélée prometteuse ou a atteint l'objectif de développement convenu dans des conditions définies. La mise en production requiert une définition figée, des matériaux et un processus contrôlés, des données pilotes, une inspection, une traçabilité et une décision de mise en production autorisée.
Pourquoi les prototypes sont-ils souvent plus performants que les échantillons de production ?
Les prototypes peuvent faire l'objet d'un assemblage par des experts, d'une sélection manuelle, d'ajustements supplémentaires, d'une inspection minutieuse ou de retouches non documentées. Ces actions peuvent permettre de rendre l'échantillon fonctionnel sans pour autant constituer une méthode de production reproductible.
Un échantillon de référence peut-il garantir la constance de la production ?
Non. Cela peut aider à comparer l'identité et l'apparence physiques, mais ne remplace pas un dessin, une nomenclature, un plan de contrôle, une validation fonctionnelle ni une preuve de processus. L'échantillon lui-même doit être identifié et protégé.
Quel est le document de transfert de production le plus important ?
Aucun document ne remplace le système. Les plans et la nomenclature validés définissent le produit, tandis que le plan de contrôle, les instructions de travail, les rapports de pilote, les preuves de validation et la procédure de modification indiquent comment il sera fabriqué et maintenu.
Comment les changements de printemps affectent-ils la cohérence du prototype ?
Le remplacement d'un ressort peut modifier sa longueur libre, sa hauteur d'installation, sa précharge, sa raideur, son support et la hauteur de caisse. Le ressort de remplacement doit être identifié et évalué en fonction des conditions d'application approuvées, et non accepté uniquement sur la base d'une ressemblance visuelle.
Pourquoi les dimensions peuvent-elles être correctes alors que les performances du véhicule changent ?
Les dimensions ne représentent qu'une partie du résultat. La configuration interne de l'amortisseur, le comportement du ressort, le frottement, le réglage de l'assemblage, le matériau, la température, les conditions de test et l'état du véhicule peuvent également influencer les performances. La validation doit couvrir les caractéristiques pertinentes pour l'application.
Chaque unité de production doit-elle subir un test complet de véhicule ?
Le plan de test est généralement basé sur une analyse des risques et peut combiner inspection unitaire, contrôles fonctionnels, échantillonnage de lots, validation pilote et essais sur véhicule. Le niveau requis dépend du produit, du marché, du volume, du risque et de l'accord de l'acheteur.
Que se passe-t-il lorsqu'un fournisseur modifie un composant ?
La modification doit être identifiée, faire l'objet d'une évaluation des risques, être approuvée, validée le cas échéant et rattachée à une révision ou un lot effectif. L'acheteur doit définir les modifications nécessitant une notification ou une approbation préalable.
Comment un acheteur peut-il distinguer le contrôle de la production du langage marketing ?
Demandez le rapport de révision contrôlé, la liste des caractéristiques critiques, le processus et la méthode d'inspection, les enregistrements pilotes, la traçabilité, les contrôles des modifications et une décision de mise en circulation claire. Des preuves spécifiques sont plus utiles que des affirmations générales telles que « qualité stable » ou « tests rigoureux ».
Que dois-je envoyer à BEDO pour une revue de prototype à production ?
Veuillez envoyer l'échantillon approuvé ou actuel, les plans et leurs révisions, l'application véhicule, les conditions de charge et d'utilisation, la quantité cible, les interfaces critiques, les problèmes connus, les résultats des tests du prototype, les exigences d'emballage et le calendrier de production. Les éléments inconnus doivent être signalés pour examen technique.
Conclusion
Un bon prototype peut devenir incohérent lors de la production en série lorsque la réussite repose sur des décisions non définies plutôt que sur un processus de production maîtrisé. Les principaux risques sont les ajustements manuels, les plans et nomenclatures incomplets, les dimensions critiques non définies, les variations de matériaux ou de fournisseurs, les différences d'assemblage, les contrôles non uniformes, la validation pilote incomplète et les modifications techniques non maîtrisées.
La solution pratique consiste en un transfert de production rigoureux : figer la configuration, la traduire en plans et en procédures de contrôle, utiliser les intrants de production habituels pour un projet pilote, lier l’inspection et la validation à la même révision, consigner les écarts et exiger une approbation pour toute modification susceptible d’affecter l’ajustement ou les performances. Examiner la gamme d’amortisseurs BEDO , préparer les informations relatives au prototype et au véhicule, et solliciter une revue technique auprès du service compétent avant le lancement de la première production en série.