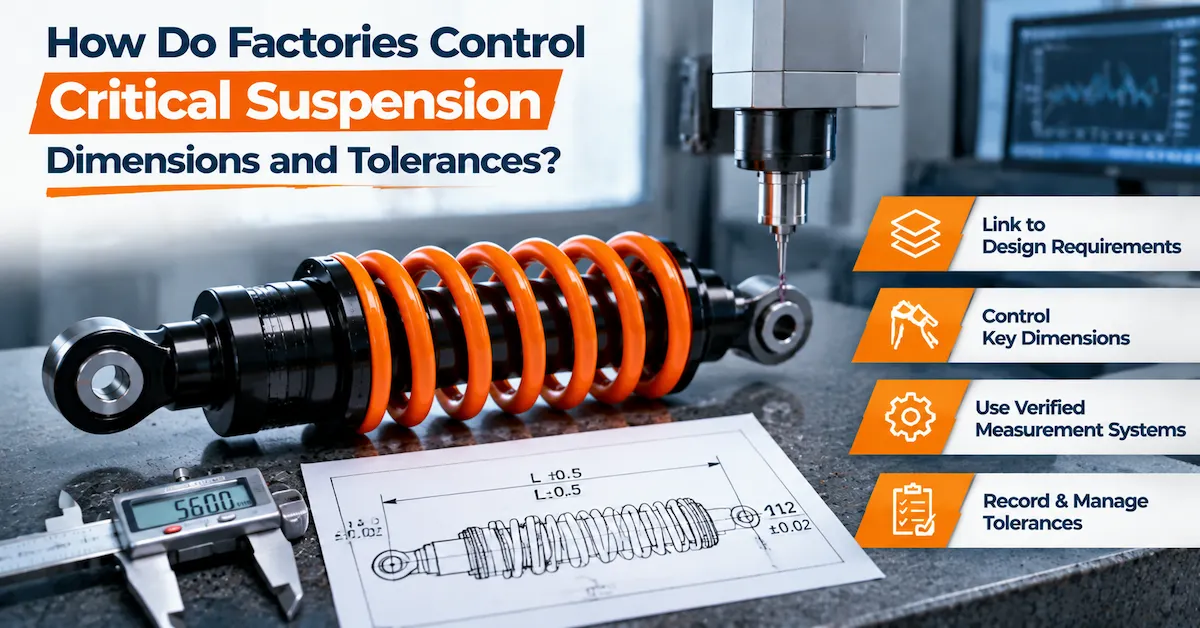
直接的な回答:有能なサスペンション工場は、機能要件を承認済みの図面、管理された基準点、寸法連鎖、検査方法、適切な測定機器、定義されたサンプリングまたは100%検査、および結果が仕様外の場合の文書化された対応にリンクさせることで、重要な寸法と公差を管理します。管理は最終的なノギスの読み取りで終わるわけではありません。工場が、どの寸法が適合性、ストローク、荷重経路、スプリングの取り付け、クリアランス、シーリング、減衰構成、および組み立てに影響を与えるかを特定した時点で始まります。
ショックアブソーバーやサスペンションスプリングの場合、最も重要な証拠は、承認された設計と製造記録との関連性です。購入者は、どの改訂版が製造されたか、どの特性がどのような条件下で、どの測定器を用いて、誰が検査したか、そして部品が要求を満たさなかった場合に何が起こったかを確認できる必要があります。正確な値と許容誤差は用途によって異なるため、購入者の図面、サンプル、車両データ、または承認された開発記録から確認する必要があります。
この記事は、OEMエンジニア、購買チーム、アフターマーケットブランド、販売代理店、車両メーカーがサプライヤー比較や商業調査を行う際に直面する疑問、すなわち、工場はどのようにしてサスペンションの図面を再現可能な寸法に変換するのか、そして購入者はその能力をどのように監査できるのか、という疑問に答えるものです。この記事では、ショックアブソーバー、サスペンションスプリング、ATV、UTV、オートバイ、電動バイク、ゴルフカート、オフロード車、特殊用途など、わずかなインターフェースエラーでも取り付け、クリアランス、車高、耐久性、またはサービス上の問題を引き起こす可能性がある分野に焦点を当てています。
証拠の境界:あらゆる車両に適合する普遍的な「サスペンション公差」は存在しません。取り付け穴、ブッシング幅、圧縮長さ、伸長長さ、スプリングシート、ロッド、チューブ、またはねじ山は、ある用途では重要であっても、別の用途では二次的な要素となる場合があります。工場と購入者は、実際の構成における機能要件、公称寸法、公差、測定条件、および受入方法について合意する必要があります。
数値のリストではなく、関数から始めましょう。
工場は、図面上の最大値や最小値だけを見て、どの寸法を最も厳密に管理すべきかを判断することはできません。まず、部品がどのような機能を果たす必要があるのかを理解する必要があります。ショックアブソーバーのマウントに必要な管理基準は、装飾ブラケットに必要な管理基準とは異なります。スプリングシートに必要な管理基準は、非接触面に必要な管理基準とは異なります。公差は、機能、組み立て、測定の不確かさ、および変動による影響との関連においてのみ意味を持ちます。
サスペンションアセンブリの場合、機能面に関する質問としては、部品が規定の車両インターフェースに適合するか、底付きや上端に達することなく意図したストロークに到達するか、動作中にタイヤや周囲の部品に干渉しないか、意図したスプリング荷重を支えるか、シールやブッシュが正しい位置関係を維持するか、規定の調整範囲を維持するか、承認されたハードウェアで取り付けられるか、といった点が挙げられます。これらの質問は、明確な管理計画が必要となる重要な特性を定義するものです。
| 特徴グループ | 変動が重要な理由 | 典型的なコントロール質問 |
|---|---|---|
| 取り付けインターフェース | 幅、穴、ねじ山、スリーブ、または角度が間違っていると、取り付けができなかったり、横方向の負荷がかかったりする可能性があります。 | インターフェースは、管理されたデータに基づいて定義され、再現可能な方法で検証されていますか? |
| 伸長および圧縮された長さ | 使用可能なストローク量、車高、フルバンプクリアランス、フルドロップ時の挙動が変わります。 | 長さは規定された条件下で測定され、承認された構成に関連付けられていますか? |
| 脳卒中と旅行の関係 | 車両の可動範囲を変更したり、機械的な接触を引き起こしたりする可能性があります。 | 測定方法は明確ですか?また、終了条件は定義されていますか? |
| スプリングシートとプリロード機能 | 設置高さ、スプリング保持力、プリロード、および荷重支持力に影響します。 | シートの位置、ねじ山、カラーの位置、およびスプリングの識別情報は管理されていますか? |
| ロッド、チューブ、シール、ブッシングの特徴 | 摩擦、シール性、アライメント、摩耗、および使用状況に影響を与える可能性があります。 | サイズ、仕上げ、同心度、表面状態、および適合性に関する要件は指定されていますか? |
| ねじとファスナーの特徴 | ピッチ、噛み合い、またはトルクの関係が不適切だと、組み立ての安全性に影響を与える可能性があります。 | ねじゲージ、トルク指示、およびハードウェアの改訂版は管理されていますか? |
| ばねの特性 | 自由長、設置高さ、レート、および端部の状態は、支持力と乗り心地の高さに影響を与える。 | スプリングは、合意された条件下で特定され、テストされていますか? |
| パッケージとラベルの識別情報 | 正しい部品でも、パッケージが間違っていれば、現場での不具合を引き起こす可能性があります。 | 出荷された商品は、正しい改訂版およびアプリケーションに紐付けられますか? |
供給業者が機能、公称値、許容差、測定条件、記録を明示せずに「高精度」を謳う場合、購入者は注意が必要です。精度に関する表現は、図面や管理計画の代わりにはなりません。
管理された図面および寸法チェーンを作成する
重要なサスペンション寸法は、管理された単一の技術的基準に基づいて決定されるべきです。その基準は、購入者の図面、承認済みのサプライヤーの図面、開発中に測定されたサンプル、または共同で公開された図面である可能性があります。重要なのは、情報源よりも管理体制です。製造チームは、どの改訂版が最新か、何が変更されたか、そしてリリースに必要な測定値はどれかを把握していなければなりません。
設置状況を反映する基準点を定義する
基準点は、部品の位置決め、組み立て、または検査方法を表すものでなければなりません。例えば、任意の外縁よりも、取り付け中心、面、穴軸、またはスプリングシート基準の方が有用な場合があります。検査治具が車両とは異なる位置に部品を配置した場合、測定結果は許容範囲内に見えても、実際の取り付け位置関係は間違っている可能性があります。
基準点の選定は、単なる製図作業ではありません。購入者と製造工場は、その基準点が一貫して製造可能か、部品を損傷することなく位置決めできるか、そして実用的な機器で測定できるかを検討する必要があります。CADデータ上にのみ存在し、製造現場で再現できない基準点は、生産管理の基盤として不十分です。
寸法チェーンを制御する
サスペンションの適合性は、単一の数値ではなく、複数の寸法によって左右されることがよくあります。マウント幅、ブッシュまたはスリーブの位置、穴の中心、ブラケットの厚さ、ショックアブソーバー本体の長さ、スプリングシートの位置、およびハードウェアの積み重ねなどが、取り付け結果に影響を与える可能性があります。個々の寸法が技術的にはそれぞれの許容範囲内であっても、積み重ねが利用可能なクリアランスを超えている場合、車両に干渉が発生する可能性があります。
設計レビューでは、どのスタックアップが最悪ケースで、どれが統計的なケースで、どれが直接的な機能チェックを必要とするのかを特定する必要があります。工場は、測定が困難な場合でも合格させるために、公差をこっそり変更してはなりません。公称値または公差の変更は、車両インターフェースおよび承認済みの改訂版と照らし合わせてレビューする必要があります。
重要次元、主要次元、参照次元を分離する
すべての寸法が同じ頻度で検査されるべきではありません。重要な特性は通常、安全性、適合性、動作、密閉性、構造荷重、または重要な性能結果に影響を与えます。主要な特性は、組み立てや使用に影響を与える可能性がありますが、より大きな許容範囲があります。基準寸法は設計意図を伝えるのに役立ちますが、許容限界として使用することはできません。分類は、製造担当者と検査担当者が一貫して行動できるほど明確である必要があります。
| 描画ステータス | 生産における意味 | 購入者レビューポイント |
|---|---|---|
| 重要な特性 | 明確な制限値、方法、記録、および対応計画が定められていなければならない。 | その特性は、実際の車両または部品の機能に関連していますか? |
| 主な特徴 | リスクに応じた計画的なプロセス管理または検査管理が必要です。 | 期待される結果を得るには、サンプリングレベルは十分でしょうか? |
| 参考寸法 | 情報伝達には役立つが、必ずしも採用条件ではない。 | 供給業者が基準値を許容値と間違える可能性はあるだろうか? |
| サプライヤーが提示する価格 | 生産要件となる前に承認が必要です。 | それは、購入者の確定した要件とは明確に区別されていますか? |
| オープンまたは推定値 | 決定が下されていない状態では、最終リリースには使用できません。 | その訴訟の権利は誰が所有しており、いつ凍結されるのか? |
古いサンプルやリバースエンジニアリングされた部品を基に作業する購入者は、ショックアブソーバー測定ガイドを収集すべき情報のリマインダーとして利用できますが、1つのサンプルを測定しただけで有効な生産公差が自動的に確立されるわけではありません。サンプルの摩耗状態、負荷状態、温度、コーティング、組み立て位置、履歴なども考慮する必要があります。
図面を工場管理計画に変換する
管理計画は、重要な要件を、変動を防止または検出できるプロセスステップに結び付けます。特性、仕様、方法、設備、頻度、記録、担当者、および対応策を特定する必要があります。また、その管理が予防的、検出的、または機能的管理のいずれであるかも特定する必要があります。
| コントロールプランフィールド | 答えるべき内容 | 曖昧な表現を避ける |
|---|---|---|
| 特性 | 具体的にどのような機能や結果が制御されているのでしょうか? | 「総合的な品質」または「チェックの外観」。 |
| 仕様 | 適用される公称値、制限値、条件、または承認された参照値はどれですか? | 値や修正を伴わない「許容範囲内」。 |
| 方法 | その機能はどのように特定され、ロードされ、測定され、または機能的にチェックされるのか? | 「必要に応じて測定してください。」 |
| 装置 | どのゲージ、治具、テスター、または目視基準が使用されますか? | 身元を明かさずに「適切なツールを使用する」。 |
| 頻度 | どのユニット、ロット、開始、変更、または条件がチェックされますか? | 計画のない「抜き打ち検査」。 |
| 記録 | 結果はどこに保存され、バッチとどのように関連付けられますか? | 身元不明の手書きメモ。 |
| 反応 | 結果が許容範囲外または不確実な場合はどうなりますか? | 封じ込めや再検査を行わずに「機械を調整する」。 |
品質管理計画は、工場内で部品が製造される過程全体を通して適用されるべきである。最終検査で取り付け幅の誤りを検出できる可能性はあるが、すべての製品で同じエラーが発生するのを防ぐことはできない。工程管理、治具設計、初回品承認、工程内検査、変更検証を行うことで、最終出荷時に不具合が生じる可能性を低減できる。
入荷資材と購入部品を管理する
寸法ばらつきは、サスペンション組立工程が始まる前に購入した部品から発生する可能性があります。スプリング、ブッシュ、スリーブ、シール、ロッド、チューブ、ファスナー、コーティング、その他の部品は、異なる供給元またはロットから供給される場合があります。管理レベルは、各部品が最終製品にどのような影響を与えるかを反映したものでなければなりません。供給元証明書は記録を裏付けるものとなり得ますが、特性が重要であったり、供給元にばらつきの履歴がある場合は、受入検査の代わりにはなりません。
入荷管理は、まず識別から始まります。工場では、承認済みの部品番号、改訂版、供給元、ロット、数量、および受領状況を識別できる必要があります。混在した保管場所や無印の部品では、問題が発見された際にどの部品が使用されたかを特定するのが困難になります。部品が検査または処分待ちの状態にある場合、管理された隔離区域またはステータス管理方法が有効です。
スプリングには見た目の一致以上のものが必要だ
2つのばねは、自由長、線径、端部形状、材質、ばね定数、または設置時の動作が異なる場合でも、見た目が似ていることがあります。購入者は、用途にとってどのばね特性が重要か、またどのように確認するかを確認する必要があります。正確な試験荷重、たわみ、温度、着座状態、および許容限界はプロジェクト固有のものであり、カタログ画像から推測するべきではありません。
購入したインターフェースは、本人確認と適合性確認が必要です。
ブッシングとスリーブは、取り付け幅、位置合わせ、ボルトの嵌合に影響を与える可能性があります。シールとロッドは、漏れのリスクと摩擦に影響を与える可能性があります。ファスナーは、積み重ねやねじのかみ合いを変える可能性があります。導入計画では、どの機能が直接検証され、どの機能が承認されたサプライヤーのプロセス、証明書、または定期監査によって管理されるかを明示する必要があります。適切なアプローチは、普遍的な検査率ではなく、リスクと証拠に基づいて決定されます。
最終検査の前に工程管理を実施する
工程管理とは、部品製造中にばらつきが生じるのを防ぐための工場の取り組みです。サスペンション部品の場合、有効な管理項目としては、初回品承認、治具検証、段取り承認、金型識別、工程内寸法チェック、トルク確認、清浄度管理、組立方向チェック、段取り替え検査などが挙げられます。具体的な項目は、製品と工程によって異なります。
最初のピースとセットアップの承認
生産ラインの開始時、治具の変更時、工具の交換時、仕入先のロット変更時、または図面の改訂が有効になった際には、工程を続行する前に、最初の製品を関連する要件に照らし合わせて確認する必要があります。これは、取り付け部、スプリングシート、ねじ付き部品、およびセットアップによって影響を受ける可能性のある組立長さに対して特に有効です。
治具およびゲージの制御
治具は測定システムの一部です。位置決めピンが摩耗していたり、クランプによって部品の位置がずれたり、治具が図面の基準点に正しく位置合わせされていなかったりすると、測定結果が繰り返し不正確になる可能性があります。ゲージの識別、状態、検証、必要に応じて校正、および保管は管理する必要があります。工場では、測定が直接測定、比較測定、目視測定、または機能測定のいずれであるかを把握しておく必要があります。
組み立て条件が重要
寸法によっては、組み立て条件が不明な場合、解釈できないものがあります。ブッシングには、規定のスリーブとトルクが必要となる場合があります。ショックアブソーバーには、規定の伸長状態が必要となる場合があります。スプリングには、規定の着座位置が必要となる場合があります。ねじ付きカラーには、承認された予圧またはロック状態が必要となる場合があります。異なる作業者が異なる条件を測定する場合、測定機器が同一であっても、記録を比較することはできません。
より詳細な製品情報については、購入者はサスペンションスプリングの製品ラインナップを確認し、どのスプリングと組み立て寸法が用途に適しているかを相談することができます。公開されている製品ページはあくまで出発点であり、正式な設計図面の代わりとなるものではありません。
ショックアブソーバーの点検を再現可能にする
ショックアブソーバーの検査では、寸法、外観、組み立て、機能の各チェックが組み合わされることがよくあります。部品の寸法測定結果が組み立て後の結果を予測するとは限らず、インターフェースの寸法が間違っていても機能テストに合格してしまう場合もあります。そのため、検査計画では特性を分けて、それぞれの状態を明確に定義する必要があります。
| 検査層 | 質問例 | なぜその層が重要なのか |
|---|---|---|
| アイデンティティと外見 | 部品は正しい改訂版ですか?目に見える損傷、仕上げ不良、汚染、またはラベル表示の問題はありませんか? | 誤った部品や明らかに損傷のある部品が次のステップに進むのを防ぎます。 |
| 部品の寸法 | 取り付け部、穴径、ねじ山、本体形状、ロッド形状、およびシートは図面に適合していますか? | 取り付け部、組み立て部、および部品間の接合部を保護します。 |
| 組み立て寸法 | 組み立て後の長さ、幅、向き、調整位置は、規定の条件を満たしていますか? | スタックアップとインストール動作を制御します。 |
| 漏れやシールに関する点検 | 規定された目視検査、圧力検査、または機能検査は完了していますか? | 潜在的なサービス障害の封じ込めを支援します。具体的な方法はプロジェクトによって異なります。 |
| 機能的挙動 | 合意された条件下での試験は、期待される結果を示していますか? | 寸法制御を、意図された部品機能に結び付けます。 |
| リリース記録 | ユニットをロット、改訂版、検査員、日付、処分状況と関連付けることはできますか? | 後々の調査を可能にする。 |
機能テストは、「品質テスト済み」といった曖昧な表現で記述すべきではありません。テスト構成、条件、合格基準、結果、測定機器または機械の識別情報、および関連する改訂履歴を記載した記録が有用です。すべてのユニットに対してテストを実施しない場合は、サンプリングおよびリリースロジックについて、リスク管理と契約に基づき合意する必要があります。
制御測定の不確かさと検査誤差
あらゆる測定には不確かさが伴います。不確かさの大きさは、許容誤差が大きい場合は小さいこともありますが、許容誤差が小さい場合は大きな不確かさとなることもあります。工場は、仕様に適した測定方法を選択し、その方法で確実に判定できない場合は、境界値を確実なものとして提示することを避けるべきです。
検査誤差の一般的な原因としては、基準点の位置の誤り、部品の温度、汚れやバリ、柔軟な部品、クランプ力、オペレーターの技術、接触点の摩耗、測定器の分解能、治具の摩耗、およびゼロ点調整の不整合などが挙げられます。測定器は校正されていても、誤った使い方をされる可能性があります。校正の証拠と測定方法の規律は、相互補完的な管理手段です。
シンプルなゲージで十分な場合
形状、公差、アクセス性、再現性などの条件が合致する場合、シンプルなノギス、マイクロメーター、ねじゲージ、ハイトツール、ピン、または専用治具などが適している可能性があります。工場では、測定方法を明確に定め、使用する工具が測定対象の特性に適していることを確認する必要があります。
機能的または専用の器具がより良い場合
専用治具を使用することで、部品の取り付け状態をより正確に再現したり、作業者のばらつきを低減したりできる場合があります。合否ゲージは繰り返し行うインターフェースに有効であり、機能治具は位置合わせ、移動量、または組み立ての適合性を確認できます。ただし、治具は図面または承認された受入条件に基づいて、管理、識別、保守、および検証を行う必要があります。
購入者は「どのような測定器を使用していますか?」だけでなく、「測定器はどのように部品の位置を特定するのか、測定条件はどのようなものか、そしてその測定方法の再現性をどのように確認しているのか?」といった質問もすべきです。これらの質問は、長い機器リストよりも、実際の検査能力についてより多くのことを明らかにします。
データを使用して、ドリフトが故障する前に特定する
単一パスの結果は、ある時点における部品1点の状態を示します。トレンドデータは、プロセスが限界に向かっているかどうかを示すことができます。繰り返し生産の場合、工場はリスクと生産量に応じて、検査記録、ランチャート、統計的手法、またはその他のプロセス監視ツールを使用する場合があります。この方法は、ばらつきがゼロであることを保証するものではありません。その価値は、早期発見と情報に基づいた対応にあります。
有用な兆候としては、組立長さの緩やかな変化、工具摩耗後の取付幅のずれ、スプリングシートでの再加工の増加、特定のサプライヤーロットからの不具合の繰り返し、またはシフト間の差異などが挙げられます。適切な対応策としては、工具のメンテナンス、治具の検証、サプライヤーの封じ込め、セットアップの修正、追加検査、またはエンジニアリングレビューなどが考えられます。理由を記録せずにプロセスを調整すると、根本原因が隠蔽される可能性があります。
| 信号 | 考えられる情報源 | 証拠に基づく反応 |
|---|---|---|
| 測定値は許容限界値の一つに向かってずれる | 工具の摩耗、治具の動き、材料の変化、熱の影響、またはセットアップのずれ。 | 影響を受けたユニットを隔離し、方法を検証し、プロセスを検査し、修正内容を文書化する。 |
| 2人のオペレーターが異なる結果を生成する | 異なる基準点の位置、力、順序、または解釈。 | 作業手順を標準化し、再現性を評価する。 |
| 部品は寸法的には合格だが、取り付けに失敗する | 基準点の誤り、寸法連鎖の問題、ハードウェアの積み重ね、または記録されていない車両のバリエーション。 | インストールされた状態を再現し、インターフェース制御を確認してください。 |
| 1ロットに異常な再加工が見られる | 入荷した原材料または購入部品のばらつき。 | ロットを特定し、必要に応じて隔離し、供給業者の特性を検査し、処分方法を決定する。 |
| 検査記録は完全だが比較できない | 改訂、条件、機器、または方法が欠落しています。 | レコードのフィールドと方法が修正されるまで、リリースを凍結します。 |
寸法が規格外であっても、公差を黙って拡大することなく処理する
重要な測定値が許容範囲を超えた場合、まず最初に行うべきことは、問題の特定と封じ込めです。工場は、どの製品、ロット、工程、または出荷に影響が出る可能性があるかを把握しておく必要があります。許容範囲に近いという理由や、顧客への出荷が緊急であるという理由だけで、部品を通常の生産ラインに戻してはなりません。
処分方法としては、再加工、修理、承認された逸脱を伴う現状使用、廃棄、追加検査、または技術レビューなどが考えられます。適切な選択肢は、特性と用途によって異なります。逸脱には、影響を受ける改訂、数量、リスク、承認機関、および期間を明記する必要があります。逸脱は、恒久的な非公式の許容範囲となるべきではありません。
要件自体が間違っている、あるいは不必要に制限的である場合は、正式な技術レビューを通じて変更してください。レビューでは、車両への適合性、クリアランス、強度、スプリング/ダンピング特性、サービス性、互換性、在庫、ラベル、および影響を受ける顧客を考慮する必要があります。購買部門や生産部門に連絡せずに図面を更新すると、同じ問題が再び発生する可能性があります。
買い手がサプライヤーを承認する前に要求すべきこと
購入者はすべての内部文書を要求する必要はありません。要求はリスクに見合ったものでなければならず、供給業者が購入者の重要な特性を管理できることを示す証拠に焦点を当てるべきです。OEMまたはプライベートブランドのサスペンションプログラムの場合、以下のパッケージが実用的な出発点となります。
- 修正および未確定の仮定を含む、管理された図面または合意されたサンプル測定記録。
- 重要かつ主要な特性の一覧。それぞれの特性が重要な理由も併せて記載する。
- 方法、機器、条件、頻度、記録、および反応を示す管理計画。
- 初回生産品または試作品の検査記録は、正確な製品改訂版に関連付けられている必要があります。
- 治具、ゲージ、および測定方法が検証済みであり、適切であることを示す証拠。
- 該当する場合、材質、スプリング、ブッシング、シール、ハードウェア、および購入部品の識別管理。
- 組み立て作業手順書には、必要に応じて、向き、トルク、予圧、調整、清掃、および機能チェックに関する指示が記載されています。
- 不適合、逸脱、手直し、および変更通知プロセス。
- 出荷された製品をロット、改訂版、およびリリース記録に紐付けるトレーサビリティ手法。
- 購入者の使用条件下における適合性、動作、クリアランス、および性能を確認するための計画を立てる。
BEDOに見積依頼書(RFQ)を送付する際は、車両または機械の種類、前部/後部の位置、サンプルまたは図面、主要なインターフェース、負荷と使用事例、目標数量、梱包方法、配送先、試験要件、および必要な記録を記載してください。購入者が金額を把握していない場合は、推測するのではなく「未定」とマークしてください。プロジェクト固有のレビューを開始するには、 BEDOの連絡先ページが最適です。
サスペンションの寸法と公差に関するよくある質問
サスペンションの最も重要な寸法は何ですか?
用途によって異なりますが、取り付けインターフェース、伸長時および圧縮時の長さ、有効ストローク、スプリングシートの位置、ブッシングまたはスリーブの関係、ねじ山、クリアランス、およびシール性や構造荷重に関連する特性などが一般的な候補となります。最終的な重要項目リストは、図面と車両の要件に基づいて決定する必要があります。
公差が厳しいほど、サスペンション部品の性能は向上するのでしょうか?
いいえ。不必要に厳しい公差は、適合性や性能を向上させることなく、コスト増、工程ストレス、検査負担の増加につながる可能性があります。公差は、機能、積層構造、製造能力、測定能力、およびサービスニーズに基づいて正当化されるべきです。
最終検査は工程管理の代わりになり得るか?
いいえ。最終検査で不適合品が混入する可能性はありますが、工程管理によってばらつきの発生や再発を防ぐことができます。効果的な計画では、適切な段階で予防と検出の両方を実施します。
工場はショックアブソーバーの長さをどのように測定すべきでしょうか?
測定値には、基準点、伸張または圧縮状態、該当する場合は荷重または固定具の状態、および測定器または固定具を明記する必要があります。測定条件が記載されていない数値は比較が難しく、設置後の状態を正確に反映していない可能性があります。
検査と校正の違いは何ですか?
検査とは、部品が要求仕様を満たしているかどうかを評価することです。校正または検証とは、測定機器または基準が、意図された用途に対して適切かつ十分な精度を備えているかどうかを評価することです。信頼できる記録を作成するには、どちらも必要です。
すべてのユニットにおいて、サスペンションのすべての寸法をチェックする必要があるのでしょうか?
必ずしもそうとは限りません。頻度は、リスク、量、プロセス能力、履歴、変更点、および漏洩した場合の影響を反映するべきです。重要な特性によっては、より高度な管理や直接的な機能チェックが必要になる場合があります。決定事項は文書化する必要があります。
サンプルに図面や公差が一切記載されていない場合はどうなるでしょうか?
サンプルは開発の証拠として使用し、自動的な生産仕様として使用しないでください。車両とのインターフェースを確認し、可能な場合は複数のサンプルを測定し、摩耗やばらつきを特定し、重要な機能を定義し、量産前に承認済みの図面または受入記録を作成してください。
材料や供給業者の変更は、寸法管理にどのような影響を与えるか?
材料や購入部品の変更は、適合性、バネの挙動、表面状態、組み立て、および測定に影響を与える可能性があります。変更管理を通じてレビューを行い、影響を受ける特性に応じて適切な再検査または検証を実施する必要があります。
部品の寸法が許容範囲をわずかに超えている場合、どうすればよいですか?
該当製品を封じ込め、特定し、測定方法を検証し、承認された処置または技術上の決定を得てください。差が小さいという理由で、黙って許容範囲を拡大したり、出荷したりしないでください。
BEDOは図面を受け取る前に、すべての公差を確認することができますか?
責任あるサプライヤーは、関連する車両、サンプル、図面、インターフェース、負荷、使用方法、および製造情報なしに、用途固有の許容誤差を確認すべきではありません。BEDOは、入手可能な入力情報を確認し、どの寸法、テスト、および記録がプロジェクトで確認する必要があるかを特定できます。
結論
工場では、機能要件、管理された基準点、寸法連鎖、承認済み図面、検査方法、適切なゲージ、工程管理、組立条件、記録、トレーサビリティ、文書化された反応など、相互接続されたシステムを通じて、サスペンションの重要な寸法と公差を管理しています。最終的な測定値だけでは、ショックアブソーバー、スプリング、またはサスペンションアセンブリが適合し、一貫して機能することを証明することはできません。
購入者にとって、実務上の監査に関する質問は単純です。サプライヤーは、重要な特性が車両要件から図面へ、図面から製造工程へ、そして製造工程から出荷記録へとどのように移行したかを説明できるでしょうか? BEDO製ショックアブソーバーの製品群を確認し、利用可能なアプリケーションおよびインターフェースデータを特定した上で、公式の連絡ルートを使用してプロジェクト固有の寸法および公差のレビューを依頼してください。