शिपमेंट से पहले शॉक अवशोषक रिसाव परीक्षण: OEM खरीदारों को क्या सत्यापित करना चाहिए
Posted by NingboBEDO On Sep 17 2026
शिपमेंट से पहले शॉक एब्जॉर्बर लीकेज का परीक्षण कैसे किया जाना चाहिए?
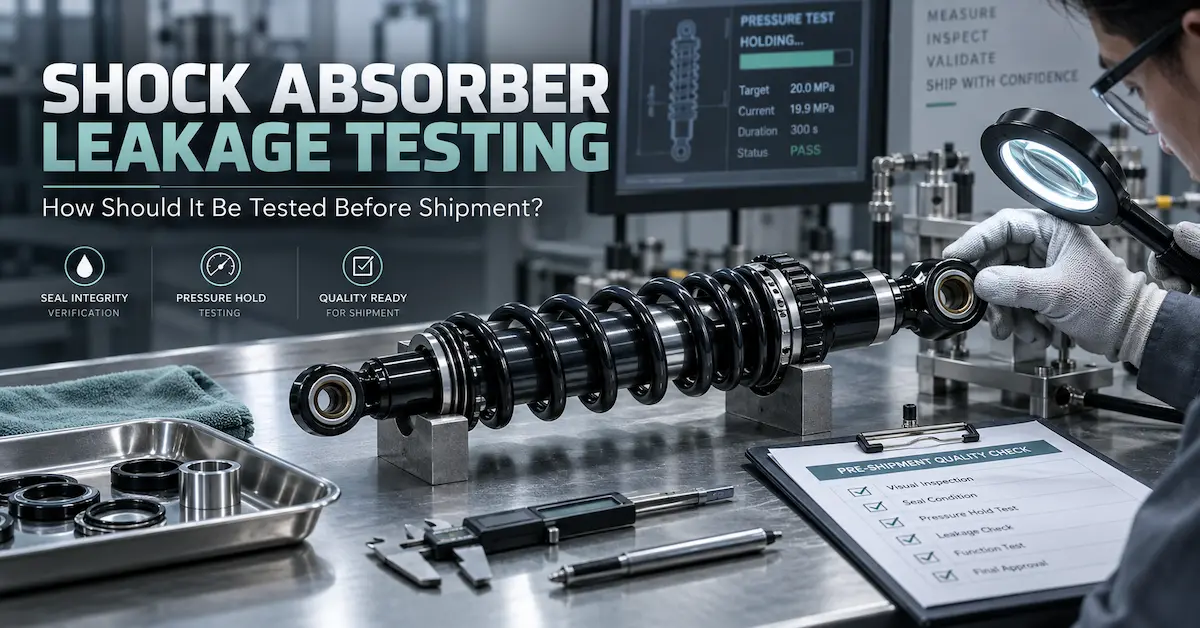
एक विश्वसनीय शॉक अवशोषक रिसाव परीक्षण प्रक्रिया को शिपमेंट से पहले पूर्ण इकट्ठे सीलिंग सिस्टम को सत्यापित करना चाहिए, न कि केवल उत्पाद के बाहर स्पष्ट तेल की तलाश करनी चाहिए। शॉक आर्किटेक्चर के आधार पर, फैक्ट्री को पिस्टन-रॉड सीलिंग क्षेत्र, इकट्ठे जोड़ों, जलाशय इंटरफेस, नली और फिटिंग कनेक्शन, दबाव प्रतिधारण जहां लागू हो, और कार्यात्मक आंदोलन के बाद तैयार शॉक की जांच करनी चाहिए। BEDO का शॉक एब्जॉर्बर टेस्टिंग सर्विस गाइड ऑयल सीलिंग, गैस प्रेशर रिटेंशन, कनेक्शन विश्वसनीयता की पहचान करता है। और मुख्य रिसाव-सत्यापन क्षेत्रों के रूप में प्रदर्शन को सील करें, और विशेष रूप से नोट करें कि शिपमेंट से पहले रिसाव की समस्याओं की पहचान की जानी चाहिए।
OEM खरीदारों के लिए, महत्वपूर्ण खरीदारी प्रश्न केवल यह नहीं है, “क्या आपने लीक परीक्षण किया?” यह है: किस इंटरफ़ेस का निरीक्षण किया गया, किस उत्पाद की स्थिति के तहत, किस स्वीकृति मानदंड के विरुद्ध, और परिणाम उत्पादन बैच से कैसे जुड़ा है? एक पल में एक दृश्यमान सूखा झटका पूर्ण गुणवत्ता प्रणाली नहीं है; रिसाव नियंत्रण सील और असेंबली प्रक्रियाओं से शुरू होता है और एक दस्तावेजी शिपमेंट-रिलीज़ निर्णय के साथ समाप्त होता है।
रिसाव का परीक्षण अंतिम निरीक्षण से पहले क्यों शुरू होना चाहिए
रिसाव को अक्सर एक अंतिम समस्या के रूप में माना जाता है, लेकिन इसके कई कारण बहुत पहले ही शुरू हो जाते हैं। सील क्षति, घटक संदूषण, गलत संयोजन, अनुपयुक्त सतह की स्थिति, गलत भरना, ढीली फिटिंग, या संरेखण समस्याएं सभी बाद में रिसाव का जोखिम पैदा कर सकती हैं। BEDO का शॉक एब्जॉर्बर निर्माता सुरक्षा गाइड सीलिंग को जोड़ता है दृश्य-तेल निरीक्षण को पूरी प्रक्रिया मानने के बजाय मानकीकृत असेंबली, तेल भरने, टॉर्क नियंत्रण, घटक स्थापना और अंतिम रिसाव/फ़ंक्शन परीक्षण के साथ विश्वसनीयता।
यह क्रम खरीदार के लिए "100% रिसाव परीक्षण" जैसे अपरिभाषित कथन मांगने की तुलना में अधिक उपयोगी है, बिना यह जाने कि फैक्ट्री वास्तव में क्या नियंत्रित करती है।
परिभाषित करें कि उत्पादन शुरू होने से पहले रिसाव क्या माना जाता है
खरीदार और आपूर्तिकर्ता को पहले उत्पादन बैच से पहले स्वीकृति परिभाषा पर सहमत होना चाहिए। गुणवत्ता योजना में यह बताया जाना चाहिए कि कौन से बाहरी क्षेत्र अस्वीकार्य तेल या दबाव हानि से मुक्त रहने चाहिए और उत्पाद का मूल्यांकन कैसे किया जाएगा।
एक व्यावहारिक रिसाव-नियंत्रण दस्तावेज़ अंतर कर सकता है:
निरीक्षण क्षेत्र
क्या समीक्षा की जानी चाहिए
रॉड/सील इंटरफ़ेस
अस्वीकार्य तेल निकलने या क्षतिग्रस्त सील का साक्ष्य
शरीर के जोड़
असेंबल इंटरफेस के आसपास सीलिंग
रिजर्वोयर इंटरफेस
जलाशय निकाय या कनेक्शन के आसपास रिसाव
नली कनेक्शन
नली/फिटिंग इंटरफेस पर रिसाव, जहां लागू हो
समायोजक इंटरफ़ेस
लागू समायोजन घटकों के आसपास सीलिंग
दबाव प्रतिधारण
प्रोजेक्ट-परिभाषित अवधारण आवश्यकता जहां लागू हो
सतह की स्थिति
तेल संदूषण जो असेंबली या सीलिंग समस्याओं का संकेत दे सकता है
पैकेजिंग स्थिति
तैयार-उत्पाद प्रबंधन के बाद तेल दिखने के साक्ष्य
चयनित शॉक आर्किटेक्चर के लिए सटीक सीमाएं और परीक्षण प्रक्रिया परिभाषित की जानी चाहिए। जब तक इंजीनियरिंग ने पुष्टि नहीं की है कि यह लागू होता है, तब तक किसी अन्य मॉडल से दबाव, अवधि या रिसाव सीमा का आयात न करें।
शॉक असेंबली में प्रवेश करने से पहले सील का निरीक्षण करें
तैयार-उत्पाद निरीक्षण अनुपयुक्त या क्षतिग्रस्त सीलिंग घटकों की भरपाई नहीं कर सकता है। BEDO का ऑफ-रोड सस्पेंशन कंपोनेंट फ़ैक्टरी गाइड ट्यूबों के साथ-साथ सील को सूचीबद्ध करता है, गुणवत्ता नियंत्रण की आवश्यकता वाली आने वाली वस्तुओं के रूप में छड़ें, स्प्रिंग्स, झाड़ियाँ, मशीनीकृत हिस्से, जलाशय के हिस्से, नली और फिटिंग।
एक अनुकूलित शॉक प्रोग्राम के लिए, आने वाले निरीक्षण को अनुमोदित सील प्रकार या भाग संदर्भ की पुष्टि करनी चाहिए और असेंबली से पहले स्थिति की जांच करनी चाहिए। खरीदार को ग्राहक-सामना वाली ड्राइंग पर मुद्रित प्रत्येक सील आयाम की आवश्यकता नहीं है, लेकिन उत्पादन विनिर्देश को एक अस्वीकृत सील संस्करण को समीक्षा के बिना प्रतिस्थापित करने से रोकना चाहिए।
यदि उत्पाद कई तकनीकी वेरिएंट का उपयोग करता है, तो घटक पहचान विशेष रूप से महत्वपूर्ण हो जाती है क्योंकि दो बाहरी समान झटके अलग-अलग आंतरिक कॉन्फ़िगरेशन का उपयोग कर सकते हैं।
पिस्टन-रॉड स्थिति रिसाव नियंत्रण का हिस्सा है
रॉड बार-बार सीलिंग सिस्टम से होकर गुजरती है, इसलिए इसकी आयामी और सतह की स्थिति सीलिंग प्रदर्शन को प्रभावित कर सकती है। इसलिए एक गुणवत्ता-नियंत्रण योजना को रॉड विनिर्देश और निरीक्षण को असंबंधित घटकों के रूप में मानने के बजाय सील प्रणाली से जोड़ना चाहिए।
BEDO का प्रोटोटाइप-आपूर्तिकर्ता मार्गदर्शन शॉक विकास और गुणवत्ता नियंत्रण में प्रासंगिक तत्वों के रूप में पिस्टन-रॉड पहनने के प्रतिरोध, सतह विशेषताओं, सील और असेंबली निरीक्षण की पहचान करता है। BEDO के प्रोटोटाइप विकास मार्गदर्शन की समीक्षा करें।
OEM खरीदारों के लिए, उपयोगी प्रश्न हैं:
क्या उत्पादन रॉड वही अनुमोदित तकनीकी संस्करण है जिसका उपयोग प्रोटोटाइप सत्यापन के दौरान किया गया था?
असेंबली से पहले कौन सी रॉड विशेषताओं को नियंत्रित किया जाता है?
क्या क्षतिग्रस्त या दूषित घटकों को असेंबली में प्रवेश करने से रोका गया है?
क्या एक अनुमोदित सतह-उपचार ट्रिगर सीलिंग समीक्षा को बदलता है?
उद्देश्य एक सार्वभौमिक रॉड विनिर्देश निर्धारित करना नहीं है; यह सुनिश्चित करना है कि सीलिंग प्रदर्शन नियंत्रित घटक आवश्यकताओं से जुड़ा हुआ है।
असेंबली के दौरान साफ-सफाई को नियंत्रित करें
संदूषण सील और मूविंग इंटरफेस में हस्तक्षेप कर सकता है, इसलिए असेंबली की सफाई एक गुणवत्ता-नियंत्रण मुद्दा है। BEDO का प्रोटोटाइप और प्रदर्शन-शॉक मार्गदर्शन दोनों असेंबली-नियंत्रण वस्तुओं के बीच सफाई और सही सील स्थापना की पहचान करते हैं।
खरीदार के लिए, इसका मतलब है कि रिसाव की रोकथाम को केवल अंतिम सॉर्टिंग गतिविधि के रूप में मानने के बजाय विनिर्माण प्रक्रिया में शामिल किया जाना चाहिए।
एक उपयोगी फ़ैक्टरी समीक्षा पूछ सकती है:
असेंबली से पहले सीलिंग घटकों को कैसे संग्रहीत किया जाता है?
छड़ और सीलिंग सतहों को संदूषण से कैसे बचाया जाता है?
सील स्थापना की जांच किस चरण में की जाती है?
फ़ैक्टरी क्षतिग्रस्त घटकों को उत्पादन जारी रखने से कैसे रोकती है?
असामान्य इकाइयों को कैसे अलग किया जाता है और उनकी जांच की जाती है?
ये प्रश्न परीक्षण मशीन के नीचे रखे गए एक तैयार झटके को देखने की तुलना में अधिक क्रय मूल्य प्रदान करते हैं।
रिसाव परीक्षण से पहले तेल भरने और गैस चार्जिंग को नियंत्रित किया जाना चाहिए
शॉक डिज़ाइन के आधार पर, तेल की मात्रा, भरने की स्थिति और गैस चार्जिंग असेंबल किए गए हाइड्रोलिक सिस्टम का हिस्सा हैं। BEDO के प्रदर्शन-आश्चर्यजनक विनिर्माण मार्गदर्शन में तेल भरने और गैस चार्जिंग को उत्पादन नियंत्रणों में सूचीबद्ध किया गया है जो अंतिम उत्पाद को प्रभावित कर सकते हैं।
इसलिए रिसाव परीक्षण सही ढंग से इकट्ठे और भरे गए उत्पादन कॉन्फ़िगरेशन पर किया जाना चाहिए। हाइड्रोलिक सिस्टम पूरा होने से पहले परीक्षण किया गया उत्पाद आवश्यक रूप से तैयार बिक्री योग्य इकाई के समान साक्ष्य प्रदान नहीं करता है।
OEM प्रोजेक्ट के लिए, एक कल्पित संख्या के बजाय एक नियंत्रित प्रक्रिया का अनुरोध करें। यदि गैस का दबाव या तेल की मात्रा एक महत्वपूर्ण आंतरिक विनिर्देश है, तो उत्पादन दस्तावेजों में अनुमोदित आवश्यकता को परिभाषित करना चाहिए और कारखाना इसे कैसे नियंत्रित करता है। उन आंतरिक मूल्यों का आविष्कार केवल खरीदार के विनिर्देशन को अधिक विस्तृत दिखाने के लिए नहीं किया जाना चाहिए।
अंतिम रिसाव निरीक्षण से पहले शॉक का चक्र करें
एक तैयार झटके को कार्यात्मक रूप से स्थानांतरित किया जाना चाहिए ताकि सीलिंग इंटरफेस अंतिम निरीक्षण से पहले वास्तविक रॉड आंदोलन का अनुभव कर सकें। BEDO की सुरक्षा और प्रोटोटाइप मार्गदर्शन समाप्त-शॉक निरीक्षण के भीतर सुचारू गति, संपीड़न/रिबाउंड व्यवहार, सील प्रदर्शन और रिसाव जांच को जोड़ता है।
इसका उद्देश्य किसी उत्पाद को असेंबली के तुरंत बाद उसकी स्थिर स्थिति के आधार पर मंजूरी देने से बचना है।
एक व्यावहारिक प्रक्रिया को इस प्रकार संरचित किया जा सकता है:
प्रारंभिक दृश्य जांच → नियंत्रित शॉक मूवमेंट → कार्यात्मक मूल्यांकन → रिसाव निरीक्षण → अतिरिक्त परियोजना-विशिष्ट जांच → रिलीज
संचलन विधि और चक्रों की संख्या कारखाने की अनुमोदित प्रक्रिया या परियोजना परीक्षण योजना से आनी चाहिए। प्रत्येक एटीवी, मोटरसाइकिल, या यूटीवी झटके के लिए एक सार्वभौमिक चक्र गिनती घोषित करने के लिए बीईडीओ सामग्री में कोई आधार नहीं है।
रिसाव के साथ सुचारू गति की जांच करें
एक झटका जो स्पष्ट रूप से लीक नहीं होता है, उसमें अभी भी आंतरिक असेंबली की समस्या हो सकती है। BEDO का परफॉर्मेंस शॉक एब्जॉर्बर सप्लायर गाइड बताता है कार्यात्मक परीक्षण में रिसाव निरीक्षण के अलावा चिपकना, असामान्य शोर, अत्यधिक घर्षण, असमान प्रतिरोध और समायोजन विफलता पर ध्यान देना चाहिए।
यह मायने रखता है क्योंकि गलत तरीके से स्थापित या क्षतिग्रस्त आंतरिक घटक अंततः प्रदर्शन और सीलिंग दोनों समस्याएं पैदा कर सकता है।
शिपमेंट रिलीज के लिए, निम्नलिखित को कनेक्टेड लेकिन अलग-अलग जांच के रूप में मानें:
चेक करें
मुख्य प्रश्न
रिसाव
क्या असेंबल किया गया उत्पाद ठीक से सील रहता है?
सुचारू गति
क्या झटका बिना चिपके या असामान्य घर्षण के चलता है?
संपीड़न/रिबाउंड
क्या उत्पाद स्वीकृत डंपिंग व्यवहार दिखाता है?
समायोजन
क्या प्रासंगिक नियंत्रण सही ढंग से काम करते हैं?
आयाम
क्या तैयार इकाई अनुमोदित फिटमेंट आवश्यकताओं से मेल खाती है?
प्रकटन
क्या कोई संदूषण या क्षति असेंबली समस्या का संकेत दे रही है?
डैम्पिंग सत्यापन उन समस्याओं को उजागर कर सकता है जो दृश्य निरीक्षण में नहीं आती
यदि तेल या गैस की हानि हाइड्रोलिक प्रणाली को प्रभावित करती है, तो नाटकीय बाहरी रिसाव स्पष्ट होने से पहले भिगोना व्यवहार बदल सकता है। OEM और प्रदर्शन परियोजनाओं के लिए, डंपिंग सत्यापन शॉक अवशोषक रिसाव परीक्षण का पूरक हो सकता है।
BEDO का परीक्षण मार्गदर्शन रिसाव और डंपिंग को अलग-अलग सत्यापन श्रेणियों के रूप में मानता है, जबकि इसके सुरक्षा लेख में कहा गया है कि संपीड़न और रिबाउंड को स्वीकृत लक्ष्य को पूरा करना चाहिए।
सही दृष्टिकोण रिसाव निरीक्षण के विकल्प के रूप में भिगोना परीक्षण का उपयोग नहीं करना है। इसके बजाय:
लीकेज निरीक्षण पूछता है कि क्या सिस्टम सील है। आवश्यक हाइड्रोलिक प्रतिक्रिया उत्पन्न करता है।
जब दोनों परिणाम बदलते हैं, तो इंजीनियरिंग के पास इस बात के पुख्ता सबूत हैं कि उत्पाद को जांच की आवश्यकता है।
रिमोट-रिजर्वॉयर शॉक्स को अधिक रिसाव जांच बिंदुओं की आवश्यकता है
एक पारंपरिक एकीकृत शॉक और एक रिमोट-रिजर्वॉयर शॉक में बाहरी इंटरफेस की संख्या समान नहीं होती है। एक रिमोट-जलाशय प्रणाली में नली, फिटिंग, जलाशय कनेक्शन और अतिरिक्त सीलिंग बिंदु शामिल हो सकते हैं।
BEDO के प्रदर्शन-शॉक मार्गदर्शन में विशेष रूप से तेल रिसाव, दबाव हानि, नली रिसाव, सील क्षति और तैयार उत्पाद की जांच के बीच सतह संदूषण शामिल है।
एक दूरस्थ-जलाशय उत्पाद के लिए, प्री-शिपमेंट चेकलिस्ट में शामिल हो सकते हैं:
शॉक-बॉडी सीलिंग क्षेत्र;
पिस्टन-रॉड सील;
रिजर्वोयर बॉडी/इंटरफ़ेस;
नली कनेक्शन;
फिटिंग इंटरफेस;
लागू समायोजन घटक;
असेंबली के बाद पूरी नली की स्थिति;
कनेक्शन बिंदुओं के आसपास संदूषण के साक्ष्य।
प्रत्येक संस्करण को स्पष्ट रूप से पहचाना जाना चाहिए। रिमोट-जलाशय परीक्षण रिकॉर्ड को स्वचालित रूप से विभिन्न फिटिंग या नली वास्तुकला के साथ किसी अन्य कॉन्फ़िगरेशन के साक्ष्य के रूप में उपयोग नहीं किया जाना चाहिए।
पिग्गीबैक जलाशयों को भी इंटरफ़ेस निरीक्षण की आवश्यकता
एक पिग्गीबैक जलाशय बाहरी नली को हटा देता है लेकिन फिर भी जलाशय से संबंधित घटकों और इंटरफेस को शॉक असेंबली में जोड़ता है। अनुमोदित डिज़ाइन के अनुसार संबंधित जोड़ों और सीलिंग क्षेत्रों का निरीक्षण करें।
खरीदारों के लिए, मुख्य सबक यह है कि “जलाशय झटका” एक एकल सामान्य निरीक्षण श्रेणी नहीं होनी चाहिए। सटीक वास्तुकला यह निर्धारित करती है कि रिसाव के जोखिम कहाँ स्थित हैं।
यही सिद्धांत समायोज्य झटके पर लागू होता है: अतिरिक्त समायोजक आंतरिक डिजाइन के आधार पर निरीक्षण की आवश्यकता वाले अधिक इंटरफेस पेश कर सकते हैं।
एडजस्टेबल शॉक्स को लीकेज और फंक्शन चेक की एक साथ आवश्यकता होती है
एक समायोज्य संपीड़न या रिबाउंड शॉक का निरीक्षण न केवल सीलिंग के लिए बल्कि सही समायोजक संचालन के लिए भी किया जाना चाहिए। BEDO के परीक्षण गाइड में कहा गया है कि समायोज्य उत्पादों को रिबाउंड, संपीड़न, प्रीलोड और दोहराव सत्यापन की आवश्यकता हो सकती है।
उत्पादन QC के लिए, खरीदार को यह परिभाषित करना चाहिए कि अंतिम उत्पाद पर कौन से चेक लागू होते हैं। एक उपयोगी रिलीज़ रिकॉर्ड में शामिल हो सकते हैं:
सही समायोजक संस्करण;
सही आधार रेखा स्थिति;
सुचारू नियंत्रण संचालन;
लागू इंटरफेस के आसपास कोई दृश्यमान रिसाव नहीं;
जहां आवश्यक हो, वहां अपेक्षित डंपिंग प्रतिक्रिया;
सही समायोजन लेबल या चिह्न।
यह एक समायोज्य उत्पाद को केवल इसलिए स्वीकृत होने से रोकता है क्योंकि मुख्य रॉड सील सूखी दिखती है।
प्रोटोटाइप लीकेज परीक्षण को उत्पादन QC न समझें
प्रोटोटाइप रिसाव सत्यापन और प्री-शिपमेंट उत्पादन निरीक्षण अलग-अलग उद्देश्यों को पूरा करते हैं।
प्रोटोटाइप परीक्षण यह निर्धारित करता है कि चयनित सील सिस्टम और उत्पाद डिज़ाइन उपयुक्त हैं या नहीं। उत्पादन क्यूसी यह निर्धारित करता है कि फैक्ट्री बार-बार उस स्वीकृत डिज़ाइन को सही ढंग से असेंबल करती है या नहीं।
स्टेज
मुख्य रिसाव उद्देश्य
प्रोटोटाइप
सीलिंग अवधारणा और असेंबली को मान्य करें
इंजीनियरिंग संशोधन
सही पहचानी गई सील/इंटरफ़ेस समस्याएं
पायलट बैच
कई उत्पादन इकाइयों में स्थिरता की जांच करें
बड़े पैमाने पर उत्पादन
अनुमोदित सीलिंग प्रदर्शन बनाए रखें
प्री-शिपमेंट रिलीज़
प्रेषण से पहले अस्वीकार्य इकाइयों की पहचान करें
फ़ील्ड जांच
रिपोर्ट की गई समस्या को बैच/कॉन्फ़िगरेशन में ट्रेस करें
BEDO का प्रोटोटाइप मार्गदर्शन नई परियोजनाओं के लिए उच्च मात्रा में उत्पादन से पहले प्रोटोटाइप सत्यापन और फिर छोटे-बैच निर्माण के माध्यम से आगे बढ़ने की सलाह देता है।
रिसाव संगति को मान्य करने के लिए एक पायलट बैच का उपयोग करें
एक रिसाव-मुक्त प्रोटोटाइप यह साबित नहीं करता है कि दर्जनों या सैकड़ों उत्पादन झटके लगातार इकट्ठे किए जाएंगे। एक पायलट बैच खरीदारों को यह मूल्यांकन करने का मौका देता है कि क्या सील, फिटिंग, तेल भरना, गैस चार्जिंग, टॉर्क, सफाई और अंतिम निरीक्षण कई इकाइयों में दोहराया जा सकता है।
BEDO छोटे-बैच उत्पादन को प्रोटोटाइप अनुमोदन और बड़े पैमाने पर विनिर्माण के बीच एक पुल के रूप में वर्णित करता है क्योंकि यह उत्पादन स्थिरता के मुद्दों को उजागर कर सकता है।
एक नए OEM या निजी-लेबल प्रोजेक्ट के लिए, यह विशेष रूप से मूल्यवान है जब उत्पाद में शामिल हो:
नई सील;
नए बॉडी आयाम;
नया जलाशय वास्तुकला;
संशोधित फिटिंग;
नया होज़ रूटिंग;
कस्टम समायोजक;
बदला हुआ तेल या दबाव विनिर्देश;
एक नई असेंबली प्रक्रिया।
खरीद ऑर्डर के उत्पादन में प्रवेश करने से पहले, खरीदार और आपूर्तिकर्ता को इस बात पर सहमत होना चाहिए कि तैयार बैच को जारी करने की अनुमति क्या है।
एक परियोजना-विशिष्ट प्री-शिपमेंट योजना में शामिल हो सकते हैं:
रिलीज़ आइटम
खरीदार को सत्यापित करना चाहिए
उत्पाद पहचान
सही मॉडल, संस्करण और ड्राइंग संशोधन
दृश्य रिसाव निरीक्षण
कोई अस्वीकार्य बाहरी रिसाव नहीं
दबाव/सीलिंग जांच
प्रोजेक्ट-परिभाषित आवश्यकता जहां लागू हो
नली/फिटिंग निरीक्षण
जलाशय डिजाइनों पर लागू
कार्यात्मक गति
असेंबली के बाद सुचारू संचालन
डैम्पिंग चेक
जहां निर्दिष्ट हो वहां आवश्यक उत्पादन सत्यापन
एडजस्टर ऑपरेशन
समायोज्य मॉडल पर लागू
सतह की सफ़ाई
कोई संदूषण नहीं दर्शाता कि कोई अनसुलझा मुद्दा है
बैच रिकॉर्ड
उत्पाद का उत्पादन लॉट में पता लगाया जा सकता है
पैकेजिंग
कार्टन रिलीज से पहले रिसाव का कोई सबूत नहीं
सटीक स्वीकृति मानदंड शिपमेंट से पहले लिखा जाना चाहिए, केवल एक संदिग्ध इकाई पाए जाने के बाद ही बातचीत नहीं की जानी चाहिए।
प्रासंगिक कार्यात्मक परीक्षण के बाद दोबारा निरीक्षण करें
जरूरी नहीं कि लीकेज की जांच केवल एक बार ही हो। एक इकाई जो असेंबली के तुरंत बाद सूख जाती है, उसे प्रासंगिक कार्यात्मक या डंपिंग परीक्षण के बाद फिर से निरीक्षण करने की आवश्यकता हो सकती है।
उचित अनुक्रम भिन्न हो सकता है, लेकिन रिसाव की समीक्षा करते समय गुणवत्ता योजना को स्पष्ट किया जाना चाहिए। यह विशेष रूप से महत्वपूर्ण है जब खरीदार को प्रारंभिक असेंबली के बाद डायनो परीक्षण, साइक्लिंग, समायोजन जांच या अन्य संचालन की आवश्यकता होती है।
शिपमेंट रिलीज़ को पूर्ण परीक्षण किए गए उत्पाद की स्थिति को प्रतिबिंबित करना चाहिए, न कि केवल परीक्षण से पहले की स्थिति को।
पैकेजिंग शिपमेंट से पहले लीकेज की समस्या का खुलासा कर सकती है
अंतिम गुणवत्ता चरण में पैकेजिंग निरीक्षण शामिल होना चाहिए। BEDO के परीक्षण मार्गदर्शन में अंतिम परीक्षण के तहत आयाम, प्रदर्शन और रिसाव के साथ उपस्थिति और पैकेजिंग को सूचीबद्ध किया गया है।
खरीदारों के लिए, यह मायने रखता है क्योंकि सुरक्षात्मक सामग्री पर या तैयार पैकेजिंग के अंदर दिखाई देने वाला तेल एक समस्या का संकेत दे सकता है जो पहले कार्यशाला निरीक्षण के दौरान स्पष्ट नहीं था।
पैकेजिंग निरीक्षण असेंबली प्रक्रियाओं से सतह संदूषण की भी पहचान कर सकता है जिसे सत्यापित सील रिसाव के साथ भ्रमित नहीं किया जाना चाहिए। आपूर्तिकर्ता के स्वीकृति मानदंड को गोदाम के कर्मचारियों को व्यक्तिगत रूप से निर्णय लेने के बजाय इन शर्तों को अलग करना चाहिए।
रिसाव की शिकायतों के लिए बैच ट्रैसेबिलिटी की आवश्यकता
यदि कोई डीलर या अंतिम ग्राहक बाद में रिसाव की रिपोर्ट करता है, तो आपूर्तिकर्ता को प्रासंगिक उत्पादन कॉन्फ़िगरेशन और बैच की पहचान करने में सक्षम होना चाहिए।
एक उपयोगी रिकॉर्ड कनेक्ट हो सकता है:
क्रेता SKU → आपूर्तिकर्ता भाग संख्या → ड्राइंग संशोधन → उत्पादन बैच → स्प्रिंग/डैम्पिंग संस्करण → जलाशय/नली संस्करण → निरीक्षण रिकॉर्ड
BEDO का प्रोटोटाइप और उत्पादन सामग्री बार-बार मान्य डिज़ाइन को नियंत्रित उत्पादन तैयारी और बैच स्थिरता के साथ जोड़ती है।
ट्रेसेबिलिटी एक फील्ड शिकायत को 'वन शॉक लीक' से तकनीकी जांच में बदल देती है, जो यह निर्धारित कर सकती है कि समस्या अलग है या व्यापक बैच या प्रक्रिया से संबंधित है।
रिसाव परीक्षण रिपोर्ट में क्या शामिल होना चाहिए?
एक उपयोगी OEM लीकेज रिकॉर्ड के लिए अनावश्यक जटिलता की आवश्यकता नहीं होती है, लेकिन इसे यह स्थापित करना चाहिए कि क्या निरीक्षण किया गया था।
सुझाए गए फ़ील्ड में शामिल हैं:
Record field
यह क्यों मायने रखता है
उत्पाद कोड
सटीक उत्पाद की पहचान करता है
ड्राइंग/संशोधन
निरीक्षण को इंजीनियरिंग परिभाषा से जोड़ता है
बैच नंबर
ट्रैसेबिलिटी का समर्थन करता है
शॉक आर्किटेक्चर
पारंपरिक, गुल्लक, दूरस्थ जलाशय
निरीक्षण बिंदु
पहचानता है कि कौन से इंटरफ़ेस की जाँच की गई थी
परीक्षण चरण
प्रोटोटाइप, पायलट, उत्पादन, प्री-शिपमेंट
लागू शर्तें
परियोजना-परिभाषित परीक्षण आधार रिकॉर्ड करता है
परिणाम
पास/असफल या इंजीनियरिंग स्वभाव
इंस्पेक्टर/दिनांक
गुणवत्ता इतिहास का समर्थन करता है
रिकॉर्ड को पुनः कार्यान्वित/पुनः परीक्षण करें
दिखाता है कि विफलताओं को कैसे संभाला गया
केवल रिपोर्ट को तकनीकी दिखाने के लिए आपूर्तिकर्ता से काल्पनिक प्रयोगशाला परिशुद्धता जोड़ने के लिए न कहें।
विफल रिसाव इकाइयों को मूल कारण की समीक्षा करनी चाहिए
एक विफल इकाई को तब तक साफ़ नहीं किया जाना चाहिए और दोबारा परीक्षण नहीं किया जाना चाहिए जब तक कि वह स्वीकार्य न लगे।
एक अनुशासित प्रतिक्रिया है:
रिसाव का पता चला → यूनिट पृथक → रिसाव स्थान की पहचान की गई → असेंबली/घटक कारण की समीक्षा की गई → सुधारात्मक कार्रवाई → पुन: निरीक्षण/पुनः परीक्षण → प्रक्रिया की समीक्षा यदि ज़रूरी
संभावित कारणों में सीलिंग घटकों, स्थापना की स्थिति, सतह क्षति, नली या फिटिंग इंटरफेस, असेंबली संरेखण, या अन्य उत्पाद-विशिष्ट कारक शामिल हो सकते हैं। वास्तविक मूल कारण को दिखावे से अनुमान लगाने के बजाय जांच द्वारा प्रदर्शित किया जाना चाहिए।
जहां एक सुधारात्मक कार्रवाई एक नियंत्रित घटक या असेंबली प्रक्रिया को बदल देती है, यह निर्धारित करें कि परिवर्तन के लिए इंजीनियरिंग अनुमोदन या अतिरिक्त सत्यापन की आवश्यकता है या नहीं।
प्रत्येक शॉक डिज़ाइन के लिए एक रिसाव परीक्षण का उपयोग न करें
एक पारंपरिक रियर एटीवी शॉक, एक अलग से समायोज्य प्रदर्शन शॉक और एक रिमोट-रिजर्वोयर उत्पाद में समान सीलिंग आर्किटेक्चर नहीं होते हैं।
इसलिए निरीक्षण योजना उत्पाद के अनुरूप होनी चाहिए।
एक उपयोगी तुलना है:
उत्पाद प्रकार
अतिरिक्त रिसाव संबंधी विचार
मानक एकीकृत शॉक
मुख्य रॉड/सील और बॉडी इंटरफेस
पिग्गीबैक जलाशय
जलाशय-संबंधित इंटरफ़ेस
दूरस्थ जलाशय
नली, फिटिंग, जलाशय कनेक्शन
एडजस्टेबल शॉक
लागू समायोजक इंटरफ़ेस
कस्टम प्रोटोटाइप
नव विकसित जोड़/घटक
हेवी-ड्यूटी उत्पाद
कर्तव्य-विशिष्ट सत्यापन जहां परिभाषित किया गया है
यह दृष्टिकोण BEDO के परीक्षण मार्गदर्शन के अनुरूप है कि विभिन्न परियोजनाओं को एक सार्वभौमिक परीक्षण कार्यक्रम के बजाय अलग-अलग सत्यापन विधियों की आवश्यकता होती है।
रिसाव परीक्षण आपूर्तिकर्ता चयन को कैसे प्रभावित करता है?
एक आपूर्तिकर्ता को यह समझाने में सक्षम होना चाहिए कि सीलिंग गुणवत्ता घटक निरीक्षण, असेंबली, परीक्षण और बड़े पैमाने पर उत्पादन से कैसे जुड़ी है - न कि केवल यह बताएं कि हर झटका "रिसाव-प्रूफ" है।
BEDO का शॉक एब्जॉर्बर प्रोटोटाइप सप्लायर गाइड एक आपूर्तिकर्ता की आयामी, कार्यात्मक, रिसाव और प्रदर्शन-परीक्षण क्षमताओं के साथ-साथ प्रोटोटाइप से विनिर्माण में जाने की क्षमता का मूल्यांकन करने की सिफारिश करता है।
उपयोगी आपूर्तिकर्ता प्रश्नों में शामिल हैं:
आप इस आर्किटेक्चर के लिए किन रिसाव बिंदुओं का निरीक्षण करते हैं?
किस उत्पादन चरण में रिसाव की जाँच की जाती है?
असेंबली से पहले सील और रॉड की स्थिति को कैसे नियंत्रित किया जाता है?
आप जलाशय की नली और फिटिंग की जांच कैसे करते हैं?
कौन से रिसाव परीक्षण नियमित हैं और कौन से केवल विकास के लिए हैं?
एक विफल इकाई को कैसे अलग किया जाता है?
लीक परिणाम बैच से कैसे जुड़े हैं?
किन बदलावों के लिए नए सिरे से प्रोटोटाइप सत्यापन की आवश्यकता है?
लीकेज टेस्ट को परिभाषित करने से पहले आपको BEDO क्या भेजना चाहिए?
BEDO अपने शॉक-टेस्टिंग प्रोग्राम के माध्यम से आयामी सत्यापन, रिसाव निरीक्षण, प्रदर्शन मूल्यांकन, प्रोटोटाइप सत्यापन और उत्पादन गुणवत्ता जांच का समर्थन करता है।
एक कस्टम शॉक अवशोषक रिसाव परीक्षण योजना के लिए, तैयारी करें:
वाहन/एप्लिकेशन;
शॉक ड्राइंग और रिवीजन;
उत्पाद वास्तुकला;
यदि उपलब्ध हो तो संदर्भ नमूना;
जलाशय और नली विन्यास;
सीलिंग आवश्यकताएं पहले से ही परियोजना द्वारा परिभाषित हैं;
यह जांचने की प्रक्रिया है कि क्या असेंबल किया गया शॉक अपनी सीलिंग अखंडता बनाए रखता है और क्या तेल, गैस दबाव, या लागू कनेक्शन इंटरफेस रिलीज से पहले अनुमोदित उत्पाद आवश्यकताओं के भीतर रहते हैं। BEDO प्रासंगिक रिसाव क्षेत्रों के रूप में तेल सीलिंग, दबाव प्रतिधारण, कनेक्शन विश्वसनीयता और सील प्रदर्शन की पहचान करता है।
2. क्या प्रत्येक समाप्त झटके पर रिसाव की जाँच की जानी चाहिए?
उत्पादन निरीक्षण आवृत्ति को अनुमोदित गुणवत्ता योजना और उत्पाद जोखिम का पालन करना चाहिए। BEDO का कहना है कि तैयार शॉक्स को पैकेजिंग से पहले रिसाव-संबंधी निरीक्षण से गुजरना चाहिए, लेकिन विशेष उत्पादन कार्यक्रम के लिए सटीक विधि और नमूनाकरण रणनीति की पुष्टि की जानी चाहिए।
3. क्या दृश्य निरीक्षण पर्याप्त है?
दृश्य निरीक्षण उपयोगी है, लेकिन यह संपूर्ण परियोजना की आवश्यकता नहीं हो सकती है। शॉक आर्किटेक्चर और ओईएम विनिर्देशों के आधार पर, खरीदारों को कार्यात्मक आंदोलन, दबाव/सीलिंग जांच, नली/फिटिंग जांच, डंपिंग सत्यापन, या अतिरिक्त सत्यापन की भी आवश्यकता हो सकती है।
4. क्या लीक की जांच करने से पहले शॉक को साइकल किया जाना चाहिए?
कार्यात्मक गतिविधि शिपमेंट से पहले सीलिंग या असेंबली समस्याओं को उजागर करने में मदद कर सकती है।फ़ैक्टरी को मनमाने ढंग से सार्वभौमिक चक्र गणना का उपयोग करने के बजाय उत्पाद के लिए अनुमोदित आंदोलन और निरीक्षण अनुक्रम को परिभाषित करना चाहिए।
5. रिमोट-जलाशय झटके के लिए क्या अतिरिक्त जांच की आवश्यकता है?
प्राथमिक शॉक सीलिंग क्षेत्रों के अलावा लागू होज़, फिटिंग, जलाशय कनेक्शन, सीलिंग इंटरफेस और अंतिम रूटिंग का निरीक्षण करें। BEDO में प्रासंगिक प्रदर्शन-शॉक जांचों में नली रिसाव और दबाव हानि शामिल है।
6. क्या डंपिंग परीक्षण रिसाव परीक्षण की जगह ले सकता है?
नहीं। डंपिंग सत्यापन हाइड्रोलिक प्रदर्शन का मूल्यांकन करता है; रिसाव परीक्षण सीलिंग विश्वसनीयता का मूल्यांकन करता है। डैम्पिंग में परिवर्तन से जांच में सहायता मिल सकती है, लेकिन दोनों नियंत्रणों के अलग-अलग उद्देश्य हैं।
7. क्या रिसाव के लिए पायलट बैचों की फिर से जाँच की जानी चाहिए?
हां, जहां परियोजना विनिर्माण पुनरावृत्ति को सत्यापित करने के लिए एक पायलट बैच का उपयोग करती है। पायलट उत्पादन सीलिंग, असेंबली, फिटिंग, या प्रक्रिया भिन्नता को प्रकट कर सकता है जो एक विकास प्रोटोटाइप नहीं दिखा सकता है।
8. जब कोई शॉक रिसाव निरीक्षण विफल हो जाए तो क्या होना चाहिए?
यूनिट को अलग करें, रिसाव स्थान की पहचान करें, संबंधित घटकों और असेंबली प्रक्रिया की जांच करें, एक अनुमोदित सुधार लागू करें और आवश्यक निरीक्षण दोहराएं। बार-बार विफलताओं से व्यापक प्रक्रिया समीक्षा शुरू होनी चाहिए।
9. क्या शिपमेंट से पहले तेल के लिए पैकेजिंग का निरीक्षण किया जाना चाहिए?
हाँ। अंतिम निरीक्षण में उत्पाद की उपस्थिति और पैकेजिंग शामिल हो सकती है क्योंकि रिसाव या संदूषण पहले असेंबली और कार्यात्मक जांच के बाद दिखाई दे सकता है। BEDO में अंतिम उत्पादन निरीक्षण में पैकेजिंग शामिल है।
10. रिसाव-परीक्षण की समीक्षा के लिए मुझे BEDO को कौन सी जानकारी भेजनी चाहिए?
शॉक ड्राइंग, उत्पाद संस्करण, जलाशय/नली की व्यवस्था जहां लागू हो, नमूना या प्रोटोटाइप जानकारी, वाहन आवेदन, सीलिंग संबंधी चिंताएं, अपेक्षित ऑर्डर मात्रा और कोई भी परियोजना-परिभाषित स्वीकृति आवश्यकताएं प्रदान करें।
निष्कर्ष
प्रभावी शॉक अवशोषक रिसाव परीक्षण एक कार्टन बंद होने से कुछ सेकंड पहले की गई एक भी दृश्य जांच नहीं है। इसमें आने वाली सील और घटक निरीक्षण, स्वच्छ असेंबली, तेल और गैस प्रक्रिया नियंत्रण, जहां लागू हो, रॉड और सीलिंग-सतह की गुणवत्ता, कार्यात्मक साइकिलिंग, तैयार उत्पाद रिसाव निरीक्षण, जलाशय और नली जांच, भिगोना या कार्यात्मक सत्यापन, ट्रेसबिलिटी और अंतिम पैकेजिंग रिलीज को जोड़ना चाहिए। विशिष्ट विधि को एक सार्वभौमिक दबाव, चक्र गणना, या होल्ड टाइम पर निर्भर रहने के बजाय शॉक आर्किटेक्चर और परियोजना आवश्यकताओं का पालन करना चाहिए। BEDO का परीक्षण और विनिर्माण मार्गदर्शन रिसाव को व्यापक निलंबन गुणवत्ता-नियंत्रण प्रक्रिया के हिस्से के रूप में मानता है जिसमें प्रोटोटाइप सत्यापन और उत्पादन निरीक्षण शामिल है। एक मानक, समायोज्य, पिग्गीबैक, या रिमोट-रिज़र्वॉयर शॉक के लिए उपयुक्त प्री-शिपमेंट प्रक्रिया को परिभाषित करने के लिए, अपने उत्पाद ड्राइंग, कॉन्फ़िगरेशन, प्रोटोटाइप स्थिति, सीलिंग आवश्यकताओं और अपेक्षित उत्पादन के साथ BEDO से संपर्क करें। मात्रा ताकि शॉक एब्जॉर्बर लीकेज टेस्टिंग स्कोप और शिपमेंट-रिलीज़ मानदंड की वॉल्यूम डिलीवरी से पहले समीक्षा की जा सके।