Respuesta directa: una fábrica de suspensiones competente controla las dimensiones y tolerancias críticas vinculando los requisitos funcionales a un plano aprobado, referencias controladas, una cadena dimensional, un método de inspección, un instrumento de medición adecuado, un muestreo definido o una verificación al 100 %, y una reacción documentada cuando el resultado está fuera de especificación. El control no termina con la lectura final del calibrador. Comienza cuando la fábrica identifica qué dimensiones afectan el ajuste, el recorrido, la trayectoria de carga, la instalación del resorte, la holgura, el sellado, la configuración de amortiguación y el ensamblaje.
Para un amortiguador o un muelle de suspensión, la evidencia más importante es la relación entre el diseño aprobado y el registro de producción. El comprador debe poder ver qué revisión se fabricó, qué características se verificaron, bajo qué condiciones, con qué instrumento, quién realizó la verificación y qué sucedió cuando una pieza no cumplió con los requisitos. Los valores y tolerancias exactos son específicos de la aplicación y deben confirmarse a partir del plano, la muestra, los datos del vehículo o el registro de desarrollo aprobado del comprador.
Este artículo responde a una pregunta clave sobre comparación de proveedores e investigación comercial para ingenieros de fabricantes de equipos originales (OEM), equipos de compras, marcas de repuestos, distribuidores y fabricantes de vehículos: ¿cómo transforma una fábrica un plano de suspensión en dimensiones repetibles y cómo puede un comprador verificar esa capacidad? Se centra en amortiguadores, muelles de suspensión, vehículos todo terreno (ATV y UTV), motocicletas, motocicletas eléctricas, carritos de golf, vehículos todoterreno y aplicaciones especiales donde un pequeño error de interfaz puede generar problemas de instalación, espacio libre, altura de conducción, durabilidad o mantenimiento.
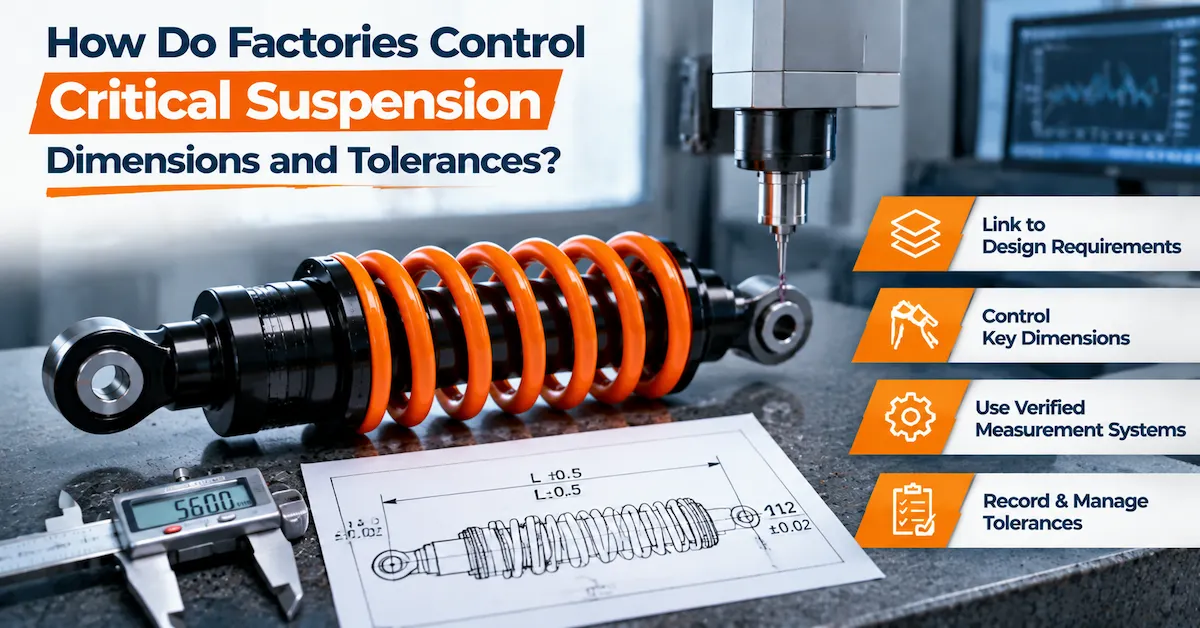
Límite de la evidencia: no existe una tolerancia de suspensión universal que se ajuste a todos los vehículos. Un orificio de montaje, el ancho del buje, la longitud comprimida, la longitud extendida, el asiento del resorte, la varilla, el tubo o la rosca pueden ser críticos en una aplicación y secundarios en otra. El fabricante y el comprador deben acordar los requisitos funcionales, las dimensiones nominales, las tolerancias, las condiciones de medición y el método de aceptación para la configuración específica.
Empieza con una función, no con una lista de números.
Una fábrica no puede decidir qué dimensiones requieren el control más estricto basándose únicamente en los valores máximos o mínimos de un plano. Primero debe comprender la función de la pieza. El control requerido para un soporte de amortiguador es diferente al de un soporte decorativo. El control requerido para un asiento de resorte es diferente al de una superficie sin contacto. Una tolerancia solo tiene sentido en relación con la función, el ensamblaje, la incertidumbre de la medición y las consecuencias de la variación.
En el caso de un conjunto de suspensión, las cuestiones funcionales pueden incluir si la pieza se ajusta a la interfaz del vehículo definida, alcanza el recorrido previsto sin tocar fondo ni fondo, no interfiere con los neumáticos ni con los componentes cercanos durante el movimiento, soporta la carga del muelle prevista, mantiene los sellos y los bujes en la posición correcta, conserva el rango de ajuste especificado y puede instalarse con los herrajes aprobados. Estas cuestiones definen las características críticas que requieren un plan de control claro.
| Grupo característico | Por qué la variación puede ser importante | Pregunta de control típica |
|---|---|---|
| Interfaz de montaje | Un ancho, orificio, rosca, manguito o ángulo incorrectos pueden impedir la instalación o generar cargas laterales. | ¿La interfaz está definida a partir de datos controlados y verificada con un método repetible? |
| Longitud extendida y comprimida | Modifica el recorrido útil, la altura de la carrocería, la distancia libre al suelo tras un bache y el comportamiento de extensión máxima. | ¿Las longitudes se miden en una condición determinada y están vinculadas a la configuración aprobada? |
| Relación entre accidente cerebrovascular y viajes | Puede alterar el movimiento disponible del vehículo o provocar contacto mecánico. | ¿Es claro el método de medición y están definidas las condiciones finales? |
| Características del asiento del muelle y de la precarga | Influye en la altura de instalación, la retención del muelle, la precarga y el soporte de carga. | ¿Se controlan la ubicación del asiento, la rosca, la posición del collar y la identidad del resorte? |
| Características de varilla, tubo, sello y buje | Puede afectar la fricción, el sellado, la alineación, el desgaste y el comportamiento en servicio. | ¿Se especifican los requisitos de tamaño, acabado, concentricidad, estado de la superficie y ajuste? |
| Características de la rosca y del sujetador | Una relación incorrecta de paso, acoplamiento o par de apriete puede afectar la seguridad del montaje. | ¿Se controlan los calibres de rosca, las instrucciones de apriete y las revisiones del hardware? |
| Características del resorte | La longitud libre, la altura de instalación, la tasa de cambio y el estado final influyen en el soporte y la altura de la carrocería. | ¿Se ha identificado y probado el muelle bajo una condición acordada? |
| Identidad del embalaje y la etiqueta | Una pieza correcta en el paquete equivocado aún puede provocar un fallo en el campo. | ¿Se puede vincular el artículo enviado con la revisión y la aplicación correctas? |
El comprador debe ser cauteloso cuando un proveedor promete "alta precisión" sin especificar la función, el valor nominal, la tolerancia, las condiciones de medición ni el registro. El lenguaje que habla de precisión no sustituye a un plano ni a un plan de control.
Construir una cadena de dibujo y acotación controlada
Las dimensiones críticas de la suspensión deben provenir de una base técnica controlada. Esta base puede ser un plano del comprador, un plano aprobado por el proveedor, una muestra medida durante el desarrollo o un plano aprobado conjuntamente. La fuente es menos importante que el control: el equipo de producción debe saber qué revisión está vigente, qué cambios se han producido y qué mediciones se requieren para la liberación.
Defina datos que reflejen la instalación
Los puntos de referencia deben representar la forma en que se ubica, ensambla o inspecciona el componente. Por ejemplo, un centro de montaje, una cara, un eje de orificio o una referencia de asiento de resorte pueden ser más útiles que un borde exterior arbitrario. Si el dispositivo de inspección ubica una pieza de forma diferente al vehículo, el resultado de la medición puede parecer aceptable, aunque la relación de instalación sea incorrecta.
La selección del punto de referencia no es un simple ejercicio de dibujo. El comprador y la fábrica deben preguntarse si el punto de referencia se puede fabricar de forma consistente, ubicar sin dañar la pieza y medir con equipos prácticos. Un punto de referencia que solo existe en CAD pero que no se puede reproducir en planta constituye una base débil para el control de la producción.
Controlar la cadena de dimensiones
El ajuste de la suspensión suele verse afectado por una cadena de dimensiones, no por un solo valor. El ancho del soporte, la posición del buje o manguito, el centro del orificio, el grosor del soporte, la longitud del cuerpo del amortiguador, la posición del asiento del muelle y la disposición de los componentes pueden influir en el resultado final. Si bien cada dimensión individual se encuentra dentro de su tolerancia, la disposición de los componentes excede el espacio libre disponible, el vehículo aún puede experimentar interferencias.
La revisión del diseño debe identificar qué casos representan el peor escenario posible, cuáles son estadísticos y cuáles requieren una verificación funcional directa. Una fábrica no debe modificar silenciosamente una tolerancia para superar una medición difícil. Cualquier cambio en el valor nominal o la tolerancia debe revisarse en función de la interfaz del vehículo y la revisión aprobada.
Dimensiones críticas, principales y de referencia separadas
No todas las dimensiones requieren la misma frecuencia de inspección. Las características críticas suelen afectar la seguridad, el ajuste, el movimiento, el sellado, la carga estructural o un resultado de rendimiento esencial. Las características principales pueden afectar el montaje o el servicio, pero ofrecen mayor margen de seguridad. Las dimensiones de referencia ayudan a comunicar la intención del diseño, pero no deben utilizarse como límites de aceptación. La clasificación debe ser lo suficientemente clara para que el personal de producción e inspección actúe de forma coherente.
| Estado del dibujo | Significado para la producción | Punto de revisión del comprador |
|---|---|---|
| Característica crítica | Debe contar con un límite definido, un método, un registro y un plan de reacción. | ¿La característica está relacionada con el funcionamiento real del vehículo o del componente? |
| Característica principal | Requiere un proceso planificado o un control de inspección adecuado al riesgo. | ¿El nivel de muestreo es suficiente para la consecuencia esperada? |
| Dimensión de referencia | Comunica información, pero puede que no sea un requisito de admisión. | ¿Podría un proveedor confundir un valor de referencia con una tolerancia? |
| Valor propuesto por el proveedor | Requiere aprobación antes de convertirse en un requisito de producción. | ¿Está claramente separado del requisito confirmado por el comprador? |
| Valor abierto o estimado | No se puede utilizar para la versión final sin una decisión. | ¿Quién es el propietario de la acción y cuándo se congelará? |
Los compradores que trabajen con una muestra antigua o una pieza obtenida mediante ingeniería inversa pueden usar la guía de medición de amortiguadores como recordatorio de la información que deben recopilar, pero la medición de una sola muestra no establece automáticamente una tolerancia de producción válida. También deben considerarse el desgaste, el estado de carga, la temperatura, el recubrimiento, la posición de montaje y el historial de la muestra.
Traduzca el dibujo a un plan de control de fábrica.
Un plan de control vincula cada requisito importante con la etapa del proceso que permite prevenir o detectar variaciones. Debe identificar la característica, la especificación, el método, el equipo, la frecuencia, el registro, el rol responsable y la reacción. Asimismo, debe indicar si el control es preventivo, de detección o funcional.
| Campo del plan de control | Lo que debería responder | Redacción débil para evitar |
|---|---|---|
| Característica | ¿Qué característica o resultado exacto se está controlando? | “Calidad general” o “apariencia del cheque”. |
| Especificación | ¿Qué referencia nominal, límite, condición o aprobada se aplica? | “Dentro de los límites de tolerancia”, sin valor ni revisión. |
| Método | ¿Cómo se localiza, carga, mide o comprueba funcionalmente la función? | “Mida según sea necesario.” |
| Equipo | ¿Qué calibre, dispositivo de fijación, comprobador o patrón visual se utiliza? | “Utilice una herramienta adecuada” sin identificarla. |
| Frecuencia | ¿Qué unidades, lotes, arranques, cambios o condiciones se comprueban? | “Inspección aleatoria” sin ningún plan. |
| Registro | ¿Dónde se guarda el resultado y se vincula al lote? | Notas manuscritas no identificadas. |
| Reacción | ¿Qué ocurre cuando el resultado está fuera de los límites o es incierto? | “Ajustar la máquina” sin contención ni reinspección. |
El plan de control debe acompañar a la pieza durante todo el proceso de fabricación. Una inspección final puede detectar un ancho de montaje incorrecto, pero no puede evitar que el mismo error se repita en todas las unidades. El control de procesos, el diseño de utillajes, la aprobación de la primera pieza, las verificaciones en proceso y la verificación de cambios reducen la probabilidad de que una desviación llegue al producto final.
Controlar los materiales entrantes y los componentes comprados.
Las variaciones dimensionales pueden introducirse a través de componentes adquiridos antes de que comience el proceso de ensamblaje de la suspensión. Muelles, bujes, manguitos, sellos, varillas, tubos, sujetadores, recubrimientos y otras piezas pueden provenir de diferentes proveedores o lotes. El nivel de control debe reflejar cómo afecta cada elemento al producto final. Un certificado del proveedor puede respaldar el registro, pero no necesariamente reemplaza una verificación de entrada cuando la característica es crítica o el proveedor tiene un historial de variaciones.
El control de entrada comienza con la identificación. La fábrica debe poder distinguir el número de pieza aprobado, la revisión, el proveedor, el lote, la cantidad y el estado de recepción. Los contenedores mixtos y los componentes sin marcar dificultan la identificación de las unidades utilizadas cuando se detecta un problema. Un área de cuarentena controlada o un sistema de seguimiento del estado resulta valioso cuando un componente está pendiente de inspección o disposición.
Los resortes necesitan algo más que una coincidencia visual.
Dos resortes pueden parecer similares, pero diferir en longitud libre, grosor del alambre, configuración de los extremos, material, rigidez o comportamiento una vez instalados. El comprador debe confirmar qué características del resorte son cruciales para la aplicación y cómo se verifican. La carga de prueba, la deflexión, la temperatura, las condiciones de asentamiento y los límites de aceptación exactos son específicos de cada proyecto; no deben basarse en una imagen de catálogo.
Las interfaces adquiridas necesitan comprobaciones de identidad y compatibilidad.
Los casquillos y manguitos pueden controlar el ancho de montaje, la alineación y el ajuste de los pernos. Los sellos y las varillas pueden influir en el riesgo de fugas y la fricción. Los elementos de fijación pueden modificar la configuración de la pila o el acoplamiento de la rosca. El plan de entrada debe identificar qué características se verifican directamente y cuáles se controlan mediante un proceso, certificado o auditoría periódica del proveedor aprobado. El enfoque correcto depende del riesgo y la evidencia, no de un porcentaje de inspección universal.
Utilice controles de proceso antes de la inspección final.
Los controles de proceso son la forma en que la fábrica evita variaciones durante la fabricación de la pieza. Para los componentes de suspensión, los controles útiles pueden incluir la aprobación de la primera pieza, la verificación de la fijación, la aprobación de la configuración, la identificación de la herramienta o matriz, las comprobaciones dimensionales durante el proceso, la confirmación del par de apriete, los controles de limpieza, las comprobaciones de la orientación del montaje y la inspección de cambio de formato. La lista exacta depende del producto y del proceso.
Aprobación de la primera pieza y del montaje
Cuando se inicia una línea de producción, se cambia un accesorio, se reemplaza una herramienta, cambia un lote de proveedor o entra en vigor una revisión de un plano, la primera pieza debe verificarse según los requisitos pertinentes antes de continuar el proceso. Esto es especialmente útil para elementos de montaje, asientos de resortes, componentes roscados y longitudes ensambladas que pueden verse afectadas por la configuración.
Control de accesorios y medidores
Un dispositivo de fijación forma parte del sistema de medición. Si un pasador de posicionamiento está desgastado, una abrazadera altera la posición de la pieza o el dispositivo no está alineado con el plano de referencia, el resultado puede ser erróneo de forma repetible. Se debe controlar la identidad, el estado, la verificación, la calibración (cuando corresponda) y el almacenamiento del instrumento de medición. En la fábrica, es fundamental saber si una medición es directa, comparativa, visual o funcional.
Las condiciones de montaje son importantes
Algunas dimensiones no pueden interpretarse sin conocer las condiciones de montaje. Un buje puede requerir un manguito y un par de apriete definidos. Un amortiguador puede requerir un estado de extensión especificado. Un muelle puede requerir una posición de asiento definida. Un collar roscado puede requerir una precarga o un bloqueo aprobados. Si distintos operadores miden condiciones diferentes, los registros no son comparables, incluso si los instrumentos son idénticos.
Para obtener información más detallada sobre el producto, los compradores pueden consultar la gama de muelles de suspensión y analizar qué muelle y dimensiones de montaje son relevantes para su aplicación. La página pública del producto es un punto de partida, no un sustituto de un plano de proyecto controlado.
Hacer que la inspección de los amortiguadores sea repetible.
La inspección de amortiguadores suele combinar comprobaciones dimensionales, visuales, de montaje y funcionales. Una dimensión medida en un componente puede no predecir el resultado final una vez ensamblado, mientras que una prueba funcional puede resultar satisfactoria incluso si la dimensión de la interfaz es incorrecta. Por lo tanto, el plan de inspección debe diferenciar las características y definir la condición para cada una.
| Capa de inspección | Ejemplos de preguntas | Por qué la capa es importante |
|---|---|---|
| Identidad y apariencia | ¿La pieza corresponde a la revisión correcta? ¿Presenta daños visibles, problemas de acabado, contaminación o etiquetado defectuoso? | Impide que la parte incorrecta o visiblemente dañada pase a la siguiente etapa. |
| Dimensiones de los componentes | ¿Los soportes, orificios, roscas, características del cuerpo, características de la varilla y asientos se ajustan al plano? | Protege el ajuste, el ensamblaje y las interfaces de los componentes. |
| Dimensiones de montaje | ¿Las longitudes, anchuras, orientaciones y posiciones de ajuste del conjunto cumplen la condición definida? | Controla el comportamiento de apilamiento e instalación. |
| Comprobaciones relacionadas con fugas o sellos | ¿Se han completado las comprobaciones visuales, de presión o funcionales definidas? | Permite contener un posible fallo del servicio; el método exacto depende del proyecto. |
| Comportamiento funcional | ¿La prueba acordada, realizada bajo las condiciones indicadas, muestra la respuesta esperada? | Conecta el control dimensional con la función prevista del componente. |
| Registro de lanzamiento | ¿Se puede vincular la unidad con el lote, la revisión, el inspector, la fecha y la disposición? | Permite realizar investigaciones posteriores. |
Las pruebas funcionales no deben describirse con afirmaciones vagas como «probado para garantizar la calidad». Un registro útil especifica la configuración de la prueba, la condición, el criterio de aceptación, el resultado, la identificación del instrumento o máquina y la revisión correspondiente. Si no se realiza una prueba para cada unidad, la lógica de muestreo y liberación debe acordarse mediante un plan de riesgos y un contrato.
Incertidumbre de medición de control y error de inspección
Toda medición tiene incertidumbre. Esta incertidumbre puede ser pequeña en comparación con una tolerancia amplia, o significativa cuando la tolerancia es estricta. Una fábrica debe seleccionar un método de medición cuya capacidad sea adecuada a la especificación y debe evitar presentar un resultado límite como certero cuando el método no puede resolverlo de forma fiable.
Entre las fuentes comunes de error en la inspección se incluyen la ubicación incorrecta del punto de referencia, la temperatura de la pieza, la suciedad o las rebabas, los componentes flexibles, la fuerza de sujeción, la técnica del operario, el desgaste de los puntos de contacto, la resolución del instrumento, el desgaste de la fijación y la puesta a cero inconsistente. Un instrumento puede estar calibrado y aun así utilizarse incorrectamente. La evidencia de calibración y la disciplina metodológica son controles complementarios.
Cuando un medidor simple es suficiente
Los calibradores simples, los micrómetros, los medidores de rosca, las herramientas de altura, los pasadores o los dispositivos de fijación específicos pueden ser adecuados cuando la característica, la tolerancia, el acceso y la repetibilidad lo justifiquen. La fábrica debe definir el método y verificar que la herramienta sea la apropiada para la característica.
Cuando es mejor un accesorio funcional o dedicado
Un dispositivo de fijación específico puede representar mejor la instalación del componente o reducir la variabilidad entre operarios. Un calibre pasa/no pasa resulta útil para interfaces repetidas, mientras que un dispositivo de fijación funcional permite confirmar la alineación, el recorrido o el ajuste del ensamblaje. El dispositivo de fijación debe controlarse, identificarse, mantenerse y validarse según el plano o la condición de aceptación aprobada.
Los compradores no solo deben preguntar "¿qué instrumento utilizan?", sino también "¿cómo localiza el instrumento la pieza, cuáles son las condiciones de medición y cómo saben que el método es repetible?". Estas preguntas revelan más sobre la capacidad real de inspección que una larga lista de equipos.
Utilice los datos para identificar la desviación antes de que se convierta en un fallo.
El resultado de una sola pasada muestra una pieza en un momento dado. Los datos de tendencias pueden indicar si un proceso se está acercando a un límite. Para la producción repetida, la fábrica puede utilizar registros de inspección, gráficos de ejecución, métodos estadísticos u otras herramientas de monitorización de procesos adecuadas al riesgo y al volumen. No se debe afirmar que este método garantiza una variación cero. Su valor reside en la detección temprana y la reacción informada.
Entre las señales útiles se incluyen un cambio gradual en la longitud ensamblada, una variación en el ancho de montaje tras el desgaste de la herramienta, un aumento en el retrabajo en el asiento del resorte, fallas recurrentes de un lote de un mismo proveedor o diferencias entre turnos. La respuesta correcta puede ser el mantenimiento de la herramienta, la verificación del dispositivo de fijación, la contención del proveedor, la corrección de la configuración, una inspección adicional o una revisión de ingeniería. Ajustar un proceso sin registrar el motivo puede ocultar la causa subyacente.
| Señal | Posible fuente | Reacción basada en la evidencia |
|---|---|---|
| Las mediciones tienden a acercarse a un límite de tolerancia. | Desgaste de la herramienta, movimiento del dispositivo de fijación, cambio de material, efecto térmico o cambio de configuración. | Contener las unidades afectadas, verificar el método, inspeccionar el proceso y documentar la corrección. |
| Dos operadores producen resultados diferentes | Diferente ubicación, fuerza, secuencia o interpretación de los datos. | Estandarizar las instrucciones de trabajo y evaluar la repetibilidad. |
| Las piezas cumplen con las dimensiones pero fallan en la instalación. | Datos erróneos, problema con la cadena de dimensiones, acumulación de hardware o variación del vehículo no registrada. | Recree la condición de instalación y revise el control de la interfaz. |
| Un lote tiene un retrabajo anormal. | Variación en el material recibido o en los componentes adquiridos. | Identifique el lote, póngalo en cuarentena si es necesario, inspeccione las características del proveedor y decida qué hacer con él. |
| Los registros de inspección están completos pero no son comparables. | Falta la revisión, condición, instrumento o método. | Congele la publicación hasta que se corrijan los campos del registro y el método. |
Gestionar las dimensiones no conformes sin ampliar silenciosamente las tolerancias.
Cuando una medición crítica está fuera de los límites, la primera medida debe ser la identificación y contención. La fábrica debe saber qué unidades, lotes, operaciones o envíos podrían verse afectados. La pieza no debe volver al flujo normal simplemente porque parezca estar cerca del límite o porque un envío a un cliente sea urgente.
La disposición final puede incluir reprocesamiento, reparación, uso tal cual con una desviación autorizada, descarte, inspección adicional o revisión de ingeniería. La opción correcta depende de las características y la aplicación. Una desviación debe identificar la revisión afectada, la cantidad, el riesgo, la autoridad de aprobación y la duración. No debe convertirse en una tolerancia no oficial permanente.
Si el requisito en sí es erróneo o innecesariamente restrictivo, modifíquelo mediante una revisión técnica formal. Esta revisión debe considerar el ajuste al vehículo, el espacio libre, la resistencia, el comportamiento de la suspensión/amortiguación, el servicio, la intercambiabilidad, el inventario, el etiquetado y los clientes afectados. Una actualización de un plano sin comunicarla a los departamentos de compras y producción puede generar una segunda versión del mismo problema.
Qué debe solicitar un comprador antes de aprobar a un proveedor.
Un comprador no necesita exigir toda la documentación interna. La solicitud debe ser proporcional al riesgo y centrarse en pruebas de que el proveedor puede controlar las características críticas del comprador. Para un programa de suspensión OEM o de marca blanca, el siguiente paquete constituye un punto de partida práctico.
- Dibujo controlado o registro de medición de muestra acordado con revisión y supuestos abiertos.
- Lista de características críticas y principales, incluyendo la razón por la que cada una es importante.
- Plan de control que muestra el método, el instrumento, la condición, la frecuencia, el registro y la reacción.
- Registro de inspección de la primera pieza o del prototipo, vinculado a la revisión exacta del producto.
- Pruebas de que los dispositivos de fijación, los calibres y los métodos de medición están verificados y son adecuados.
- Controles de identificación de materiales, resortes, bujes, sellos, herrajes y componentes adquiridos, según corresponda.
- Instrucciones de trabajo para el montaje, incluyendo orientación, par de apriete, precarga, ajuste, limpieza y comprobaciones funcionales, según corresponda.
- Proceso de no conformidad, desviación, retrabajo y notificación de cambios.
- Enfoque de trazabilidad que vincula el producto enviado con el lote, la revisión y el registro de lanzamiento.
- Planificar la verificación del ajuste, el movimiento, el espacio libre y el rendimiento bajo las condiciones de aplicación del comprador.
Al enviar una solicitud de cotización a BEDO, incluya el vehículo o la máquina, la posición (delantera o trasera), una muestra o un plano, las interfaces clave, la carga y el caso de uso, la cantidad objetivo, el embalaje, el destino, las expectativas de las pruebas y la documentación requerida. Si el comprador desconoce un valor, márquelo como "abierto" en lugar de adivinarlo. La página de contacto de BEDO es el lugar adecuado para iniciar una revisión específica del proyecto.
Preguntas frecuentes sobre las dimensiones y tolerancias de la suspensión
¿Cuáles son las dimensiones más importantes de la suspensión?
Depende de la aplicación, pero las interfaces de montaje, las longitudes extendida y comprimida, la carrera útil, la posición del asiento del resorte, la relación entre el buje y el manguito, las roscas, las holguras y cualquier característica relacionada con el sellado o la carga estructural son factores comunes a considerar. El plano y los requisitos del vehículo deben determinar la lista final de elementos críticos.
¿Una tolerancia más ajustada siempre implica una mejor pieza de suspensión?
No. Una tolerancia innecesariamente estricta puede aumentar los costos, generar estrés en el proceso y aumentar la carga de inspección sin mejorar el ajuste ni el rendimiento. La tolerancia debe justificarse por la función, la acumulación de defectos, la capacidad de fabricación, la capacidad de medición y las necesidades de servicio.
¿Puede una inspección final sustituir al control de procesos?
No. La inspección final puede contener productos no conformes, pero los controles de proceso reducen la probabilidad de que se generen o repitan variaciones. Un plan sólido utiliza tanto la prevención como la detección en las etapas adecuadas.
¿Cómo debe medir una fábrica la longitud de un amortiguador?
La medición debe indicar los puntos de referencia, la condición de extensión o compresión, la carga o el estado del accesorio (si corresponde), así como el instrumento o accesorio utilizado. Un valor sin la condición de medición es difícil de comparar y puede no representar el ajuste instalado.
¿Cuál es la diferencia entre inspección y calibración?
La inspección evalúa una pieza según un requisito. La calibración o verificación evalúa si un instrumento de medición o una referencia es adecuado y suficientemente preciso para el uso previsto. Ambos procesos son necesarios para obtener registros fiables.
¿Debería comprobarse cada dimensión de la suspensión en cada unidad?
No necesariamente. La frecuencia debe reflejar el riesgo, el volumen, la capacidad del proceso, el historial, los puntos de cambio y las consecuencias de una posible fuga. Las características críticas pueden requerir un mayor nivel de control o una verificación funcional directa. La decisión debe documentarse.
¿Qué ocurre si una muestra no tiene dibujo ni tolerancias?
Utilice la muestra como evidencia de desarrollo, no como especificación de producción automática. Confirme la interfaz del vehículo, mida varias muestras cuando sea posible, identifique el desgaste y las variaciones, defina las funciones críticas y cree un plano aprobado o un registro de aceptación antes de la producción en masa.
¿Cómo afectan los cambios en los materiales y los proveedores al control dimensional?
Un cambio de material o de componente adquirido puede afectar el ajuste, el comportamiento del resorte, el estado de la superficie, el ensamblaje y la medición. Debe revisarse mediante el control de cambios, con una reinspección o validación adecuada a las características afectadas.
¿Qué debo hacer cuando una pieza está justo fuera de tolerancia?
Contenga e identifique el producto afectado, verifique el método de medición y obtenga una autorización de disposición o una decisión técnica. No amplíe la tolerancia sin previo aviso ni realice envíos basándose en que la diferencia es pequeña.
¿Puede BEDO confirmar todas las tolerancias antes de recibir un plano?
Ningún proveedor responsable debería confirmar tolerancias específicas para la aplicación sin la información pertinente sobre el vehículo, la muestra, el plano, la interfaz, la carga, el uso y la producción. BEDO puede revisar la información disponible e identificar qué dimensiones, pruebas y registros requieren confirmación del proyecto.
Conclusión
Las fábricas controlan las dimensiones y tolerancias críticas de la suspensión mediante un sistema integrado: requisitos funcionales, referencias controladas, cadenas dimensionales, planos aprobados, métodos de inspección, calibres adecuados, controles de proceso, condiciones de montaje, registros, trazabilidad y reacciones documentadas. Una medición final por sí sola no garantiza que un amortiguador, un resorte o un conjunto de suspensión encajen y funcionen correctamente.
Para los compradores, la pregunta práctica de la auditoría es sencilla: ¿puede el proveedor demostrar cómo una característica crítica pasó del requisito del vehículo al plano, del plano al proceso y del proceso al registro de envío? Revise la gama de amortiguadores BEDO , identifique los datos de aplicación e interfaz disponibles y utilice el canal de contacto oficial para solicitar una revisión de dimensiones y tolerancias específicas del proyecto.