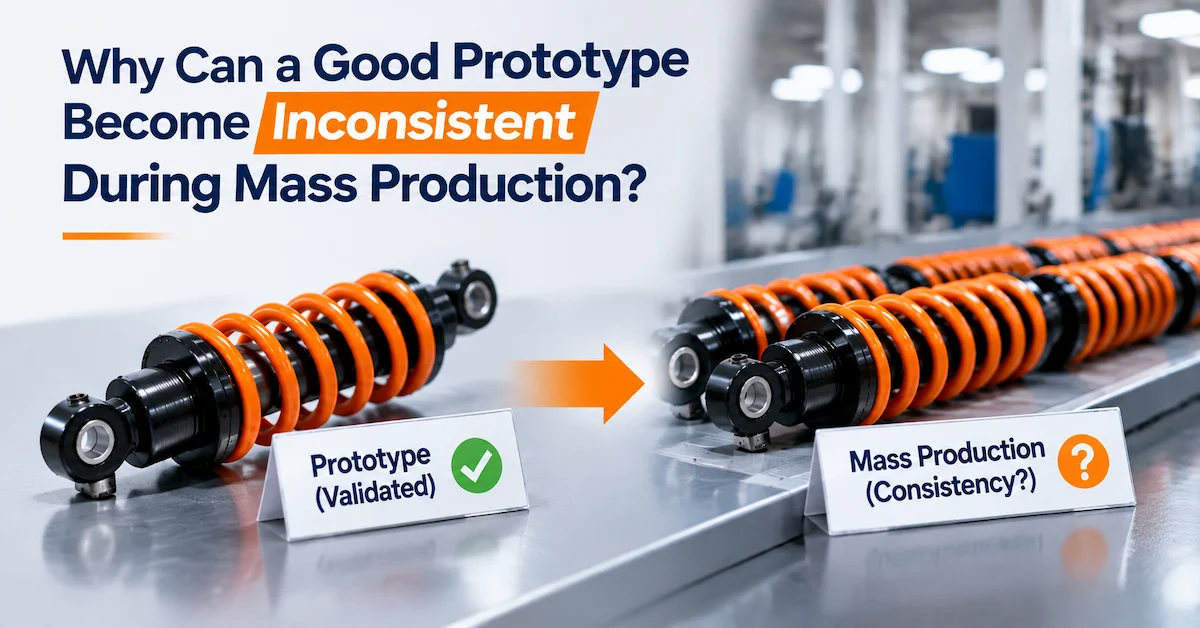
Respuesta directa: un buen prototipo puede volverse inconsistente durante la producción en masa, ya que el prototipo demuestra que una configuración funciona, mientras que la producción en masa debe demostrar que el mismo resultado se puede obtener repetidamente mediante un proceso definido, con materiales, dimensiones, condiciones de ensamblaje, métodos de inspección, proveedores y revisiones de ingeniería controlados. Los prototipos suelen incluir ajustes de expertos, componentes seleccionados manualmente, atención adicional y decisiones no documentadas. Si estos controles ocultos no se plasman en un plano, una lista de materiales, instrucciones de trabajo, un plan de control y un registro de liberación de producción, las primeras unidades de producción pueden no ser equivalentes al prototipo.
El problema no implica automáticamente mala ingeniería ni malas intenciones. Se trata de una deficiencia en la transferencia de producción. La respuesta correcta consiste en comparar el prototipo aprobado con la definición de producción y la evidencia del proceso, para luego identificar dónde se produjo la variación. El comprador debe preguntar qué se congeló, qué se midió, qué se validó a escala piloto y qué cambios requieren aprobación antes del envío.
Este artículo responde a una pregunta clave sobre la comparación de proveedores y la investigación comercial para ingenieros de fabricantes de equipos originales (OEM), marcas de repuestos, distribuidores, fabricantes de vehículos y equipos de compras: ¿por qué un amortiguador, un resorte o un componente de suspensión que tuvo un buen desempeño durante el desarrollo puede presentar diferencias en un lote de producción, y cómo se puede controlar el riesgo antes del lanzamiento? Se centra en la transferencia de producción en lugar de repetir una guía general sobre el desarrollo de prototipos.
Límites de evidencia: ninguna fábrica responsable debe afirmar que un prototipo garantiza la consistencia en la producción en masa. La consistencia se demuestra mediante una base técnica controlada, producción piloto, registros de inspección y funcionamiento, trazabilidad, control de cambios y una decisión de liberación consensuada. Los límites de aceptación exactos dependen de cada aplicación.
Un prototipo y un proceso de producción responden a preguntas diferentes.
Un prototipo plantea la pregunta: "¿Puede este diseño resolver el problema previsto en las condiciones probadas?". La producción en masa plantea la pregunta: "¿Puede fabricarse el diseño final dentro de los límites acordados, mediante el proceso habitual, en la cantidad prevista y a lo largo de la cadena de suministro?". Las preguntas se superponen, pero la evidencia es diferente.
| Evidencia de desarrollo | evidencia de transferencia de producción | Riesgo si falta la segunda evidencia |
|---|---|---|
| Una o varias unidades prototipo funcionan de forma aceptable. | Se definieron las características críticas, los controles del proceso, los resultados de la prueba piloto y los criterios de liberación. | Las unidades posteriores pueden diferir aunque la muestra original fuera buena. |
| El ingeniero o técnico ajusta un componente hasta que el resultado sea satisfactorio. | El ajuste se convierte en una configuración controlada y en una instrucción de trabajo repetible. | Los operadores pueden reproducir configuraciones diferentes o basarse en su criterio personal. |
| En la muestra se muestran resortes, sellos, bujes, varillas o piezas metálicas seleccionadas. | La identidad de la pieza, el proveedor, el lote, las especificaciones y los controles de entrada están congelados. | La sustitución o la variación entre lotes modifica el comportamiento. |
| El prototipo se mide con sumo cuidado. | Se definen el método de medición de la producción, el dispositivo, la frecuencia y la reacción. | Es posible que cada operador oscurezcan variaciones críticas o que estas se midan de forma diferente. |
| El dibujo de desarrollo o CAD se utiliza para el debate. | Los planos publicados, la lista de materiales, las etiquetas y el historial de revisiones están vinculados al pedido. | La producción puede basarse en una definición antigua o incompleta. |
| El rendimiento se confirma en un vehículo o en un banco de pruebas. | Las pruebas piloto y de producción utilizan la misma configuración y las mismas condiciones acordadas. | El comportamiento en el terreno no puede vincularse a una línea de base estable. |
La transición se considera exitosa cuando el prototipo aprobado deja de ser un objeto único. Sus decisiones importantes se convierten en características identificables del producto y controles de proceso que otro operador capacitado puede seguir y un auditor puede verificar.
El ajuste manual oculto es el primer riesgo de transferencia de producción.
El trabajo con prototipos suele ser interactivo. Un ingeniero puede comparar un muelle, modificar la precarga, ajustar la amortiguación, perfeccionar el ajuste, seleccionar un casquillo diferente, corregir un soporte o ajustar el conjunto según su tacto y los resultados de las pruebas. Esta flexibilidad es valiosa durante el desarrollo. Se convierte en un riesgo cuando la decisión final no se registra.
Por ejemplo, un prototipo puede funcionar porque un técnico seleccionó un resorte entre varias piezas visualmente similares, colocó un collarín en una posición no registrada, utilizó un aceite o ajuste interno específico, u orientó el conjunto de una manera que resultó obvia para el equipo de desarrollo. El equipo de producción recibe una fotografía y una muestra, pero no la configuración racional que la sustenta. El resultado es una familia de piezas que se ven similares pero responden de manera diferente.
Convierta el último ajuste exitoso en evidencia.
Antes de la producción piloto, registre la configuración final con el nivel de detalle necesario para su reproducción. Esto puede incluir la revisión de planos y listas de materiales, la identificación de los resortes, el estado de instalación, las interfaces de montaje, las posiciones de ajuste, el hardware, los lotes de componentes, la secuencia de ensamblaje, las condiciones de la prueba funcional y cualquier desviación aprobada. Los campos exactos dependen del producto. Si un campo afecta el resultado, no debe limitarse a la memoria del ingeniero.
Una pregunta útil es: si el ingeniero que creó el prototipo original no estuviera disponible mañana, ¿podría un equipo de producción cualificado construir la configuración aprobada a partir de la documentación publicada? Si la respuesta es no, el proyecto sigue en desarrollo, aunque la muestra parezca terminada.
Los planos y las listas de materiales no congelados permiten una desviación silenciosa del producto.
Las inconsistencias en la producción suelen comenzar antes de que la línea de producción se ponga en marcha. Un plano puede omitir una dimensión crítica, usar un valor de referencia como si fuera una tolerancia o mostrar un componente sin su revisión. La lista de materiales puede identificar una familia de resortes pero no la rigidez seleccionada, enumerar un buje sin especificar el material ni el tamaño, o no distinguir entre las piezas de prototipo y las de producción.
La producción en masa pone de manifiesto estas deficiencias, ya que los equipos de compras, almacén, montaje, inspección, embalaje y servicio necesitan la misma respuesta. Cuando la base técnica es incompleta, cada función crea una interpretación local. La fábrica puede seguir produciendo piezas a tiempo, pero estas ya no comparten una definición unívoca.
| Artículo descongelado | Cómo puede parecer la inconsistencia | Se requiere control antes del lanzamiento piloto. |
|---|---|---|
| Revisión del dibujo | En producción se utiliza una definición anterior de montaje, longitud, orificio, rosca o asiento. | Una de las revisiones publicadas estaba relacionada con las órdenes de trabajo, la inspección y las etiquetas. |
| Especificación del resorte | Las diferentes longitudes libres, tasas, tipos de alambre, formas de los extremos o lotes del proveedor modifican el comportamiento instalado. | Criterios controlados de identidad y aceptación del resorte. |
| Configuración de choque interno | Los detalles sobre amortiguación, aceite, gas, válvulas, juntas o ajustes varían según el modelo. | Definir la configuración de producción y la verificación funcional adecuadas para el proyecto. |
| Conjunto de herrajes y bujes | El ancho, la alineación, el par de apriete y la holgura de montaje cambian después del ensamblaje. | Se controlan los números de pieza, las dimensiones, la orientación y el estado de montaje. |
| Embalaje y etiquetas | El componente correcto se ha asignado a la aplicación o revisión incorrecta. | Etiquetas aprobadas, código de barras o identificación del lote y revisión del embalaje. |
| Estado de desviación | Una solución provisional se convierte en la configuración normal sin la aprobación del departamento de ingeniería. | Desviación con límite de tiempo, propietario, cantidad afectada y decisión de cierre. |
Los compradores pueden consultar la gama pública de muelles de suspensión de BEDO como referencia de categoría de producto, pero un programa de producción aún requiere una identificación específica del muelle y del conjunto para cada proyecto. La información del catálogo público no debe considerarse un sustituto de la lista de materiales aprobada.
Las dimensiones críticas pueden ser correctas en el prototipo y erróneas en la producción.
Se puede ajustar manualmente un prototipo hasta que las interfaces funcionen correctamente. Un lote de producción debe mantener esas interfaces sin depender de la misma persona. Si no se definen las dimensiones y tolerancias críticas, la fábrica puede utilizar una referencia diferente, un dispositivo de sujeción distinto o basarse en una comparación visual.
Las características comunes que dependen de la transferencia incluyen el ancho de montaje, la ubicación del orificio o perforación, la longitud comprimida y extendida, la carrera, la posición del asiento del resorte, el collar roscado, el manguito, el buje, la varilla, el tubo y las características relacionadas con la holgura. Un pequeño cambio en una cadena de dimensiones puede modificar la alineación instalada o el recorrido disponible. El comprador debe preguntar cómo se transfirió la característica desde el requisito del vehículo al plano, del plano al proceso y del proceso al registro de liberación.
El artículo sobre servicios de dibujo de amortiguadores es una referencia útil que explica la importancia de un dibujo, pero el tema de la transferencia de producción es más amplio. El dibujo también debe estar vinculado a la lista de materiales, las instrucciones de trabajo, el plan de inspección, los accesorios, las muestras aprobadas y los registros de cambios.
No solucione un problema de acumulación con una revisión cosmética.
Una pieza puede superar una comparación visual y aun así generar un problema de montaje. Los elementos de fijación pueden aumentar el ancho, un buje puede desplazar el eje central, un asiento de resorte puede alterar la precarga o un ángulo puede generar carga lateral. La autorización de producción debe incluir las interfaces funcionales que determinan si el componente se puede instalar y mover dentro del rango previsto, y no solo su apariencia.
Los materiales y los lotes de los proveedores pueden cambiar el éxito de un prototipo.
Los prototipos suelen utilizar un material conocido, un componente adquirido o un lote pequeño que recibe especial atención. La cadena de suministro de la producción en masa introduce variaciones habituales. Puede cambiar el proveedor de un muelle, sustituirse una junta, variar el grosor del recubrimiento o provenir de un nuevo lote. No se debe asumir que ninguno de estos cambios es inofensivo solo porque el nombre del componente sea el mismo.
El control de materiales y proveedores no exige que la fábrica paralice indefinidamente todas sus decisiones comerciales. Requiere que el cambio sea visible, que se evalúen los riesgos y que se verifique al nivel apropiado para la característica afectada. Un sustituto que modifique una interfaz de montaje puede requerir confirmación dimensional y de ajuste. Un cambio de sello puede requerir una revisión funcional o de durabilidad. Un cambio de resorte puede requerir una verificación de características bajo las condiciones de prueba aprobadas.
Solicita la identificación de la pieza, no solo el nombre del proveedor.
La información pertinente puede incluir el número de pieza del fabricante, el plano, la revisión, las especificaciones de material o rendimiento, el lote, el tratamiento superficial y la alternativa aprobada. El término «equivalente» no constituye una definición técnica completa. El comprador y el proveedor deben acordar qué significa equivalencia y quién la aprueba.
Separe la reducción de costos de la sustitución no controlada.
La reducción de costes puede ser un objetivo legítimo de producción, pero debe tratarse como un cambio de ingeniería. El equipo debe definir el motivo, las piezas afectadas, los riesgos, la validación, la gestión del inventario, la comunicación con el cliente y el número de serie o lote efectivo. Esto protege al comprador de recibir un producto diferente sin una decisión de lanzamiento clara.
Las condiciones de montaje pueden hacer que componentes idénticos se comporten de manera diferente.
La inconsistencia en la producción en masa no siempre se debe a las materias primas. Las variaciones en el ensamblaje pueden modificar la pieza terminada. El par de apriete, la orientación, el asentamiento, la limpieza, la lubricación, la instalación del sello, el acoplamiento de la rosca, la posición de ajuste, el purgado, el llenado, las condiciones de gas o presión, y el tiempo de curado o espera pueden ser factores importantes según el diseño.
Una instrucción de trabajo debe describir los pasos que afectan el resultado de manera que los operarios capacitados puedan repetirlos. Debe identificar el componente, la herramienta, la secuencia, la condición, el par de apriete o el ajuste correctos, según corresponda, y la reacción ante un fallo en el montaje. Una instrucción como «montar con cuidado» no controla un proceso crítico.
| Variable de ensamblaje | Posible efecto de producción | Control de transferencia |
|---|---|---|
| Orientación de las piezas | Modifica la dirección de montaje, el acceso para el ajuste, la relación del sello o el movimiento. | Estándar visual, dispositivo de fijación con llave, instrucciones de trabajo y verificación de la primera pieza. |
| Par de apriete y fijación | Modifica la compresión del buje, la acumulación de piezas, el acoplamiento de la rosca o la seguridad de la junta. | Definir la herramienta, la configuración, la secuencia, la verificación y el registro cuando sea necesario. |
| Asentamiento y precarga del muelle | Cambios en la altura de instalación, el soporte, la retención y la respuesta inicial. | Identidad controlada del resorte, posición del asiento, ajuste y condición de inspección. |
| Limpieza y lubricación | Puede afectar a la fricción, al comportamiento del sello, a la contaminación y a la vida útil. | Materiales especificados, estándar de trabajo y reacción ante la contaminación. |
| Configuración interna | Altera la amortiguación o la respuesta funcional incluso cuando las dimensiones externas coinciden. | Lista de materiales/proceso interno controlado y verificación funcional adecuada. |
| Posición de ajuste | Genera un comportamiento diferente entre las distintas unidades o entre el prototipo y el producto final. | Se han definido la configuración predeterminada, el marcado, la condición de prueba y la etiqueta, según corresponda. |
No se debe esperar que los operarios de producción deduzcan una configuración a partir del color, la fotografía o la textura del prototipo. Si un ajuste es esencial, necesita una definición inequívoca y una forma de verificarlo.
Las pruebas de prototipos pueden no representar la variación de la producción piloto o en masa.
El resultado de la validación de un prototipo solo es válido para la configuración y las condiciones probadas. No representa automáticamente todas las unidades fabricadas posteriormente. La discrepancia puede deberse a un resorte diferente, una longitud de montaje distinta, un ajuste diferente, un vehículo diferente, una ruta de prueba diferente, una temperatura diferente o una condición de medición no registrada.
Por lo tanto, la transferencia de producción debe utilizar una matriz de validación que identifique la muestra o lote, la revisión de configuración, la condición de prueba, el criterio de aceptación y el resultado. Las pruebas exactas son específicas de cada proyecto. Según la aplicación, el comprador puede requerir inspección dimensional, comprobaciones de ajuste y movimiento completo, pruebas en banco o funcionales, validación del vehículo, exposición ambiental, pruebas de resistencia u otras evidencias. El artículo no debe proponer un ciclo de prueba universal para todos los productos de suspensión.
Utilice una muestra dorada con cuidado
Una muestra aprobada y conservada puede ayudar a comparar la apariencia, el ensamblaje, la orientación y algunas características físicas. No debe reemplazar un plano ni una especificación de proceso. Una muestra puede envejecer, dañarse o ser interpretada de manera diferente por distintas personas. Su identidad, almacenamiento, revisión y propósito deben registrarse.
Hacer de la producción piloto una prueba real del proceso.
Un proyecto piloto debe utilizar materiales, equipos, operarios o personal capacitado habituales, realizar inspecciones normales y, cuando sea posible, emplear el embalaje previsto. Un proyecto piloto diseñado por el ingeniero de desarrollo con componentes seleccionados manualmente puede confirmar el diseño, pero no el sistema de producción. El objetivo es detectar problemas de transferencia antes del primer envío a gran escala.
Los métodos de inspección pueden ocultar inconsistencias.
Si el método no está controlado, distintos inspectores pueden llegar a conclusiones diferentes. Uno mide la resistencia en la extensión máxima, otro en el tope de la fijación. Uno compara un soporte con una muestra desgastada, otro utiliza un plano de referencia. Uno acepta un ajuste por posición visual, otro cuenta las vueltas. Los registros pueden parecer completos, aunque las condiciones subyacentes no sean comparables.
Un plan de control de producción debe especificar la característica, el valor nominal y el límite o base de aceptación, el dato, la condición, el instrumento o dispositivo, la frecuencia, el registro y la reacción. También debe identificar el vínculo con la revisión del producto y del plano. El objetivo no es generar papeleo por sí solo, sino que un resultado de aprobación tenga el mismo significado en todos los turnos y lotes.
Los compradores pueden utilizar el análisis sobre la seguridad y el control de fabricación de los amortiguadores como lectura complementaria, sin perder de vista la pregunta actual: ¿qué diferencias existen entre la muestra y el proceso de producción normal, y cómo se verifica esa diferencia?
Los cambios de ingeniería son una fuente importante de desviación posterior a la aprobación.
La producción rara vez deja de evolucionar. Las herramientas se desgastan, los proveedores cambian, los materiales escasean, los costos varían, el empaque se rediseña y los clientes solicitan nuevas aplicaciones. El riesgo surge cuando un cambio se trata como una mera sustitución administrativa en lugar de una decisión técnica.
| Tipo de cambio | Por qué puede afectar la consistencia | Pregunta de revisión mínima |
|---|---|---|
| Cambio de dibujo o tolerancia | Cambios en el ajuste, la acumulación, la holgura, la resistencia o la aceptación de la inspección. | ¿Qué unidades y clientes se ven afectados y qué validación se necesita? |
| Fuente o especificación de Spring | Modifica el soporte, la altura de la suspensión, la precarga, la velocidad o el comportamiento ante la fatiga. | ¿El reemplazo es equivalente bajo las condiciones de la aplicación? |
| Cambio de sello, buje, varilla, tubo o revestimiento | Modifica la fricción, el riesgo de fugas, el desgaste, el ajuste o la relación con la superficie. | ¿Qué evidencias funcionales y dimensionales respaldan la aprobación? |
| Cambio en el proceso de ensamblaje | Modifica el par, la orientación, el estado interno, la limpieza o la configuración. | ¿Se volvió a calificar el proceso y se actualizaron las instrucciones de trabajo? |
| Cambio en el método de inspección | Cambia lo que se detecta o lo que significa un resultado positivo. | ¿Es equivalente el nuevo método? ¿Se verificó el sistema de medición? |
| Cambio de envase o etiqueta | Puede provocar una aplicación incorrecta, confusiones, daños durante el envío o pérdida de trazabilidad. | ¿Las etiquetas, las cajas, la información de servicio y los registros de lotes siguen estando sincronizados? |
Un registro de cambios debe identificar el motivo, los documentos afectados, el riesgo, la validación, la aprobación, la fecha o lote de vigencia, la disposición del inventario y la notificación al cliente cuando sea necesario. El comprador debe acordar qué cambios requieren aprobación previa por escrito. La cláusula «No se permiten cambios sin previo aviso» solo es útil cuando el alcance y el método de notificación están claros.
Construya una puerta de transferencia de producción antes del primer pedido grande.
Un punto de transferencia práctico verifica si el proyecto ha pasado de ser una "muestra exitosa" a un "elemento de producción controlada". Debe ser una decisión basada en evidencias, no solo una fecha de reunión.
| Puerta de transferencia | Evidencia para revisar | Decisión |
|---|---|---|
| Congelación de la configuración | Dibujo aprobado, lista de materiales, identificación de la muestra, resorte, hardware, configuración, desviaciones abiertas. | ¿La definición del producto es lo suficientemente completa como para poder cotizar y fabricar el producto? |
| Preparación del proceso | Instrucciones de trabajo, dispositivos, herramientas, operarios, proveedores, controles de entrada, plan de montaje e inspección. | ¿Puede reproducirse la configuración en la producción normal? |
| Construcción piloto | Unidades de proceso normales, registros dimensionales, controles funcionales, trazabilidad y registro de no conformidades. | ¿Se mantuvo la variación en la producción dentro de los límites acordados? |
| Confirmación de validación | Ajuste, movimiento, rendimiento u otra evidencia específica del proyecto vinculada a la revisión piloto. | ¿La configuración de producción sigue cumpliendo con los objetivos de la aplicación? |
| Revisión del lanzamiento | Se resolvieron los problemas críticos relacionados con el embalaje, las etiquetas, los registros de servicio, las normas de cambio y la aprobación del comprador. | ¿Está autorizado el primer pedido de producción en serie? |
| Seguimiento continuo | Registros de lotes, quejas, devoluciones, tendencias de procesos, cambios de proveedores y acciones correctivas. | ¿Es posible detectar y corregir la deriva después del lanzamiento? |
No todos los programas requieren la misma cantidad de documentación ni de fases de prueba. Un componente de repuesto para una aplicación conocida puede requerir un proceso más sencillo que una nueva plataforma OEM. El principio es el mismo: la decisión de lanzamiento debe ajustarse al riesgo y estar vinculada a una configuración estable.
Qué deben solicitar los compradores al pasar del prototipo a la producción.
Los compradores pueden evitar malentendidos solicitando pruebas de transferencia de producción en la solicitud de cotización o en el plan de desarrollo. La solicitud debe especificar claramente qué es obligatorio, qué es una propuesta y qué se confirmará tras la revisión de la muestra.
- Identidad del prototipo aprobado, revisión, cantidad de muestras, fotografías, dibujo, CAD, lista de materiales y lista de problemas pendientes.
- Dimensiones críticas, tolerancias, interfaces, características de los resortes, ajustes y condiciones de aceptación funcional.
- Diagrama de flujo del proceso de producción, instrucciones de trabajo de ensamblaje, dispositivos de fijación, herramientas y estado de la capacitación del operador, según corresponda.
- Controles de entrada para resortes, sellos, bujes, varillas, tubos, herrajes, recubrimientos y otros componentes críticos.
- Cantidad piloto, requerimiento de material normal, frecuencia de inspección, trazabilidad y disposición planificada de unidades no conformes.
- Matriz de validación que vincula los resultados de las pruebas con la revisión de producción y la muestra o lote exactos.
- Embalaje, etiquetas, repuestos, procedimiento de garantía e identificación de los lotes enviados.
- Proceso de modificación de ingeniería y lista de cambios que requieren la aprobación del comprador.
- Los supuestos comerciales, como la cantidad prevista, el pedido mínimo, el plazo de entrega, la previsión y el calendario de lanzamiento, están sujetos a la confirmación del proyecto.
Envíe al proveedor información suficiente para distinguir el prototipo aprobado de un producto de referencia general. Incluya el vehículo o máquina, el modelo y la posición, la carga útil y las condiciones de uso, los datos de montaje, la revisión de la muestra o el plano, el objetivo de rendimiento, el mercado objetivo, la cantidad de producción prevista y la documentación requerida. Puede utilizar la página de contacto de BEDO para iniciar una conversación sobre la transferencia de producción específica del proyecto.
Preguntas frecuentes sobre la consistencia en la producción en masa de prototipos
¿Un prototipo exitoso significa que el diseño está listo para la producción en masa?
No. Significa que la configuración probada demostró ser prometedora o cumplió con el objetivo de desarrollo acordado bajo condiciones definidas. La preparación para la producción requiere una definición definitiva, materiales y procesos controlados, evidencia piloto, inspección, trazabilidad y una decisión de liberación autorizada.
¿Por qué los prototipos suelen tener un mejor rendimiento que las muestras de producción?
Los prototipos pueden ser ensamblados por expertos, seleccionados manualmente, sometidos a ajustes adicionales, inspeccionados minuciosamente o reelaborados no documentados. Estas acciones pueden hacer que la muestra funcione sin que se convierta en un método de producción repetible.
¿Puede una muestra de referencia garantizar la uniformidad de la producción?
No. Puede ayudar a comparar la identidad física y la apariencia, pero no reemplaza un plano, una lista de materiales, un plan de control, una aceptación funcional ni la evidencia del proceso. La muestra en sí debe estar identificada y protegida.
¿Cuál es el documento más importante para la transferencia de producción?
No existe un único documento que reemplace el sistema. El plano y la lista de materiales (BOM) publicados definen el producto, mientras que el plan de control, las instrucciones de trabajo, los registros piloto, la evidencia de validación y el proceso de cambios muestran cómo se fabricará y mantendrá.
¿Cómo afectan los cambios de primavera a la consistencia del prototipo?
El cambio de un muelle puede alterar la longitud libre, la altura de instalación, la precarga, la rigidez, el soporte y la altura de conducción. El muelle de repuesto debe identificarse y evaluarse según las condiciones de aplicación aprobadas, en lugar de aceptarse simplemente porque parezca similar.
¿Por qué las dimensiones pueden variar mientras que el rendimiento del vehículo cambia?
Las dimensiones son solo una parte del resultado. La configuración interna del amortiguador, el comportamiento del resorte, la fricción, el ajuste de montaje, el material, la temperatura, las condiciones de prueba y el estado del vehículo también pueden afectar el rendimiento. La validación debe abarcar las características relevantes para la aplicación.
¿Debería someterse cada unidad de producción a una prueba completa del vehículo?
Por lo general, el plan de pruebas se basa en el riesgo y puede combinar inspección unitaria, comprobaciones funcionales, muestreo por lotes, validación piloto y pruebas de vehículos. El nivel requerido depende del producto, el mercado, el volumen, el riesgo y el acuerdo con el comprador.
¿Qué debería ocurrir cuando un proveedor cambia un componente?
El cambio debe identificarse, evaluarse en cuanto a riesgos, aprobarse, validarse según corresponda y vincularse a una revisión o lote vigente. El comprador debe definir qué cambios requieren notificación o aprobación previa.
¿Cómo puede un comprador distinguir el control de producción del lenguaje de marketing?
Solicite la revisión controlada, la lista de características críticas, el proceso y el método de inspección, los registros piloto, la trazabilidad, los controles de cambios y una decisión de liberación clara. La evidencia específica es más útil que las afirmaciones generales como "calidad estable" o "pruebas rigurosas".
¿Qué debo enviar a BEDO para una revisión de prototipo a producción?
Envíe la muestra aprobada o vigente, los planos y revisiones, la aplicación del vehículo, las condiciones de carga y uso, la cantidad prevista, las interfaces críticas, los problemas conocidos, los resultados de las pruebas del prototipo, las necesidades de embalaje y el cronograma de producción. Los elementos desconocidos deben marcarse para revisión técnica.
Conclusión
Un buen prototipo puede volverse inconsistente durante la producción en masa cuando el éxito depende de decisiones ocultas en lugar de una definición de producción controlada. Los principales riesgos son el ajuste manual, los planos y listas de materiales incompletos, las dimensiones críticas no definidas, la variación de materiales o proveedores, las diferencias de ensamblaje, la inspección inconsistente, la validación piloto incompleta y los cambios de ingeniería no controlados.
La solución práctica consiste en una transferencia de producción disciplinada: congelar la configuración, plasmarla en planos y controles de proceso, utilizar insumos de producción habituales en una prueba piloto, vincular la inspección y la validación a la misma revisión, registrar las desviaciones y exigir aprobación para los cambios que puedan afectar el ajuste o el rendimiento. Revise la gama de amortiguadores BEDO , prepare el prototipo y la información del vehículo, y utilice el canal de contacto oficial para solicitar una revisión técnica antes del primer lanzamiento de producción en masa.