Direkte Antwort: Ein kompetenter Fahrwerkshersteller kontrolliert kritische Maße und Toleranzen, indem er funktionale Anforderungen mit einer freigegebenen Zeichnung, kontrollierten Bezugspunkten, einer Maßkette, einem Prüfverfahren, einem geeigneten Messgerät, einer definierten Stichproben- oder 100%-Prüfung und einer dokumentierten Reaktion bei Abweichungen von den Spezifikationen verknüpft. Die Kontrolle endet nicht mit der abschließenden Messung am Messschieber. Sie beginnt, sobald der Hersteller identifiziert hat, welche Maße Passung, Federweg, Lastpfad, Federeinbau, Spiel, Abdichtung, Dämpfungskonfiguration und Montage beeinflussen.
Bei Stoßdämpfern und Fahrwerksfedern ist der wichtigste Nachweis die Übereinstimmung zwischen der genehmigten Konstruktion und der Produktionsdokumentation. Der Käufer muss nachvollziehen können, welche Revision gefertigt wurde, welche Eigenschaften unter welchen Bedingungen, mit welchem Messgerät und von wem geprüft wurden und was geschah, wenn ein Bauteil die Anforderungen nicht erfüllte. Genaue Werte und Toleranzen sind anwendungsspezifisch und müssen anhand der Zeichnung, des Musters, der Fahrzeugdaten oder der genehmigten Entwicklungsdokumentation des Käufers bestätigt werden.
Dieser Artikel beantwortet eine zentrale Frage für OEM-Ingenieure, Einkaufsteams, Aftermarket-Marken, Distributoren und Fahrzeughersteller im Bereich Lieferantenvergleich und Marktanalyse: Wie stellt ein Hersteller anhand einer Fahrwerkszeichnung reproduzierbare Maße her, und wie kann ein Käufer diese Fähigkeit überprüfen? Der Fokus liegt dabei auf Stoßdämpfern, Fahrwerksfedern, ATVs, UTVs, Motorrädern, Elektromotorrädern, Golfwagen, Offroad-Fahrzeugen und Spezialanwendungen, bei denen bereits geringfügige Schnittstellenfehler Probleme bei der Installation, der Bodenfreiheit, der Fahrzeughöhe, der Haltbarkeit oder der Wartung verursachen können.
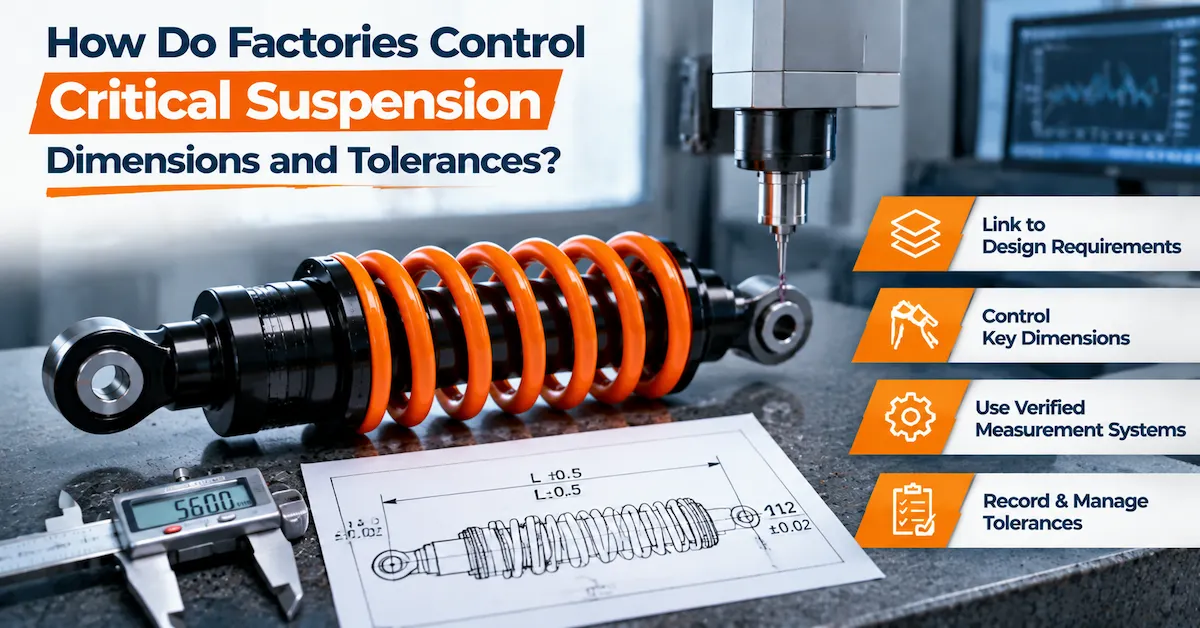
Beweisgrenze: Es gibt keine universelle „Fahrwerkstoleranz“, die für jedes Fahrzeug gilt. Eine Befestigungsbohrung, Buchsenbreite, Kompressionslänge, Auszugslänge, Federteller, Stange, Rohr oder ein Gewinde können in einer Anwendung entscheidend und in einer anderen zweitrangig sein. Hersteller und Käufer müssen die funktionalen Anforderungen, Nennmaße, Toleranzen, Messbedingungen und das Abnahmeverfahren für die tatsächliche Konfiguration vereinbaren.
Beginnen Sie mit der Funktion, nicht mit einer Liste von Zahlen.
Ein Werk kann nicht allein anhand der größten oder kleinsten Zahlen in einer Zeichnung entscheiden, welche Maße die engste Kontrolle erfordern. Zunächst muss es die Funktion des Bauteils verstehen. Die erforderliche Kontrolle für eine Stoßdämpferhalterung unterscheidet sich von der für eine Zierhalterung. Ebenso unterscheidet sich die erforderliche Kontrolle für einen Federteller von der für eine nicht berührungsempfindliche Fläche. Eine Toleranz ist nur im Zusammenhang mit Funktion, Montage, Messunsicherheit und den Folgen von Abweichungen aussagekräftig.
Bei einer Federungsbaugruppe können Funktionsfragen beispielsweise sein, ob das Bauteil in die definierte Fahrzeugschnittstelle passt, den vorgesehenen Federweg ohne Anschlag oder Durchschlag erreicht, Reifen und benachbarte Bauteile während der Bewegung nicht berührt, die vorgesehene Federvorspannung aufnimmt, Dichtungen und Buchsen im korrekten Verhältnis hält, den spezifizierten Einstellbereich beibehält und mit den zugelassenen Befestigungsmaterialien montiert werden kann. Diese Fragen definieren die kritischen Merkmale, die einen klaren Kontrollplan erfordern.
| Charakteristische Gruppe | Warum Variation wichtig sein kann | Typische Kontrollfrage |
|---|---|---|
| Montageschnittstelle | Falsche Breite, Bohrung, Gewinde, Hülse oder falscher Winkel können die Montage verhindern oder zu Seitenbelastungen führen. | Ist die Schnittstelle anhand kontrollierter Bezugspunkte definiert und mit einer wiederholbaren Methode überprüft? |
| Ausgedehnte und zusammengedrückte Länge | Verändert den nutzbaren Federweg, die Fahrzeughöhe, die Bodenfreiheit bei maximalem Einfedern und das Verhalten bei maximalem Ausfedern. | Werden die Längen unter festgelegten Bedingungen gemessen und an die genehmigte Konfiguration gebunden? |
| Beziehung zwischen Schlaganfall und Reisen | Kann die Bewegungsfreiheit des Fahrzeugs einschränken oder einen mechanischen Kontakt verursachen. | Ist die Messmethode klar und sind die Endbedingungen definiert? |
| Federsitz- und Vorspannungsfunktionen | Beeinflusst die Einbauhöhe, die Federkraft, die Vorspannung und die Lastunterstützung. | Werden Sitzposition, Gewinde, Kragenposition und Federidentität kontrolliert? |
| Merkmale von Stange, Rohr, Dichtung und Buchse | Kann Reibung, Abdichtung, Ausrichtung, Verschleiß und Betriebsverhalten beeinflussen. | Sind Anforderungen an Größe, Oberflächenbeschaffenheit, Rundlaufgenauigkeit, Oberflächenzustand und Passung spezifiziert? |
| Gewinde- und Befestigungsmerkmale | Falsche Steigung, Eingriffswinkel oder Drehmomentverhältnisse können die Sicherheit der Montage beeinträchtigen. | Werden Gewindelehren, Drehmomentvorgaben und Hardware-Revisionen kontrolliert? |
| Federeigenschaften | Freie Länge, Einbauhöhe, Rate und Endzustand beeinflussen die Unterstützung und die Fahrzeughöhe. | Wurde die Feder identifiziert und unter vereinbarten Bedingungen geprüft? |
| Verpackungs- und Etikettenidentität | Auch ein korrektes Bauteil in der falschen Verpackung kann einen Feldausfall verursachen. | Lässt sich der versendete Artikel der richtigen Revision und Anwendung zuordnen? |
Ein Käufer sollte vorsichtig sein, wenn ein Lieferant „hohe Präzision“ verspricht, ohne Funktion, Nennwert, Toleranz, Messbedingungen und Aufzeichnungspflichten anzugeben. Präzisionsangaben ersetzen keine Zeichnung und keinen Kontrollplan.
Erstellen Sie eine kontrollierte Zeichnungs- und Bemaßungskette
Die kritischen Fahrwerksabmessungen sollten auf einer einheitlichen, kontrollierten technischen Grundlage basieren. Diese Grundlage kann eine Zeichnung des Käufers, eine freigegebene Zeichnung des Lieferanten, ein während der Entwicklung gemessenes Muster oder eine gemeinsam freigegebene Zeichnung sein. Die Quelle ist weniger wichtig als die Kontrolle: Das Produktionsteam muss wissen, welche Revision aktuell ist, welche Änderungen vorgenommen wurden und welche Messungen für die Freigabe erforderlich sind.
Definieren Sie Bezugspunkte, die die Installation widerspiegeln
Bezugspunkte sollten die Positionierung, Montage oder Prüfung des Bauteils widerspiegeln. Beispielsweise kann ein Montagemittelpunkt, eine Fläche, eine Bohrungsachse oder ein Federsitzbezug sinnvoller sein als eine beliebige Außenkante. Positioniert die Prüfvorrichtung ein Bauteil anders als im Fahrzeug, kann das Messergebnis zwar akzeptabel erscheinen, die tatsächliche Einbaulage jedoch fehlerhaft sein.
Die Auswahl von Bezugspunkten ist mehr als nur eine Konstruktionsaufgabe. Käufer und Hersteller sollten prüfen, ob sich die Bezugspunkte reproduzierbar herstellen, ohne das Bauteil zu beschädigen, positionieren und mit praktikablen Messgeräten vermessen lassen. Ein Bezugspunkt, der nur in der CAD-Zeichnung existiert, aber in der Fertigung nicht reproduzierbar ist, bietet keine ausreichende Grundlage für die Produktionskontrolle.
Kontrollieren Sie die Dimensionskette
Die Passgenauigkeit der Aufhängung hängt oft von einer ganzen Reihe von Maßen ab, nicht nur von einem einzelnen Wert. Halterungsbreite, Position der Buchse oder Hülse, Lochabstand, Dicke der Halterung, Länge des Stoßdämpfergehäuses, Position des Federtellers und die Anordnung der Befestigungsteile können das Endergebnis beeinflussen. Selbst wenn jedes einzelne Maß innerhalb seiner Toleranz liegt, die Gesamtanordnung jedoch den verfügbaren Freiraum überschreitet, kann es zu Problemen kommen.
Die Designprüfung sollte ermitteln, welche Bauteilstapelungen den ungünstigsten Fall darstellen, welche statistisch relevant sind und welche einer direkten Funktionsprüfung bedürfen. Ein Werk sollte Toleranzen nicht stillschweigend ändern, um eine schwierige Messung zu bestehen. Jede Änderung der Nennwerte oder Toleranzen muss anhand der Fahrzeugschnittstelle und der genehmigten Revision geprüft werden.
Trennen Sie kritische, wichtige und Referenzdimensionen.
Nicht jede Abmessung erfordert die gleiche Prüfhäufigkeit. Kritische Merkmale beeinflussen in der Regel Sicherheit, Passung, Bewegung, Dichtheit, strukturelle Belastung oder wesentliche Leistungskennzahlen. Wichtige Merkmale können Montage oder Betrieb beeinflussen, bieten aber einen größeren Spielraum. Referenzmaße dienen der Verdeutlichung der Konstruktionsabsicht, dürfen aber nicht als Akzeptanzgrenzen verwendet werden. Die Klassifizierung sollte so eindeutig sein, dass Produktions- und Prüfpersonal einheitlich handeln können.
| Zeichnungsstatus | Bedeutung für die Produktion | Käuferbewertungspunkt |
|---|---|---|
| Kritisches Merkmal | Es müssen ein definierter Grenzwert, eine Methode, eine Aufzeichnung und ein Reaktionsplan vorhanden sein. | Bezieht sich die Eigenschaft auf die tatsächliche Funktion des Fahrzeugs oder einer Komponente? |
| Hauptmerkmal | Erfordert eine dem Risiko angemessene Prozess- oder Inspektionskontrolle. | Ist der Stichprobenumfang ausreichend, um die erwartete Folge zu erzielen? |
| Referenzdimension | Dient der Informationsvermittlung, ist aber möglicherweise keine Voraussetzung für die Zulassung. | Könnte ein Lieferant einen Referenzwert mit einer Toleranz verwechseln? |
| Vom Lieferanten vorgeschlagener Wert | Muss genehmigt werden, bevor es zur Produktionsanforderung wird. | Ist es klar von den bestätigten Anforderungen des Käufers getrennt? |
| Offener oder geschätzter Wert | Kann ohne Entscheidung nicht für die endgültige Freigabe verwendet werden. | Wem gehören die Rechte und wann werden sie eingefroren? |
Käufer, die mit einem alten Muster oder einem nachgebauten Bauteil arbeiten, können die Messanleitung für Stoßdämpfer als Erinnerungshilfe für die zu erfassenden Daten nutzen. Die Messung eines einzelnen Musters liefert jedoch nicht automatisch eine gültige Produktionstoleranz. Verschleiß, Belastungszustand, Temperatur, Beschichtung, Einbauposition und Vorgeschichte des Musters müssen ebenfalls berücksichtigt werden.
Übersetzen Sie die Zeichnung in einen Fabriksteuerungsplan
Ein Kontrollplan verknüpft jede wichtige Anforderung mit dem Prozessschritt, der Abweichungen verhindern oder aufdecken kann. Er sollte die Merkmale, Spezifikationen, Methoden, Geräte, Häufigkeit, Aufzeichnungen, Verantwortlichkeiten und Reaktionen festlegen. Außerdem sollte er angeben, ob es sich um eine präventive, detektive oder funktionale Kontrollmaßnahme handelt.
| Steuerungsplanfeld | Was es beantworten sollte | Schwache Formulierungen sollten vermieden werden. |
|---|---|---|
| Merkmal | Welches genaue Merkmal oder Ergebnis wird gesteuert? | „Gesamtqualität“ oder „Erscheinungsbild prüfen“. |
| Spezifikation | Welcher Nennwert, Grenzwert, welche Bedingung oder welche genehmigte Referenz gilt? | „Im Toleranzbereich“ ohne Wertangabe oder Revisionsnummer. |
| Verfahren | Wie wird das Feature lokalisiert, geladen, gemessen oder auf seine Funktionalität geprüft? | „Bei Bedarf messen.“ |
| Ausrüstung | Welches Messgerät, welche Vorrichtung, welches Prüfgerät oder welcher visuelle Standard wird verwendet? | „Verwenden Sie ein geeignetes Werkzeug“ ohne Angabe von Gründen. |
| Frequenz | Welche Einheiten, Lose, Anfänge, Änderungen oder Zustände werden geprüft? | „Zufällige Kontrolle“ ohne Plan. |
| Aufzeichnen | Wo wird das Ergebnis gespeichert und mit dem Batch verknüpft? | Unbekannte handschriftliche Notizen. |
| Reaktion | Was passiert, wenn das Ergebnis außerhalb des zulässigen Bereichs liegt oder unsicher ist? | „Maschine einstellen“ ohne Eindämmung oder erneute Inspektion. |
Der Kontrollplan sollte das Bauteil durch den gesamten Produktionsprozess begleiten. Eine Endkontrolle kann zwar eine falsche Montagebreite aufdecken, aber nicht verhindern, dass derselbe Fehler in jeder Einheit auftritt. Prozesskontrolle, Vorrichtungsdesign, Erststückprüfung, Inprozesskontrollen und Änderungsprüfung reduzieren das Risiko, dass eine Abweichung in die Endfreigabe gelangt.
Kontrolle der eingehenden Materialien und der zugekauften Komponenten
Maßabweichungen können bereits durch zugekaufte Komponenten vor Beginn der Fahrwerksmontage entstehen. Federn, Buchsen, Hülsen, Dichtungen, Stangen, Rohre, Befestigungselemente, Beschichtungen und andere Teile können aus verschiedenen Quellen oder Chargen stammen. Der Kontrollgrad sollte widerspiegeln, wie sich jedes Bauteil auf das Endprodukt auswirkt. Ein Lieferantenzertifikat kann zwar die Dokumentation unterstützen, ersetzt aber nicht die Wareneingangsprüfung, wenn die Eigenschaft kritisch ist oder der Lieferant in der Vergangenheit Abweichungen aufwies.
Die Wareneingangskontrolle beginnt mit der Identifizierung. Das Werk muss die freigegebene Teilenummer, Revision, den Lieferanten, die Charge, die Menge und den Wareneingangsstatus eindeutig bestimmen können. Gemischte Lagerplätze und nicht gekennzeichnete Komponenten erschweren die Zuordnung der verwendeten Einheiten im Problemfall. Ein kontrollierter Quarantänebereich oder ein Statusverfahren ist hilfreich, wenn eine Komponente auf die Prüfung oder Freigabe wartet.
Federn benötigen mehr als nur eine optische Übereinstimmung.
Zwei Federn können ähnlich aussehen, sich aber in ihrer freien Länge, Drahtstärke, Endkonfiguration, ihrem Material, ihrer Federrate oder ihrem Verhalten im eingebauten Zustand unterscheiden. Der Käufer sollte sich vergewissern, welche Federeigenschaften für die Anwendung entscheidend sind und wie diese geprüft werden. Die genauen Prüflasten, Durchbiegungen, Temperaturen, Sitzbedingungen und Akzeptanzgrenzen sind projektspezifisch und sollten nicht anhand eines Katalogbildes abgeleitet werden.
Gekaufte Schnittstellen müssen auf Identität und Passgenauigkeit geprüft werden.
Buchsen und Hülsen können die Montagebreite, die Ausrichtung und den Schraubensitz beeinflussen. Dichtungen und Stangen können das Leckagerisiko und die Reibung verändern. Befestigungselemente können die Anordnung oder den Gewindeeingriff verändern. Der Wareneingangsplan sollte festlegen, welche Merkmale direkt geprüft und welche durch einen zugelassenen Lieferantenprozess, ein Zertifikat oder ein regelmäßiges Audit kontrolliert werden. Die richtige Vorgehensweise hängt vom Risiko und den vorliegenden Nachweisen ab, nicht von einem einheitlichen Prüfprozentsatz.
Prozesskontrollen vor der Endprüfung anwenden
Prozesskontrollen dienen im Werk dazu, Abweichungen während der Teilefertigung zu vermeiden. Bei Fahrwerkskomponenten können sinnvolle Kontrollmaßnahmen die Erststückprüfung, die Überprüfung der Vorrichtung, die Freigabe der Einrichtung, die Werkzeug- oder Formenidentifizierung, die prozessbegleitende Maßkontrolle, die Drehmomentkontrolle, die Sauberkeitskontrolle, die Überprüfung der Montageausrichtung und die Umrüstungsprüfung umfassen. Die genaue Liste hängt vom Produkt und Prozess ab.
Erstteil- und Aufbaufreigabe
Bei Produktionsbeginn, Vorrichtungswechsel, Werkzeugtausch, Lieferantenwechsel oder Inkrafttreten einer Zeichnungsrevision sollte das erste Teil vor Fortsetzung des Prozesses anhand der relevanten Anforderungen geprüft werden. Dies ist besonders hilfreich bei Montageelementen, Federsitzen, Gewindekomponenten und Montagelängen, die durch die Einrichtung beeinflusst werden können.
Vorrichtungs- und Messgerätesteuerung
Eine Vorrichtung ist Bestandteil des Messsystems. Ist ein Positionierstift verschlissen, verändert eine Klemme die Position des Werkstücks oder ist die Vorrichtung nicht auf die Zeichnungsbezugsebene ausgerichtet, kann das Messergebnis wiederholt fehlerhaft sein. Die Identifizierung, der Zustand, die Überprüfung, die Kalibrierung (falls erforderlich) und die Lagerung der Messgeräte müssen kontrolliert werden. Ein Unternehmen sollte wissen, ob es sich um eine direkte, vergleichende, visuelle oder funktionale Messung handelt.
Montagebedingungen sind wichtig
Manche Maße lassen sich ohne Kenntnis des Montagezustands nicht interpretieren. Eine Buchse benötigt möglicherweise eine definierte Hülse und ein definiertes Drehmoment. Ein Stoßdämpfer benötigt unter Umständen einen festgelegten Auszugszustand. Eine Feder benötigt möglicherweise eine definierte Sitzposition. Ein Gewindering benötigt unter Umständen eine zugelassene Vorspannung oder einen festgelegten Verriegelungszustand. Messen verschiedene Bediener unterschiedliche Zustände, sind die Messwerte selbst bei identischen Messgeräten nicht vergleichbar.
Für einen detaillierteren Produktüberblick können Käufer das Sortiment an Federn einsehen und besprechen, welche Federn und Abmessungen für ihre Anwendung relevant sind. Die öffentliche Produktseite dient als Ausgangspunkt, ersetzt aber keine kontrollierte Projektzeichnung.
Stoßdämpferprüfung wiederholbar machen
Die Prüfung von Stoßdämpfern kombiniert häufig Maß-, Sicht-, Montage- und Funktionsprüfungen. Ein an einem Bauteil gemessenes Maß lässt keine Rückschlüsse auf das Ergebnis der Montage zu, und ein Funktionstest kann selbst dann erfolgreich sein, wenn ein Maß an einer Schnittstelle fehlerhaft ist. Der Prüfplan sollte daher die einzelnen Merkmale trennen und die jeweiligen Prüfkriterien definieren.
| Inspektionsschicht | Beispiele für Fragen | Warum die Schicht wichtig ist |
|---|---|---|
| Identität und Erscheinungsbild | Handelt es sich um die korrekte Revisionsversion des Teils? Sind sichtbare Beschädigungen, Mängel in der Oberflächenbeschaffenheit, Verunreinigungen oder Kennzeichnungsprobleme vorhanden? | Verhindert, dass das falsche oder sichtbar beschädigte Teil in den nächsten Schritt gelangt. |
| Bauteilabmessungen | Entsprechen Halterungen, Bohrungen, Gewinde, Gehäusemerkmale, Stangenmerkmale und Sitze der Zeichnung? | Schützt Passung, Montage und Komponentenschnittstellen. |
| Abmessungen der Montage | Entsprechen die zusammengebauten Längen, Breiten, Ausrichtungen und Einstellpositionen der definierten Bedingung? | Steuert das Stapel- und Installationsverhalten. |
| Dichtigkeits- und Dichtungsprüfungen | Wurden die festgelegten Sicht-, Druck- oder Funktionsprüfungen durchgeführt? | Unterstützt die Eindämmung eines potenziellen Serviceausfalls; die genaue Methode ist projektspezifisch. |
| Funktionales Verhalten | Zeigt der vereinbarte Test unter den festgelegten Bedingungen das erwartete Ergebnis? | Verbindet die Dimensionssteuerung mit der beabsichtigten Bauteilfunktion. |
| Veröffentlichungsdatensatz | Kann die Einheit mit Losnummer, Revision, Prüfer, Datum und Verfügung verknüpft werden? | Ermöglicht spätere Ermittlungen. |
Funktionstests sollten nicht mit vagen Aussagen wie „Qualitätsprüfung“ beschrieben werden. Ein aussagekräftiges Protokoll enthält die Testkonfiguration, die Testbedingungen, die Abnahmekriterien, das Ergebnis, die Geräte- oder Maschinenidentität und die zugehörige Revision. Wird nicht für jede Einheit ein Test durchgeführt, sollten die Stichproben- und Freigabelogik risikobasiert und vertraglich festgelegt werden.
Kontrollmessunsicherheit und Inspektionsfehler
Jede Messung ist mit einer Unsicherheit behaftet. Diese Unsicherheit kann bei einer großen Toleranz gering sein, bei einer engen Toleranz jedoch erheblich. Ein Unternehmen sollte ein Messverfahren wählen, dessen Leistungsfähigkeit den Spezifikationen entspricht, und vermeiden, ein Grenzergebnis als sicher darzustellen, wenn das Verfahren es nicht zuverlässig auflösen kann.
Häufige Fehlerquellen bei der Inspektion sind falsche Bezugspunkte, Bauteiltemperatur, Verschmutzungen oder Grate, flexible Bauteile, Spannkraft, Bedienungstechnik, verschlissene Messpunkte, Geräteauflösung, Verschleiß der Vorrichtung und ungenaue Nullstellung. Ein Messgerät kann kalibriert sein und dennoch falsch verwendet werden. Kalibrierungsnachweise und die konsequente Anwendung der Messmethode ergänzen sich daher.
Wann ein einfaches Messgerät ausreicht
Einfache Messschieber, Mikrometer, Gewindelehren, Höhenmessgeräte, Stifte oder spezielle Vorrichtungen können geeignet sein, wenn Merkmal, Toleranz, Zugänglichkeit und Wiederholgenauigkeit dies rechtfertigen. Der Hersteller sollte die Methode festlegen und sicherstellen, dass das Werkzeug für das jeweilige Merkmal geeignet ist.
Wann ist eine funktionale oder speziell dafür vorgesehene Leuchte besser?
Eine speziell dafür vorgesehene Vorrichtung kann die tatsächliche Montage des Bauteils besser abbilden oder Bedienungsfehler reduzieren. Eine Gut/Ausschuss-Lehre ist für wiederholte Schnittstellen hilfreich, während eine Funktionsvorrichtung die Ausrichtung, den Verfahrweg oder die Passgenauigkeit der Montage bestätigen kann. Die Vorrichtung muss weiterhin kontrolliert, gekennzeichnet, gewartet und anhand der Zeichnung oder der genehmigten Abnahmebedingungen validiert werden.
Käufer sollten nicht nur fragen: „Welches Messgerät verwenden Sie?“, sondern auch: „Wie lokalisiert das Messgerät das Bauteil, unter welchen Bedingungen wird gemessen und wie stellen Sie sicher, dass die Methode wiederholbar ist?“ Diese Fragen geben mehr Aufschluss über die tatsächliche Prüffähigkeit als eine lange Geräteliste.
Nutzen Sie Daten, um Abweichungen zu erkennen, bevor sie zu einem Fehler werden.
Ein einzelner Prüfdurchlauf zeigt den Zustand eines Bauteils zu einem bestimmten Zeitpunkt. Trenddaten können aufzeigen, ob sich ein Prozess einem Grenzwert annähert. Bei der Serienfertigung kann das Werk Prüfprotokolle, Laufdiagramme, statistische Methoden oder andere, dem Risiko und dem Produktionsvolumen entsprechende Prozessüberwachungsinstrumente einsetzen. Die Methode bietet keine Garantie für absolute Abweichungsfreiheit. Ihr Wert liegt in der Früherkennung und der Möglichkeit, gezielt zu reagieren.
Nützliche Signale sind beispielsweise eine allmähliche Änderung der Montagelänge, eine Verschiebung der Montagebreite nach Werkzeugverschleiß, vermehrte Nacharbeit an einem Federsitz, wiederkehrende Ausfälle einer Charge eines Zulieferers oder Unterschiede zwischen den Schichten. Die richtige Reaktion kann Werkzeugwartung, Überprüfung der Vorrichtung, Eindämmung des Zulieferers, Korrektur der Einrichtung, zusätzliche Inspektion oder eine technische Überprüfung sein. Eine Prozessanpassung ohne Dokumentation des Grundes kann die eigentliche Ursache verschleiern.
| Signal | Mögliche Quelle | Evidenzbasierte Reaktion |
|---|---|---|
| Die Messwerte driften in Richtung einer Toleranzgrenze. | Werkzeugverschleiß, Vorrichtungsbewegung, Materialwechsel, thermische Effekte oder Rüstverlagerung. | Betroffene Einheiten isolieren, Methode überprüfen, Prozess inspizieren und Korrekturmaßnahmen dokumentieren. |
| Zwei Bediener liefern unterschiedliche Ergebnisse | Unterschiedliche Bezugspunkte, Kräfte, Abfolgen oder Interpretationen. | Standardisieren Sie die Arbeitsanweisung und bewerten Sie die Wiederholbarkeit. |
| Die Teile erfüllen zwar die Maßanforderungen, scheitern aber beim Einbau. | Falsches Bezugsniveau, Problem in der Dimensionskette, Hardware-Konfiguration oder nicht erfasste Fahrzeugabweichung. | Stellen Sie den Installationszustand wieder her und überprüfen Sie die Schnittstellensteuerung. |
| Eine Charge weist ungewöhnliche Nachbearbeitung auf | Abweichungen bei eingehendem Material oder zugekauften Komponenten. | Charge identifizieren, gegebenenfalls unter Quarantäne stellen, Lieferantenmerkmale prüfen und über die weitere Vorgehensweise entscheiden. |
| Die Inspektionsberichte sind vollständig, aber nicht vergleichbar. | Revision, Zustand, Instrument oder Methode fehlt. | Die Freigabe wird bis zur Korrektur der Datensatzfelder und der Methode eingefroren. |
Nichtkonforme Maße handhaben, ohne Toleranzen stillschweigend zu erweitern
Wenn ein kritischer Messwert außerhalb des zulässigen Bereichs liegt, muss die erste Maßnahme die Identifizierung und Eindämmung des Problems sein. Das Werk muss wissen, welche Einheiten, Chargen, Arbeitsgänge oder Lieferungen betroffen sein könnten. Das Teil darf nicht wieder in den normalen Produktionsfluss aufgenommen werden, nur weil es nahe am Grenzwert liegt oder weil eine Kundenlieferung dringend ist.
Die weitere Vorgehensweise kann Nacharbeit, Reparatur, Verwendung im Ist-Zustand mit genehmigter Abweichung, Ausschuss, zusätzliche Prüfung oder technische Überprüfung umfassen. Die richtige Option hängt von der Eigenschaft und der Anwendung ab. Eine Abweichung sollte die betroffene Revision, die Menge, das Risiko, die Genehmigungsbehörde und die Dauer angeben. Sie sollte nicht zu einer dauerhaften, inoffiziellen Toleranz werden.
Ist die Anforderung selbst fehlerhaft oder unnötig restriktiv, muss sie durch eine formale technische Prüfung angepasst werden. Die Prüfung sollte Fahrzeugpassung, Freigängigkeit, Festigkeit, Feder-/Dämpfungsverhalten, Wartung, Austauschbarkeit, Lagerhaltung, Kennzeichnung und betroffene Kunden berücksichtigen. Eine Zeichnungsänderung ohne Absprache mit Einkauf und Produktion kann zu einer erneuten Problematik führen.
Was ein Käufer vor der Genehmigung eines Lieferanten anfordern sollte
Ein Käufer muss nicht jedes interne Dokument anfordern. Die Anforderung sollte dem Risiko angemessen sein und sich auf Nachweise konzentrieren, dass der Lieferant die kritischen Merkmale des Käufers kontrollieren kann. Für ein OEM- oder Private-Label-Fahrwerksprogramm bietet das folgende Paket einen praktischen Ausgangspunkt.
- Kontrollierte Zeichnung oder vereinbarte Stichprobenmessaufzeichnung mit Revision und offenen Annahmen.
- Liste der wichtigsten und entscheidenden Merkmale, einschließlich der Begründung, warum jedes einzelne Merkmal wichtig ist.
- Kontrollplan mit Angabe von Methode, Instrument, Zustand, Häufigkeit, Aufzeichnung und Reaktion.
- Prüfprotokoll des Erststücks oder Pilotprodukts, das mit der genauen Produktrevision verknüpft ist.
- Nachweis, dass Vorrichtungen, Messgeräte und Messmethoden geprüft und geeignet sind.
- Material-, Feder-, Buchsen-, Dichtungs-, Hardware- und Fremdkomponentenidentitätskontrollen, soweit zutreffend.
- Montageanweisungen für Ausrichtung, Drehmoment, Vorspannung, Justierung, Reinigung und gegebenenfalls Funktionsprüfungen.
- Prozess der Meldung von Abweichungen, Nacharbeiten und Änderungen.
- Rückverfolgbarkeitsansatz, der das ausgelieferte Produkt mit der Charge, der Revision und dem Freigabedatensatz verknüpft.
- Plan zur Bestätigung von Passform, Beweglichkeit, Freiraum und Leistung unter den Anwendungsbedingungen des Käufers.
Wenn Sie eine Angebotsanfrage an BEDO senden, geben Sie bitte das Fahrzeug oder die Maschine, die Position (vorne/hinten), ein Muster oder eine Zeichnung, wichtige Schnittstellen, Last und Anwendungsfall, die Zielmenge, die Verpackung, den Bestimmungsort, die Testanforderungen und die benötigten Unterlagen an. Falls dem Käufer ein Wert nicht bekannt ist, kennzeichnen Sie ihn bitte als offen, anstatt ihn raten zu lassen. Die Kontaktseite von BEDO ist der richtige Ort, um eine projektbezogene Prüfung zu starten.
Häufig gestellte Fragen zu Fahrwerksabmessungen und Toleranzen
Was sind die wichtigsten Abmessungen der Aufhängung?
Es hängt von der Anwendung ab, aber Montageflächen, Längen im ausgefahrenen und eingefahrenen Zustand, nutzbarer Hub, Position des Federtellers, Verhältnis von Buchse oder Hülse, Gewinde, Spiel und alle Merkmale, die mit der Dichtung oder der strukturellen Belastung zusammenhängen, sind gängige Kriterien. Die Zeichnung und die Fahrzeuganforderungen bestimmen die endgültige Liste der kritischen Punkte.
Bedeutet eine engere Toleranz immer ein besseres Fahrwerksbauteil?
Nein. Eine unnötig enge Toleranz kann die Kosten erhöhen, Prozessstress verursachen und den Prüfaufwand steigern, ohne Passgenauigkeit oder Leistung zu verbessern. Die Toleranz sollte durch Funktion, Fertigungstoleranzen, Messmöglichkeiten und Serviceanforderungen gerechtfertigt sein.
Kann eine Endkontrolle die Prozesskontrolle ersetzen?
Nein. Die Endkontrolle kann fehlerhafte Produkte enthalten, aber Prozesskontrollen verringern die Wahrscheinlichkeit, dass Abweichungen entstehen oder sich wiederholen. Ein solider Plan setzt in geeigneten Phasen sowohl auf Prävention als auch auf Erkennung.
Wie sollte ein Hersteller die Länge eines Stoßdämpfers messen?
Die Messung muss die Bezugspunkte, den Dehnungs- oder Stauchungszustand, gegebenenfalls die Belastung oder den Zustand der Vorrichtung sowie das Messgerät oder die Vorrichtung angeben. Ein Messwert ohne Angabe der Messbedingungen ist schwer vergleichbar und spiegelt möglicherweise nicht die tatsächliche Einbausituation wider.
Worin besteht der Unterschied zwischen Inspektion und Kalibrierung?
Die Inspektion prüft ein Bauteil anhand der Anforderungen. Die Kalibrierung oder Verifizierung beurteilt, ob ein Messgerät oder eine Referenz für den vorgesehenen Zweck geeignet und genau genug ist. Beides ist für verlässliche Aufzeichnungen notwendig.
Sollten alle Aufhängungsabmessungen an jedem einzelnen Bauteil überprüft werden?
Nicht unbedingt. Die Häufigkeit sollte Risiko, Volumen, Prozessfähigkeit, Historie, Änderungspunkte und die Folgen eines Überschreitens der Grenzwerte berücksichtigen. Kritische Merkmale erfordern möglicherweise eine höhere Kontrollstufe oder eine direkte Funktionsprüfung. Die Entscheidung sollte dokumentiert werden.
Was ist, wenn ein Muster keine Zeichnung oder Toleranzen aufweist?
Nutzen Sie das Muster als Entwicklungsnachweis, nicht als automatische Produktionsvorgabe. Bestätigen Sie die Fahrzeugschnittstelle, messen Sie nach Möglichkeit mehrere Muster, identifizieren Sie Verschleiß und Abweichungen, definieren Sie kritische Funktionen und erstellen Sie vor der Serienproduktion eine freigegebene Zeichnung oder einen Abnahmebericht.
Wie wirken sich Material- und Lieferantenwechsel auf die Maßhaltigkeit aus?
Eine Änderung des Materials oder der zugekauften Komponente kann sich auf Passgenauigkeit, Federverhalten, Oberflächenbeschaffenheit, Montage und Messung auswirken. Sie sollte im Rahmen des Änderungsmanagements geprüft und gegebenenfalls durch eine erneute Inspektion oder Validierung der betroffenen Eigenschaften ergänzt werden.
Was soll ich tun, wenn ein Bauteil knapp außerhalb der Toleranz liegt?
Das betroffene Produkt muss sichergestellt und gekennzeichnet, die Messmethode überprüft und eine genehmigte Entscheidung oder technische Entscheidung eingeholt werden. Die Toleranz darf nicht stillschweigend erweitert oder das Produkt mit der Begründung ausgeliefert werden, die Abweichung sei gering.
Kann BEDO alle Toleranzen vor Erhalt der Zeichnung bestätigen?
Kein verantwortungsbewusster Lieferant sollte anwendungsspezifische Toleranzen ohne die entsprechenden Fahrzeug-, Muster-, Zeichnungs-, Schnittstellen-, Belastungs-, Anwendungs- und Produktionsinformationen bestätigen. BEDO kann die verfügbaren Daten prüfen und feststellen, welche Maße, Prüfungen und Aufzeichnungen einer Projektbestätigung bedürfen.
Abschluss
Die Fertigung steuert kritische Fahrwerksabmessungen und -toleranzen durch ein vernetztes System: funktionale Anforderungen, Bezugspunkte, Maßketten, freigegebene Zeichnungen, Prüfmethoden, geeignete Messgeräte, Prozesssteuerung, Montagebedingungen, Aufzeichnungen, Rückverfolgbarkeit und dokumentierte Reaktionen. Eine abschließende Messung allein kann nicht beweisen, dass ein Stoßdämpfer, eine Feder oder ein Fahrwerkssystem passt und dauerhaft funktioniert.
Für Käufer ist die praktische Prüfungsfrage einfach: Kann der Lieferant nachweisen, wie eine kritische Eigenschaft von den Fahrzeuganforderungen zur Zeichnung, von der Zeichnung zum Prozess und vom Prozess zum Auslieferungsdokument gelangte? Prüfen Sie das BEDO-Stoßdämpferprogramm , ermitteln Sie die verfügbaren Anwendungs- und Schnittstellendaten und nutzen Sie den offiziellen Kontaktweg, um eine projektspezifische Überprüfung der Maße und Toleranzen anzufordern.