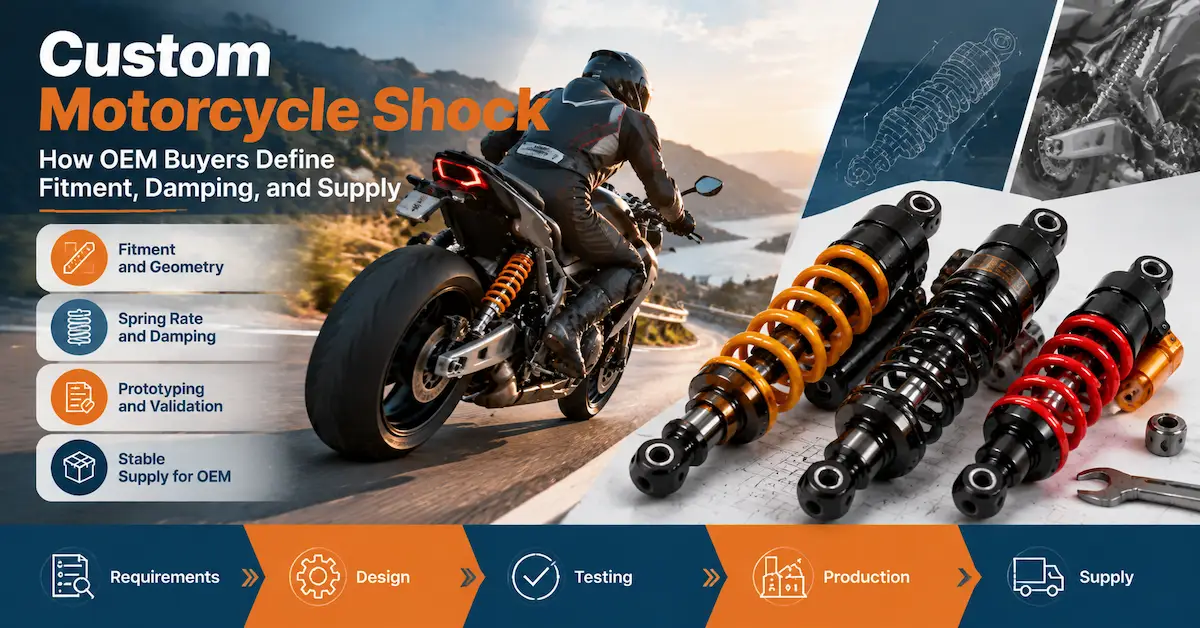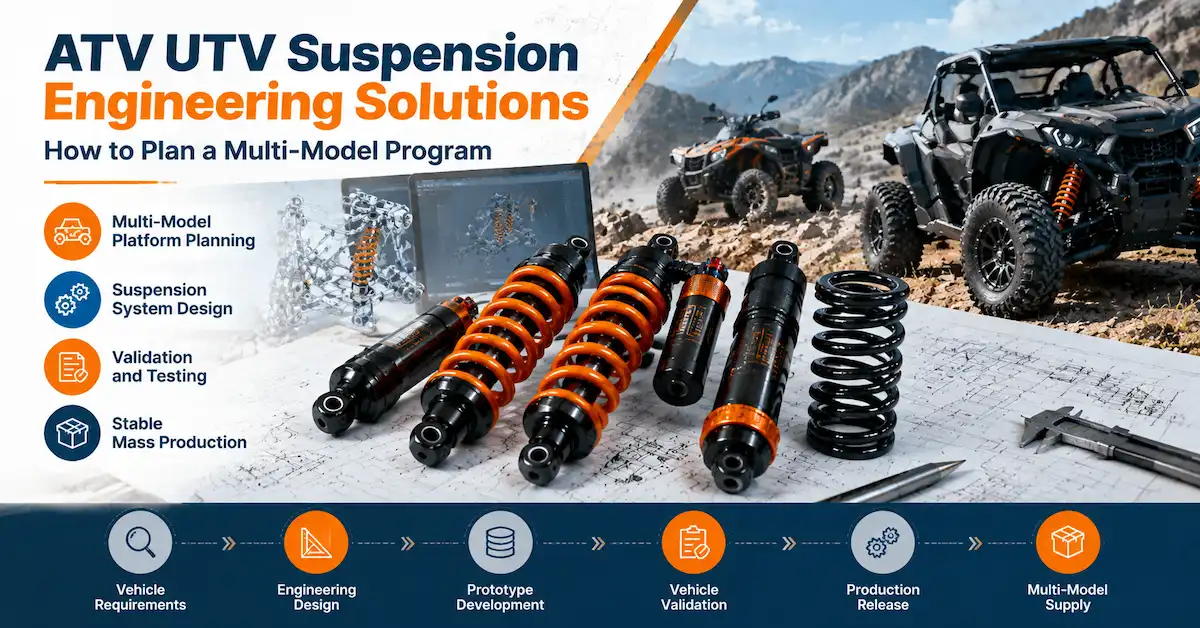
إجابة مباشرة: يتحكم مصنع أنظمة التعليق الكفؤ في الأبعاد والتفاوتات الحرجة من خلال ربط المتطلبات الوظيفية برسم مُعتمد، وبيانات مرجعية مُراقبة، وسلسلة أبعاد، وطريقة فحص، وأداة قياس مناسبة، وفحص عينة مُحدد أو فحص شامل بنسبة 100%، وتوثيق رد الفعل عند خروج النتيجة عن المواصفات. ولا يتوقف التحكم عند قراءة الفرجار النهائية، بل يبدأ عندما يُحدد المصنع الأبعاد التي تؤثر على التوافق، والشوط، ومسار الحمل، وتركيب الزنبرك، والخلوص، والإحكام، وتكوين التخميد، والتجميع.
بالنسبة لممتص الصدمات أو زنبرك التعليق، فإن أهم دليل هو العلاقة بين التصميم المعتمد وسجل الإنتاج. يجب أن يكون المشتري قادرًا على معرفة أي نسخة تم تصنيعها، وما هي الخصائص التي تم فحصها، وتحت أي ظروف، وباستخدام أي أداة، ومن قام بذلك، وماذا حدث عندما لم يستوفِ جزء ما المتطلبات. تختلف القيم الدقيقة والتفاوتات المسموح بها باختلاف التطبيق، ويجب تأكيدها من خلال رسم المشتري أو العينة أو بيانات المركبة أو سجل التطوير المعتمد.
تُجيب هذه المقالة على سؤالٍ هامٍّ يُطرح عند مقارنة الموردين وإجراء التحقيقات التجارية، وهو سؤالٌ يهمّ مهندسي الشركات المصنّعة للمعدات الأصلية، وفرق المشتريات، وعلامات ما بعد البيع، والموزعين، ومصنّعي المركبات: كيف يُحوّل المصنع رسمًا لنظام التعليق إلى أبعادٍ قابلةٍ للتكرار، وكيف يُمكن للمشتري التحقق من هذه القدرة؟ وتركز المقالة على ممتصات الصدمات، ونوابض التعليق، ومركبات الدفع الرباعي، والمركبات متعددة الاستخدامات، والدراجات النارية، والدراجات النارية الكهربائية، وعربات الغولف، وتطبيقات الطرق الوعرة، والتطبيقات المتخصصة، حيث يُمكن أن يُؤدي خطأٌ بسيطٌ في التوصيلات إلى مشاكل في التركيب، أو الخلوص الأرضي، أو ارتفاع الركوب، أو المتانة، أو الصيانة.
حدود الأدلة: لا يوجد معيار عالمي لتفاوتات نظام التعليق يناسب جميع المركبات. قد يكون ثقب التثبيت، أو عرض الجلبة، أو الطول المضغوط، أو الطول الممتد، أو قاعدة الزنبرك، أو القضيب، أو الأنبوب، أو السن اللولبي، عناصر بالغة الأهمية في تطبيق ما، وعناصر ثانوية في تطبيق آخر. يجب على المصنع والمشتري الاتفاق على المتطلبات الوظيفية، والأبعاد الاسمية، والتفاوتات المسموح بها، وشروط القياس، وطريقة القبول للتكوين الفعلي.
ابدأ بالوظيفة، وليس بقائمة من الأرقام
لا يمكن للمصنع تحديد الأبعاد التي تستحق أعلى دقة تحكم بمجرد النظر إلى أكبر أو أصغر الأرقام في الرسم. بل يحتاج أولاً إلى فهم وظيفة القطعة. فالتحكم المطلوب لقاعدة ممتص الصدمات يختلف عن التحكم المطلوب لقوس الزينة. كما يختلف التحكم المطلوب لمقعد الزنبرك عن التحكم المطلوب لسطح غير متلامس. ولا يكون للتفاوت معنى إلا في سياق الوظيفة والتجميع وعدم دقة القياس وعواقب التباين.
بالنسبة لمجموعة التعليق، قد تشمل الأسئلة الوظيفية ما إذا كان الجزء متوافقًا مع واجهة السيارة المحددة، ويصل إلى شوط الحركة المطلوب دون أن يلامس الأرض أو يصل إلى أقصى حد له، ويتجنب احتكاك الإطارات والمكونات المجاورة أثناء الحركة، ويتحمل حمل الزنبرك المطلوب، ويحافظ على وضعية الأختام والبطانات بشكل صحيح، ويحافظ على نطاق الضبط المحدد، ويمكن تركيبه باستخدام الأدوات المعتمدة. تحدد هذه الأسئلة الخصائص الأساسية التي تستدعي خطة تحكم واضحة.
| المجموعة المميزة | لماذا قد يكون التباين مهمًا؟ | سؤال تحكم نموذجي |
|---|---|---|
| واجهة التركيب | قد يؤدي العرض غير الصحيح أو الثقب أو الخيط أو الكم أو الزاوية إلى منع التركيب أو خلق حمل جانبي. | هل تم تعريف الواجهة من بيانات مرجعية مضبوطة والتحقق منها بطريقة قابلة للتكرار؟ |
| الطول الممتد والمضغوط | يُغير هذا النظام نطاق الحركة القابل للاستخدام، وارتفاع الركوب، والخلوص عند الاصطدام الكامل، وسلوك التمدد الكامل. | هل يتم قياس الأطوال في حالة محددة وترتبط بالتكوين المعتمد؟ |
| العلاقة بين السكتة الدماغية والسفر | يمكن أن يغير ذلك من حركة المركبة المتاحة أو يتسبب في حدوث تلامس ميكانيكي. | هل طريقة القياس واضحة، وهل تم تحديد الشروط النهائية؟ |
| ميزات مقعد الزنبرك والتحميل المسبق | يؤثر على الارتفاع عند التركيب، وثبات الزنبرك، والتحميل المسبق، ودعم الحمل. | هل يتم التحكم في موقع المقعد، والخيط، وموضع الطوق، وهوية الزنبرك؟ |
| ميزات القضيب والأنبوب والختم والجلبة | يمكن أن يؤثر على الاحتكاك، والتسريب، والمحاذاة، والتآكل، وسلوك الخدمة. | هل تم تحديد متطلبات الحجم والتشطيب والمركزية وحالة السطح والملاءمة؟ |
| ميزات الخيوط والمثبتات | قد يؤثر عدم صحة درجة الميل أو التعشيق أو علاقة عزم الدوران على سلامة التجميع. | هل يتم التحكم في مقاييس الخيوط وتعليمات عزم الدوران ومراجعات الأجهزة؟ |
| خصائص الزنبرك | يؤثر كل من الطول الحر، والارتفاع المثبت، والمعدل، وحالة النهاية على الدعم وارتفاع الركوب. | هل تم تحديد الزنبرك واختباره في ظل ظروف متفق عليها؟ |
| هوية التغليف والملصق | قد يؤدي وجود جزء صحيح في عبوة خاطئة إلى حدوث عطل في الحقل. | هل يمكن ربط المنتج المشحون بالإصدار والتطبيق الصحيحين؟ |
ينبغي على المشتري توخي الحذر عندما يعده مورد بـ"دقة عالية" دون تحديد الوظيفة، والقيمة الاسمية، والتفاوت المسموح به، وظروف القياس، والسجل. إن مصطلحات الدقة لا تغني عن وجود رسم تخطيطي وخطة تحكم.
قم بإنشاء رسم مُتحكم به وسلسلة أبعاد
ينبغي أن تستند أبعاد نظام التعليق الأساسية إلى مرجع تقني واحد مُعتمد. قد يكون هذا المرجع رسمًا من المشتري، أو رسمًا من مورد مُعتمد، أو عينة تم قياسها أثناء التطوير، أو رسمًا مشتركًا مُعتمدًا. الأهم من المرجع هو التحقق من صحة البيانات: يجب على فريق الإنتاج معرفة أي نسخة هي الأحدث، وما الذي طرأ عليها من تغييرات، وما هي القياسات المطلوبة للاعتماد.
حدد البيانات التي تعكس عملية التثبيت
ينبغي أن تُمثل البيانات المرجعية طريقة تحديد موقع المكون أو تجميعه أو فحصه. على سبيل المثال، قد يكون مركز التثبيت أو السطح أو محور التجويف أو مرجع مقعد الزنبرك أكثر فائدة من حافة خارجية عشوائية. إذا حدد جهاز الفحص موقع جزء ما بشكل مختلف عن موقعه في المركبة، فقد تبدو نتيجة القياس مقبولة بينما تكون العلاقة بين التركيب والوضع خاطئة.
إن اختيار المرجع ليس مجرد عملية رسم هندسي. ينبغي على المشتري والمصنع التأكد من إمكانية تصنيع المرجع بشكل متسق، وتحديد موقعه دون إتلاف القطعة، وقياسه باستخدام معدات عملية. إن المرجع الموجود فقط في برنامج التصميم بمساعدة الحاسوب (CAD) والذي لا يمكن إعادة إنتاجه في ورشة العمل يُعد أساسًا ضعيفًا للتحكم في الإنتاج.
التحكم في سلسلة الأبعاد
غالبًا ما تتأثر ملاءمة نظام التعليق بمجموعة من الأبعاد وليس برقم واحد. قد يؤثر عرض قاعدة التثبيت، وموضع الجلبة أو الغلاف، ومركز الثقب، وسماكة الدعامة، وطول جسم المخمد، وموضع قاعدة الزنبرك، وترتيب القطع المعدنية على النتيجة النهائية بعد التركيب. حتى لو كان كل بُعد من الأبعاد الفردية ضمن نطاق التفاوت المسموح به، ولكن مجموع الأبعاد يتجاوز الخلوص المتاح، فقد تتعرض السيارة للتداخل.
ينبغي أن تحدد مراجعة التصميم أيّ التراكيب تمثل أسوأ الحالات، وأيّها إحصائية، وأيّها تتطلب فحصًا وظيفيًا مباشرًا. لا يجوز للمصنع تغيير التفاوت المسموح به دون علم المستخدم لتجاوز قياس صعب. يجب مراجعة أي تغيير في القيمة الاسمية أو التفاوت المسموح به وفقًا لواجهة المركبة والتعديل المعتمد.
فصل الأبعاد الحرجة والرئيسية والمرجعية
لا تستحق جميع الأبعاد نفس وتيرة الفحص. تؤثر الخصائص الحرجة عادةً على السلامة، والملاءمة، والحركة، والإحكام، والحمل الهيكلي، أو نتيجة أداء أساسية. قد تؤثر الخصائص الرئيسية على التجميع أو الخدمة، ولكنها تتمتع بهامش أكبر. تساعد الأبعاد المرجعية في توضيح الغرض من التصميم، ولكن لا يجوز استخدامها كحدود قبول. يجب أن يكون التصنيف واضحًا بما يكفي لتمكين موظفي الإنتاج والفحص من العمل بشكل متسق.
| حالة الرسم | معنى الإنتاج | نقطة تقييم المشتري |
|---|---|---|
| الخاصية الحرجة | يجب أن يكون هناك حد محدد، وطريقة، وسجل، وخطة رد فعل. | هل ترتبط هذه الخاصية بوظيفة المركبة أو المكون الفعلي؟ |
| السمة الرئيسية | يتطلب ذلك عملية مخططة أو ضوابط تفتيش مناسبة للمخاطر. | هل مستوى أخذ العينات كافٍ للنتيجة المتوقعة؟ |
| البعد المرجعي | ينقل المعلومات ولكنه قد لا يكون شرطاً للقبول. | هل يمكن للمورد أن يخطئ في اعتبار القيمة المرجعية قيمةً ضمن هامش التسامح؟ |
| القيمة المقترحة من المورد | يحتاج إلى موافقة قبل أن يصبح شرطاً من شروط الإنتاج. | هل هو منفصل بشكل واضح عن متطلبات المشتري المؤكدة؟ |
| القيمة المفتوحة أو القيمة المقدرة | لا يمكن استخدامها للإصدار النهائي دون اتخاذ قرار. | من يملك حقوق هذا الإجراء ومتى سيتم تجميده؟ |
يمكن للمشترين الذين يعملون باستخدام عينة قديمة أو جزء مُعاد هندسته الاستعانة بدليل قياس ممتص الصدمات كتذكير بالمعلومات المطلوب جمعها، ولكن قياس عينة واحدة لا يُحدد تلقائيًا هامش التفاوت المسموح به في الإنتاج. يجب أيضًا مراعاة عوامل أخرى مثل تآكل العينة، وحالة التحميل، ودرجة الحرارة، والطلاء، وموضع التجميع، وتاريخها.
ترجم الرسم إلى خطة مراقبة المصنع
تربط خطة التحكم كل متطلب هام بخطوة العملية التي يمكنها منع التباين أو اكتشافه. وينبغي أن تحدد هذه الخطة الخاصية، والمواصفات، والطريقة، والمعدات، والتكرار، والسجل، والمسؤول، ورد الفعل. كما ينبغي أن تحدد ما إذا كان التحكم وقائيًا، أو كاشفًا، أو وظيفيًا.
| حقل خطة التحكم | ما الذي ينبغي أن يجيب عليه؟ | تجنب الصياغة الضعيفة |
|---|---|---|
| السمة | ما هي الخاصية أو النتيجة التي يتم التحكم بها تحديداً؟ | "الجودة العامة" أو "فحص المظهر". |
| مواصفة | ما هو الاسم أو الحد أو الشرط أو المرجع المعتمد الذي ينطبق؟ | "ضمن حدود التسامح" بدون قيمة أو مراجعة. |
| طريقة | كيف يتم تحديد موقع الميزة، أو تحميلها، أو قياسها، أو التحقق من وظائفها؟ | "قم بالقياس حسب الحاجة." |
| معدات | ما هو المقياس أو التركيب أو جهاز الاختبار أو المعيار البصري المستخدم؟ | "استخدم أداة مناسبة" بدون تحديد هوية. |
| تكرار | ما هي الوحدات أو الدفعات أو البدايات أو التغييرات أو الشروط التي يتم فحصها؟ | "تفتيش عشوائي" بدون خطة. |
| سِجِلّ | أين يتم الاحتفاظ بالنتيجة وربطها بالدفعة؟ | ملاحظات مكتوبة بخط اليد غير محددة الهوية. |
| رد فعل | ماذا يحدث عندما تكون النتيجة خارجة عن الحدود أو غير مؤكدة؟ | "ضبط الآلة" دون احتواء أو إعادة فحص. |
ينبغي أن تتبع خطة مراقبة الجودة القطعة خلال مراحل التصنيع. يمكن للفحص النهائي اكتشاف عرض تركيب خاطئ، لكنه لا يمنع ظهور الخطأ نفسه في كل وحدة. تقلل مراقبة العمليات، وتصميم التجهيزات، والموافقة على القطعة الأولى، والفحوصات أثناء التصنيع، والتحقق من التغييرات، من احتمالية وصول أي انحراف إلى مرحلة الإصدار النهائي.
مراقبة المواد الواردة والمكونات المشتراة
قد يحدث تباين في الأبعاد من خلال المكونات المشتراة قبل بدء عملية تجميع نظام التعليق. قد تأتي النوابض، والبطانات، والأكمام، والأختام، والقضبان، والأنابيب، والمثبتات، والطلاءات، وغيرها من الأجزاء من مصادر أو دفعات مختلفة. يجب أن يعكس مستوى التحكم مدى تأثير كل عنصر على المنتج النهائي. قد تدعم شهادة المورد السجل، ولكنها لا تغني عن فحص الاستلام عندما تكون الخاصية حرجة أو عندما يكون للمصدر تاريخ من التباين.
تبدأ عملية مراقبة الواردات بتحديد الهوية. يجب أن يكون المصنع قادرًا على تمييز رقم القطعة المعتمد، والمراجعة، والمورد، والدفعة، والكمية، وحالة الاستلام. يُصعّب وجود حاويات مختلطة ومكونات غير مُعلّمة تحديد الوحدات المستخدمة عند اكتشاف مشكلة. تُعدّ منطقة الحجر الصحي المُراقبة أو طريقة تحديد الحالة ذات قيمة كبيرة عندما يكون أحد المكونات بانتظار الفحص أو التصرف.
تحتاج النوابض إلى أكثر من مجرد تطابق بصري
قد يبدو نابضان متشابهين ظاهريًا، لكنهما يختلفان في الطول الحر، وقطر السلك، وشكل الأطراف، والمادة، ومعدل الانضغاط، أو طريقة التركيب. لذا، ينبغي على المشتري التأكد من خصائص النابض الأساسية للتطبيق وكيفية فحصها. تختلف متطلبات حمل الاختبار، والانحراف، ودرجة الحرارة، وظروف التركيب، وحدود القبول باختلاف المشروع، ولا ينبغي تحديدها بناءً على صورة من كتالوج.
تحتاج الواجهات المشتراة إلى فحوصات للتحقق من الهوية والملاءمة.
قد تتحكم البطانات والأكمام في عرض التثبيت، والمحاذاة، وملاءمة البراغي. وقد تؤثر موانع التسرب والقضبان على خطر التسرب والاحتكاك. وقد تُغير أدوات التثبيت من ترتيبها أو تعشيقها. يجب أن تُحدد الخطة الواردة الميزات التي يتم التحقق منها مباشرةً، وتلك التي يتم التحكم بها من خلال عملية مورد معتمد، أو شهادة، أو تدقيق دوري. يعتمد النهج الصحيح على المخاطر والأدلة، وليس على نسبة فحص شاملة.
استخدم ضوابط العملية قبل الفحص النهائي
تُعدّ ضوابط العمليات وسيلة المصنع لمنع التباين أثناء تصنيع القطعة. بالنسبة لمكونات نظام التعليق، قد تشمل الضوابط المفيدة الموافقة على القطعة الأولى، والتحقق من التثبيت، والموافقة على الإعداد، وتحديد الأدوات أو القوالب، والفحوصات البُعدية أثناء التصنيع، والتأكد من عزم الدوران، وضوابط النظافة، وفحوصات اتجاه التجميع، وفحص تغيير المنتج. وتختلف القائمة الدقيقة باختلاف المنتج والعملية.
الموافقة على القطعة الأولى والإعداد
عند بدء خط إنتاج، أو تغيير في تجهيزات التثبيت، أو استبدال أداة، أو تغيير في دفعة المورد، أو سريان تعديل على الرسم، يجب فحص القطعة الأولى وفقًا للمتطلبات ذات الصلة قبل استكمال العملية. يُعد هذا مفيدًا بشكل خاص لميزات التثبيت، ومقاعد النوابض، والمكونات الملولبة، والأطوال المُجمّعة التي قد تتأثر بعملية الإعداد.
التحكم في التركيبات والمقاييس
تُعدّ أداة التثبيت جزءًا من نظام القياس. إذا تآكل دبوس التثبيت، أو غيّر المشبك موضع القطعة، أو لم تكن أداة التثبيت محاذيةً لبيانات الرسم، فقد تكون النتيجة خاطئة بشكل متكرر. يجب مراقبة هوية جهاز القياس وحالته والتحقق منه ومعايرته (إن وُجدت) وتخزينه. ينبغي على المصنع معرفة ما إذا كان القياس مباشرًا أو مقارنًا أو بصريًا أو وظيفيًا.
حالة التجميع مهمة
لا يمكن تفسير بعض الأبعاد دون معرفة حالة التجميع. قد يحتاج الجلبة إلى غلاف وعزم دوران محددين. وقد يحتاج المخمد إلى حالة تمدد محددة. وقد يحتاج النابض إلى وضعية تثبيت محددة. وقد يحتاج الطوق الملولب إلى تحميل مسبق أو حالة قفل معتمدة. إذا قام مشغلون مختلفون بقياس ظروف مختلفة، فلن تكون السجلات قابلة للمقارنة حتى لو كانت الأجهزة متطابقة.
للحصول على فهم أعمق لتفاصيل المنتج، يمكن للمشترين مراجعة مجموعة نوابض التعليق ومناقشة أي النوابض والأبعاد المُجمّعة مناسبة لتطبيقهم. تُعد صفحة المنتج العامة نقطة انطلاق، وليست بديلاً عن رسم تخطيطي مُفصّل للمشروع.
اجعل فحص ممتص الصدمات قابلاً للتكرار
غالبًا ما يجمع فحص ممتص الصدمات بين فحوصات الأبعاد، والفحص البصري، وفحص التجميع، والفحص الوظيفي. قد لا يعكس بُعدٌ مُقاسٌ على أحد المكونات النتيجة النهائية بعد التجميع، بينما قد ينجح الاختبار الوظيفي حتى مع وجود خطأ في بُعد أحد نقاط التوصيل. لذا، ينبغي أن تُفصّل خطة الفحص الخصائص وتُحدد حالة كل منها.
| طبقة الفحص | أمثلة على الأسئلة | أهمية الطبقة |
|---|---|---|
| الهوية والمظهر | هل القطعة هي الإصدار الصحيح؟ هل توجد بها أضرار ظاهرة، أو مشاكل في التشطيب، أو تلوث، أو مشاكل في الملصقات؟ | يمنع الجزء الخاطئ أو المتضرر بشكل واضح من الدخول في الخطوة التالية. |
| أبعاد المكونات | هل تتوافق التركيبات والثقوب والأسنان وميزات الهيكل وميزات القضيب والمقاعد مع الرسم؟ | يحمي التركيب والتجميع وواجهات المكونات. |
| أبعاد التجميع | هل تتوافق أطوال وعرض واتجاهات ومواقع التعديل المجمعة مع الشروط المحددة؟ | يتحكم في سلوك التراكم والتثبيت. |
| فحوصات متعلقة بالتسرب أو منع التسرب | هل تم إكمال الفحوصات البصرية أو فحوصات الضغط أو الفحوصات الوظيفية المحددة؟ | يدعم احتواء أي عطل محتمل في الخدمة؛ وتختلف الطريقة الدقيقة باختلاف المشروع. |
| السلوك الوظيفي | هل يُظهر الاختبار المتفق عليه في ظل الظروف المحددة الاستجابة المتوقعة؟ | يربط التحكم في الأبعاد بوظيفة المكون المقصودة. |
| سجل الإصدارات | هل يمكن ربط الوحدة بالدفعة، والمراجعة، والمفتش، والتاريخ، والتصرف؟ | يُسهّل ذلك إجراء تحقيق لاحق. |
لا ينبغي وصف الاختبار الوظيفي بعبارة مبهمة مثل "تم اختباره للجودة". يجب أن يتضمن السجل المفيد تفاصيل إعداد الاختبار، وشروطه، وأساس قبوله، ونتيجته، وهوية الجهاز أو الآلة، والمراجعة ذات الصلة. إذا لم يُجرَ اختبار لكل وحدة، فيجب الاتفاق على منطق أخذ العينات وإصدارها من خلال إدارة المخاطر والعقد.
عدم اليقين في قياس التحكم وخطأ الفحص
كل قياس ينطوي على قدر من عدم اليقين. قد يكون حجم هذا عدم اليقين ضئيلاً مقارنةً بهامش خطأ واسع، أو قد يكون كبيرًا عندما يكون هامش الخطأ ضيقًا. ينبغي على المصنع اختيار طريقة قياس تتناسب قدراتها مع المواصفات، وتجنب تقديم نتيجة غير مؤكدة على أنها مؤكدة إذا لم تتمكن الطريقة من تحديدها بدقة.
تشمل المصادر الشائعة لأخطاء الفحص: الموقع غير الصحيح لنقطة القياس المرجعية، ودرجة حرارة القطعة، والأوساخ أو النتوءات، والمكونات المرنة، وقوة التثبيت، وأسلوب المشغل، ونقاط التلامس المتآكلة، ودقة الجهاز، وتآكل المثبت، وعدم اتساق عملية التصفير. قد تتم معايرة الجهاز ومع ذلك يُستخدم بشكل غير صحيح. يُعدّ كلٌّ من دليل المعايرة والالتزام بالمنهجية ضوابط تكميلية.
عندما يكون المقياس البسيط كافياً
قد تكون أدوات القياس البسيطة، مثل الفرجار والميكرومتر ومقاييس الخيوط وأدوات قياس الارتفاع والدبابيس أو التجهيزات المخصصة، مناسبة عندما تدعم الخاصية والتفاوت المسموح به وسهولة الوصول وإمكانية التكرار هذا القرار. يجب على المصنع تحديد الطريقة والتحقق من ملاءمة الأداة للخاصية.
متى يكون التركيب الوظيفي أو المخصص أفضل
قد يُساعد استخدام أداة تثبيت مُخصصة على تمثيل طريقة تركيب المُكوّن بشكل أفضل، أو يُقلل من تباين أداء المُشغل. يُمكن استخدام مقياس "القبول/الرفض" عند تكرار عملية التركيب، بينما تُؤكد أداة التثبيت الوظيفية المحاذاة، وحركة المُكوّن، وملاءمة التجميع. مع ذلك، يجب التحكم في أداة التثبيت، وتحديد هويتها، وصيانتها، والتحقق من صحتها وفقًا للرسم أو شروط القبول المُعتمدة.
ينبغي على المشترين ألا يسألوا فقط "ما هي الأداة التي تستخدمها؟" ولكن أيضًا "كيف تحدد الأداة موقع الجزء، وما هي حالة القياس، وكيف تعرف أن الطريقة قابلة للتكرار؟" تكشف هذه الأسئلة عن قدرة الفحص الحقيقية أكثر من قائمة طويلة من المعدات.
استخدم البيانات لتحديد الانحراف قبل أن يتحول إلى فشل
تُظهر نتيجة المرور الواحد جزءًا واحدًا في لحظة معينة. ويمكن لبيانات الاتجاه أن تُبين ما إذا كانت العملية تقترب من حدها الأقصى. بالنسبة للإنتاج المتكرر، قد يستخدم المصنع سجلات الفحص، ومخططات التشغيل، والأساليب الإحصائية، أو أدوات أخرى لمراقبة العمليات تتناسب مع مستوى المخاطر وحجم الإنتاج. ولا ينبغي اعتبار هذه الطريقة ضمانًا لانعدام التباين، بل تكمن قيمتها في الكشف المبكر والاستجابة المدروسة.
تشمل المؤشرات المفيدة تغيرًا تدريجيًا في طول القطعة المُجمّعة، أو تغيرًا في عرض قاعدة التثبيت بعد تآكل الأداة، أو زيادة في إعادة العمل عند قاعدة الزنبرك، أو تكرار الأعطال من دفعة مورد واحد، أو اختلافات بين الورديات. قد يكون الرد الصحيح هو صيانة الأداة، أو التحقق من التثبيت، أو احتواء المشكلة لدى المورد، أو تصحيح الإعداد، أو إجراء فحص إضافي، أو مراجعة هندسية. إن تعديل العملية دون تسجيل السبب قد يُخفي السبب الجذري.
| إشارة | مصدر محتمل | رد فعل قائم على الأدلة |
|---|---|---|
| تنحرف القياسات نحو حد التسامح الواحد | تآكل الأدوات، أو حركة التثبيت، أو تغيير المواد، أو التأثير الحراري، أو تغيير الإعداد. | احتواء الوحدات المتأثرة، والتحقق من الطريقة، وفحص العملية، وتوثيق التصحيح. |
| ينتج عن عاملين نتائج مختلفة | اختلاف موقع البيانات أو قوتها أو تسلسلها أو تفسيرها. | قم بتوحيد تعليمات العمل وتقييم إمكانية تكرارها. |
| الأجزاء مطابقة للأبعاد ولكنها تفشل في التركيب | بيانات خاطئة، مشكلة في سلسلة الأبعاد، تراكم الأجهزة، أو اختلاف غير مسجل في المركبة. | أعد إنشاء حالة التثبيت وراجع عناصر التحكم في الواجهة. |
| تحتوي إحدى الدفعات على عمليات إعادة تصنيع غير طبيعية | اختلاف المواد الواردة أو المكونات المشتراة. | تحديد الدفعة، وعزلها إذا لزم الأمر، وفحص خصائص المورد، واتخاذ القرار بشأن التصرف. |
| سجلات التفتيش كاملة ولكنها غير قابلة للمقارنة | المراجعة أو الشرط أو الأداة أو الطريقة مفقودة. | قم بتجميد الإصدار حتى يتم تصحيح حقول السجل والطريقة. |
التعامل مع الأبعاد غير المطابقة دون زيادة التفاوتات بشكل غير ملحوظ
عندما يتجاوز قياس حرج الحد المسموح به، يجب أن يكون الإجراء الأول هو تحديد المشكلة واحتوائها. ينبغي على المصنع معرفة الوحدات أو الدفعات أو العمليات أو الشحنات التي قد تتأثر. لا ينبغي إعادة القطعة إلى مسار الإنتاج الطبيعي لمجرد أنها تبدو قريبة من الحد المسموح به أو لأن شحنة أحد العملاء عاجلة.
قد تشمل خيارات التخلص من المنتج إعادة العمل، أو الإصلاح، أو الاستخدام كما هو مع تعديل مُصرّح به، أو التخلص منه كخردة، أو إجراء فحص إضافي، أو مراجعة هندسية. يعتمد الخيار الأمثل على خصائص المنتج وتطبيقه. يجب أن يُحدد التعديل المتأثر، والكمية، والمخاطر، وجهة الموافقة، والمدة. ولا ينبغي أن يصبح هذا التعديل سمة غير رسمية دائمة.
إذا كان الشرط نفسه خاطئًا أو مقيدًا بشكل غير ضروري، فيجب تعديله من خلال مراجعة هندسية رسمية. ينبغي أن تشمل المراجعة ملاءمة المركبة، والمسافة بين الهيكل والهيكل، والمتانة، وسلوك النوابض/التخميد، والصيانة، وإمكانية التبادل، والمخزون، والملصقات، والعملاء المتأثرين. قد يؤدي تحديث الرسم دون إبلاغ قسمي المشتريات والإنتاج إلى ظهور نسخة ثانية من المشكلة نفسها.
ما الذي ينبغي على المشتري طلبه قبل الموافقة على المورد؟
لا يُشترط على المشتري طلب جميع الوثائق الداخلية. يجب أن يكون الطلب متناسبًا مع المخاطر، وأن يركز على الأدلة التي تُثبت قدرة المورّد على التحكم في الخصائص الأساسية للمشتري. بالنسبة لبرامج تعليق المعدات الأصلية أو العلامات التجارية الخاصة، تُعدّ الحزمة التالية نقطة انطلاق عملية.
- رسم مُتحكم به أو سجل قياس عينة متفق عليه مع مراجعة وافتراضات مفتوحة.
- قائمة بالخصائص الأساسية والهامة، بما في ذلك سبب أهمية كل منها.
- خطة التحكم التي توضح الطريقة، والأداة، والحالة، والتكرار، والسجل، ورد الفعل.
- سجل فحص القطعة الأولى أو سجل الفحص التجريبي المرتبط بإصدار المنتج المحدد.
- دليل على أن التجهيزات والمقاييس وطرق القياس تم التحقق منها وأنها مناسبة.
- المواد، والزنبرك، والجلبة، والمانع للتسرب، والأجهزة، وضوابط هوية المكونات المشتراة حسب الاقتضاء.
- تعليمات تجميع تتضمن التوجيه، وعزم الدوران، والتحميل المسبق، والضبط، والتنظيف، والفحوصات الوظيفية عند الاقتضاء.
- عملية عدم المطابقة، والانحراف، وإعادة العمل، وإخطار التغيير.
- نهج التتبع الذي يربط المنتج المشحون بالدفعة والمراجعة وسجل الإصدار.
- خطة للتأكد من الملاءمة والحركة والخلوص والأداء وفقًا لشروط استخدام المشتري.
عند إرسال طلب عرض أسعار إلى شركة BEDO، يُرجى تضمين معلومات المركبة أو الآلة، وموقعها الأمامي/الخلفي، وعينة أو رسم توضيحي، والوصلات الرئيسية، والحمولة وحالة الاستخدام، والكمية المستهدفة، والتغليف، والوجهة، وتوقعات الاختبار، والسجلات المطلوبة. إذا لم يكن المشتري على دراية بقيمة معينة، فيُرجى وضع علامة "مفتوح" بدلاً من التخمين. تُعد صفحة الاتصال الخاصة بشركة BEDO المكان المناسب لبدء مراجعة خاصة بالمشروع.
الأسئلة الشائعة حول أبعاد نظام التعليق وتفاوتاته
ما هي أهم أبعاد نظام التعليق؟
يعتمد ذلك على التطبيق، ولكن من بين العوامل الشائعة التي يجب مراعاتها: واجهات التركيب، والأطوال الممتدة والمضغوطة، وشوط الاستخدام، وموضع مقعد الزنبرك، وعلاقة الجلبة أو الكم، والخيوط، والمسافات، وأي خاصية مرتبطة بالتسريب أو الحمل الهيكلي. ويجب أن تحدد الرسومات ومتطلبات المركبة القائمة النهائية للعوامل الحرجة.
هل يعني التفاوت الأضيق دائمًا جودة أفضل لجزء التعليق؟
لا. قد يؤدي التفاوت الضيق غير الضروري إلى زيادة التكلفة، وإجهاد عملية التصنيع، وزيادة أعباء الفحص دون تحسين الملاءمة أو الأداء. يجب تبرير التفاوت بناءً على الوظيفة، والتركيب، وقدرات التصنيع، وقدرات القياس، واحتياجات الخدمة.
هل يمكن أن يحل الفحص النهائي محل مراقبة العمليات؟
لا. قد يحتوي الفحص النهائي على منتجات غير مطابقة للمواصفات، لكن ضوابط العمليات تقلل من احتمالية حدوث التباين أو تكراره. وتعتمد الخطة الفعّالة على كلٍ من الوقاية والكشف في المراحل المناسبة.
كيف ينبغي للمصنع قياس طول ممتص الصدمات؟
يجب أن يحدد القياس نقاط المرجعية، وحالة التمدد أو الانضغاط، وحالة الحمل أو التثبيت إن وجدت، ونوع الجهاز أو التثبيت. يصعب مقارنة الرقم دون تحديد حالة القياس، وقد لا يمثل التركيب الفعلي.
ما الفرق بين الفحص والمعايرة؟
يُقيّم الفحصُ جزءًا ما وفقًا لمتطلبات محددة. أما المعايرة أو التحقق فيُقيّمان ما إذا كانت أداة القياس أو المرجع مناسبة ودقيقة بما يكفي للاستخدام المقصود. وكلاهما ضروريان للحصول على سجلات موثوقة.
هل ينبغي فحص جميع أبعاد نظام التعليق في كل وحدة؟
ليس بالضرورة. ينبغي أن يعكس التكرار مستوى المخاطر، والحجم، وقدرة العملية، والتاريخ، ونقاط التغيير، وعواقب التجاوز. قد تتطلب الخصائص الحرجة مستوى أعلى من الرقابة أو فحصًا وظيفيًا مباشرًا. يجب توثيق القرار.
ماذا لو لم يكن للعينة رسم أو تفاوتات؟
استخدم العينة كدليل تطويري، وليس كمواصفات إنتاج آلية. تأكد من توافقها مع المركبة، وقم بقياس عينات متعددة كلما أمكن، وحدد التآكل والاختلافات، وحدد الوظائف الأساسية، وأنشئ رسمًا معتمدًا أو سجل قبول قبل بدء الإنتاج بكميات كبيرة.
كيف تؤثر تغييرات المواد والموردين على التحكم في الأبعاد؟
قد يؤثر تغيير المواد أو المكونات المشتراة على الملاءمة، وسلوك النوابض، وحالة السطح، والتجميع، والقياس. لذا، ينبغي مراجعة هذا التغيير من خلال إدارة التغيير، مع إعادة الفحص أو التحقق من الصحة بما يتناسب مع الخصائص المتأثرة.
ماذا أفعل عندما يكون أحد الأجزاء خارج نطاق التفاوت المسموح به؟
يجب احتواء المنتج المتضرر وتحديده، والتحقق من طريقة القياس، والحصول على قرار معتمد بشأن التصرف أو قرار هندسي. لا يجوز توسيع نطاق التفاوت المسموح به دون علم المستخدم أو شحن المنتج على أساس أن الفرق ضئيل.
هل يمكن لشركة BEDO التأكد من جميع التفاوتات المسموح بها قبل استلام الرسم؟
لا يجوز لأي مورد مسؤول تأكيد التفاوتات المسموح بها الخاصة بالتطبيق دون توفر المعلومات ذات الصلة بالمركبة، والعينة، والرسم، والواجهة، والحمل، والاستخدام، والإنتاج. بإمكان شركة BEDO مراجعة المدخلات المتاحة وتحديد الأبعاد والاختبارات والسجلات التي تحتاج إلى تأكيد من المشروع.
خاتمة
تتحكم المصانع في أبعاد وتفاوتات نظام التعليق الحرجة من خلال نظام متكامل يشمل: المتطلبات الوظيفية، والبيانات المرجعية، وسلاسل الأبعاد، والرسومات المعتمدة، وأساليب الفحص، والمقاييس المناسبة، وضوابط العمليات، وظروف التجميع، والسجلات، وإمكانية التتبع، وردود الفعل الموثقة. ولا يمكن للقياس النهائي وحده أن يثبت أن ممتص الصدمات أو الزنبرك أو مجموعة التعليق ستناسب وتؤدي وظيفتها باستمرار.
بالنسبة للمشترين، فإن سؤال التدقيق العملي بسيط: هل يستطيع المورد توضيح كيفية انتقال خاصية أساسية من متطلبات المركبة إلى الرسم، ومن الرسم إلى عملية التصنيع، ومن عملية التصنيع إلى سجل الشحن؟ راجع مجموعة ممتصات الصدمات من BEDO ، وحدد بيانات التطبيق والواجهة المتاحة، واستخدم قناة الاتصال الرسمية لطلب مراجعة الأبعاد والتفاوتات الخاصة بالمشروع.