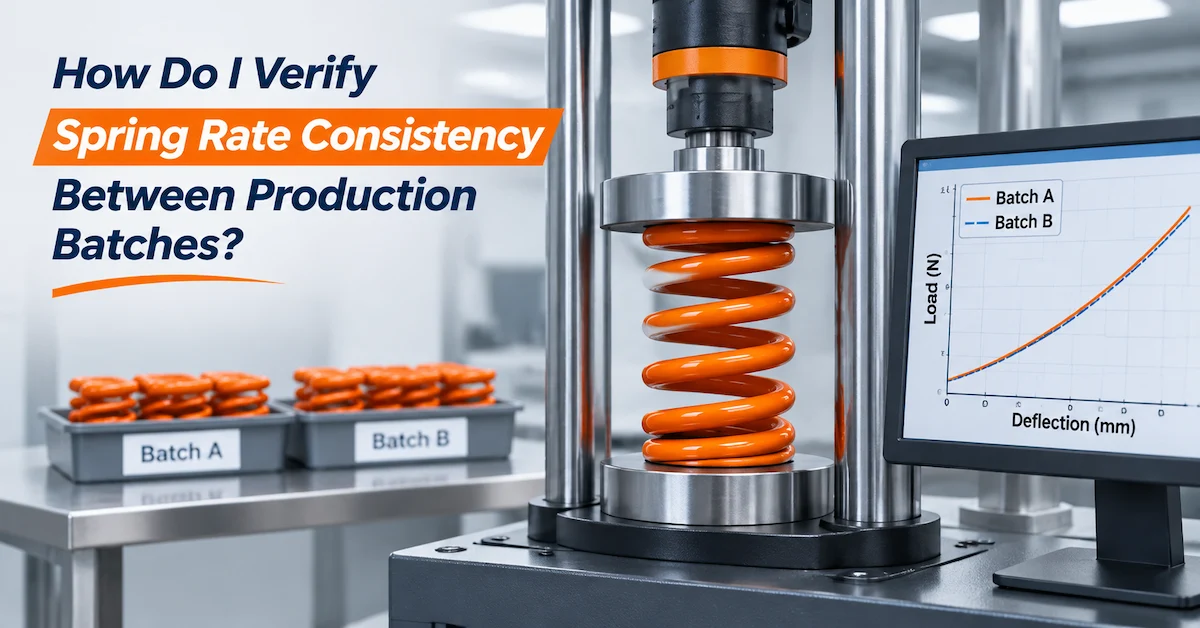
ばね定数の一貫性を確認するには、同一の治具、条件、温度、測定方向、速度、および計算方法の下で、規定の荷重点における荷重-たわみ結果を比較してください。あるバッチの自由高さ測定値と別のバッチの荷重-たわみ結果を比較しないでください。効果的なバッチレビューには、合意された試験方法、トレーサブルなサンプル、繰り返し測定、ロットレベルの統計、目視および寸法チェック、および外れ値に対する文書化された対応が含まれます。
購入者の目的は、すべてのスプリングが同一の曲線形状を持つことを証明することではない。製造上のばらつきは存在し、許容範囲は車両、スプリングの設計、取り付け状態、負荷範囲、および製造リスクによって異なる。目的は、ばらつきがプロジェクトの範囲内で理解されており、後のロットでも同じサスペンション構成に対応できるほど安定していることを示すことである。
このガイドは、OEMバイヤー、サスペンションブランド、販売代理店、品質エンジニア、車両開発者が、サスペンションスプリングメーカーのバッチ間の性能をチェックする際の参考資料です。一般的なスプリングの選定ではなく、生産品の受け入れに重点を置いています。この方法は、単体スプリング、交換用スプリング、ショックアブソーバーに組み込まれたスプリングにも適用できますが、テスト条件は受け入れ対象製品と一致させる必要があります。
まず、「同じバネ定数」の意味を定義することから始めましょう。
ばね定数は、定義された領域における力の変化をたわみの変化で割った値です。線形ばねの場合、簡略化された計算式はk = (F2 - F1) / (x2 - x1)となります。この式は簡単に書けますが、誤用しやすいという欠点もあります。荷重点、着座状態、方向、速度、温度、治具の位置合わせ、またはばねの履歴が変化すると、結果も変わってきます。
ロットを比較する前に、購入者と供給者は、受入基準が公称レート、1つまたは複数の設置高さにおける荷重、完全な荷重-たわみ曲線、またはこれらの組み合わせのいずれに基づくかについて合意する必要があります。漸進式、二段階レート式、または予荷重式の組立品の場合、1つの数値で動作範囲全体を表すことはできません。
| 定義の選択 | 測定対象 | 役に立つとき |
|---|---|---|
| 自由高さ | 所定の静止状態後の、負荷がかかっていない状態のバネの長さ。 | 次元の同一性と迅速なスクリーニングは可能だが、レートの代わりにはならない。 |
| 高さでの荷重 | 指定された設置高さに到達するために必要な力。 | 車両の車高、沈み込み、および積載荷重支持の点検。 |
| 2ポイント率 | 合意された2つの力または変位点間の傾斜。 | 直線状またはほぼ直線状の動作領域。 |
| 多点曲線 | 複数の位置または負荷における力応答。 | プログレッシブスプリング、デュアルレート設計、そしてより広い作動範囲。 |
| 完全なアセンブリ応答 | スプリング、シート、プリロード、ダンパー、および取り付け金具一式。 | 車両またはショックアブソーバーアセンブリの最終受入検査。厳格な治具管理が求められる。 |
スプリングレートとプリロードを分離する
プリロードは、所定の取り付け高さにおける力を変化させますが、通常は線形ばねのばね定数を変化させません。プリロードを記録せずに組み立て後の力を比較する購入者は、設定の違いをばね定数の違いと誤診する可能性があります。試験記録には、ばねの長さ、圧縮位置、取り付け時のプリロード、シートの状態、およびばねがむき出しの状態かショックアブソーバー内部にあるかを記載する必要があります。
測定方向と着座状態を明記してください。
スプリングは最初の圧縮サイクル中に安定する場合があります。そのため、部品が許容範囲内であっても、最初の測定値は後の測定値と異なる場合があります。スプリングが前処理されているかどうか、何回の着座サイクルが適用されるか、試験が圧縮のみか、荷重が荷重時、除荷時、またはその両方で記録されるかを定義してください。
同じ単位系と丸めルールを使用する
レートはN/mm、N/m、kgf/mm、またはlb/inで報告されることがよくあります。比較する前に単位を変換し、力と変位の生の値を保持してください。丸められたラベルは、特に購入者が狭い許容範囲を比較する場合、重要な違いを隠してしまう可能性があります。購入仕様書には、報告単位、小数点以下の分解能、および丸め方法を明記する必要があります。
出荷前にバッチ比較テストメソッドを作成する
異常値が出現した後に試験方法を作成すると、試験の正当性を主張することが難しくなります。購入仕様書または品質契約書に試験方法を添付してください。購入者、供給者、および独立した試験機関が同じ水源から比較可能な結果を得られるよう、試験方法は十分に詳細である必要があります。
| 方法要素 | 記録する決定 | なぜそれが重要なのか |
|---|---|---|
| サンプル識別番号 | 部品番号、スプリングの改訂版、ロット番号、該当する場合はキャビティまたはライン番号、およびサンプル番号。 | 結果が実際のロットから切り離されるのを防ぎます。 |
| コンディショニング | 保管、温度均一化、休止時間、洗浄、および予熱サイクル。 | 歴史的・環境的影響を軽減する。 |
| 備品 | シート、アライメント、ガイド、直径クリアランス、および支持面。 | 横方向の荷重や不適切な着座姿勢は、見かけ上の力を変化させる可能性がある。 |
| マシン設定 | 変位速度、力範囲、移動範囲、サンプリング周波数、および復帰挙動。 | 再現性のある測定と有意義な傾向分析を可能にする。 |
| 負荷ポイント | レート計算および設置荷重計算に使用される高さまたは力。 | 車両にとって重要な領域を定義します。 |
| 受容 | 公称値、許容誤差、外れ値ルール、再検査ルール、およびロット判定。 | 主観的な合否判定を防ぐ。 |
治具と支持面を制御する
スプリングは、承認されたアセンブリまたは指定された実験室条件に類似した方法で装着する必要があります。上下のシートが平行でない場合、スプリングがたわんだり、試験ごとに治具との接触状態が異なったりする可能性があります。治具が小さすぎるとスプリングが拘束され、大きすぎると不安定な動きが生じる可能性があります。試験方法には、シートの形状と使用したガイドについて記載する必要があります。
温度と空調を制御する
温度は材料、潤滑剤、測定機器に影響を与えます。その影響は設計や試験範囲によって小さい場合も大きい場合もありますが、バッチ比較を用いて合否判定を行う場合は無視すべきではありません。プロジェクトの要件に従って室温または部品温度を記録し、試験前にサンプルが安定するまで待ちます。
車両の使用状況を反映した負荷ポイントを制御する
取り付け高さと無関係な、都合の良い荷重点を選択しないでください。車両の関連する静的位置および動作位置が分かっている場合は、それらの位置を使用してください。スプリングが2つの取り付け高さの間で動作する場合、バッチ比較にはそれらの点、またはそれらをカバーする曲線を含める必要があります。設計にプリロードカラーがある場合は、スプリングがプリロードゼロでテストされたのか、取り付け状態でテストされたのかを明記してください。
平均値とばらつきの両方を示すことができるサンプリング計画を選択してください。
単一のバネでは、1つのサンプルが許容範囲内であることを示すことはできますが、バッチ全体の挙動を示すことはできません。適切なサンプリング計画があれば、購入者は平均発生率、バッチ内ばらつき、バッチ間変動、異常値などを把握するのに十分な情報を得ることができます。必要なサンプリング量は、リスク、生産量、顧客の要求、および不一致が発生した場合の影響によって異なります。
| サンプリング手法 | それが示すことができること | 制限 |
|---|---|---|
| バッチごとに1サンプル | ロットに明らかな誤りがないことを示す簡単な合図。 | スプレッドを推定したり、混合ロットを特定したりすることはできません。 |
| 多数のランダムサンプル | 平均値、ばらつき、およびロットレベルでの潜在的な変動。 | 正当な選定方法と十分な量が必要である。 |
| 生産の開始、中間、終了 | 実行中に時間またはプロセスにずれが生じる可能性があります。 | ロットが混ざっていたり、機械によって工程が変わったりすると、ばらつきを見落とす可能性があります。 |
| ライン別、キャビティ別、または材料バッチ別のサンプル | 供給源に関連する差異とトレーサビリティシグナル。 | 仕入先記録と明確なロット定義が必要です。 |
| 100%機能テスト済み | 可能な限り、高リスク特性に対しては強力な封じ込め策を講じる。 | コストが高く、しかも有効で校正済みの方法に依存する。 |
生産バッチの定義について、供給業者に説明を求めてください。生産バッチとは、シフト単位、加熱バッチ、ワイヤーバッチ、炉負荷、機械稼働、包装ロット、または発注数量などを指す場合があります。定義が注文ごとに変わると、傾向分析の信頼性が損なわれます。
サンプル選択をランダム化する
最も清潔な箱や最も取り出しやすい箱だけを選ばないでください。ロット全体を網羅する、文書化された方法を使用してください。スプリングが列、層、または束になって梱包されている場合は、複数の場所から選んでください。不良品が発生した場合にどのユニットが影響を受けているかを推測することなく、結果の特定を回避できるよう、箱、パレット、製造日、およびサプライヤーのバッチを記録してください。
スプリングをアセンブリ全体の識別子にリンクする
スプリングは見た目が同じでも、アセンブリで使用されるシート、スペーサー、カラー、またはダンパー設定が異なる場合があります。顧客が完成品のショックアブソーバーを受け入れる場合は、部品表(BOM)全体とスプリング自体の識別情報を記録してください。用途において、スプリング単体での材料特性と、組み立て後のユニットでの取り付け時の応答の両方が重要な場合は、スプリング単体での試験を実施してください。
測定率を一貫して測定し、生データを保存する
レポートには、合格か不合格かの欄だけでなく、より多くの情報を含める必要があります。生の力と変位のデータ、計算された速度、機械の識別情報、治具の識別情報、校正状況、オペレーター、日付、温度、調整状況、サンプル番号、バッチ番号などを記録してください。生データがあれば、購入者は計算ミスと実際のプロセス変動を区別できます。
選択したサンプルについて繰り返し測定を行う
再現性とは、同じバネを同じ条件下で再度試験した際に観察されるばらつきのことです。繰り返し結果のばらつきが購入者の許容範囲を超える場合、その方法はバッチ処理の判断には適していません。考えられる原因としては、バネの取り付け、アライメント、変位ゼロ点、機械の分解能、バネの沈み込み、または作業者の取り扱いなどが挙げられます。
同じポイントからレートを計算する
2点比較を行う場合は、すべてのサンプルで同じ力または変位点を使用してください。10~30mmの範囲と20~40mmの範囲でそれぞれ異なるバネの計算を行うと、得られる傾きが曲線の異なる部分を表す可能性があるため、これらの点を区別して計算しないでください。漸進バネの場合は、遷移部分を隠してしまう平均値ではなく、曲線全体または複数の定義された傾きを報告してください。
設置高さでの力を確認してください
レートの一貫性と取り付け力の一貫性は関連していますが、同一ではありません。自由高さのずれ、シート位置の違い、またはプリロードの変化によって、荷重-たわみ曲線全体が変化する可能性があります。車高と沈み込みに影響する高さでの力を記録してください。これは、スプリングをねじ込み式カラーで使用する場合や、車両が異なる積載量で走行する場合に特に重要です。
必要に応じてヒステリシスまたは負荷履歴を確認する
摩擦、着座状態、治具との接触、または試験履歴などにより、スプリングによっては荷重時と除荷時で挙動に差が生じる場合があります。アプリケーションまたは仕様でこの挙動が重要な場合は、合否判定に荷重曲線、除荷曲線、または指定されたサイクルのいずれを使用するかを明確に定義してください。理由を明記せずに曲線を混在させないでください。
統計は、不適合部品を隠すためではなく、変化を把握するために使用する。
ロット平均値と標準偏差は有用な要約指標ですが、技術的な判断に取って代わるものではありません。バッチの平均値自体は許容範囲内であっても、有害な外れ値や2つの混合集団が含まれている可能性があります。個々の結果、分布、時系列、および仕様との関係を精査してください。
| レビューシグナル | それが示唆すること | 次の質問 |
|---|---|---|
| 平均値が承認された基準値からずれた | ばねの製造工程、材料、工具、熱処理、または寸法の変更。 | 情報源、プロセス、または改訂内容に変更はありましたか? |
| 感染拡大が増加 | プロセスの不安定性、入力材料の混在、治具の問題、または調整の不均一性。 | 結果は、製造ライン、時間、または材料ロットに関連していますか? |
| 1つの孤立した外れ値 | 部品の欠陥、試験エラー、損傷、または選択異常。 | 同じ方法でサンプルを再検査することは可能ですか? |
| 2つの異なるクラスター | バネの種類、機械の設定、または製造元が混在している可能性があります。 | ロットの定義が広すぎるのか、それとも部品が混在しているのか? |
| ランニング中の傾向 | 温度、工具の摩耗、作業者、材料、または機械のずれ。 | その変化はどこから始まり、何が変わったのか? |
プログラムが十分に成熟したら、管理図を使用してください。
管理図は、プロセスが時間とともに安定しているかどうかを示すことができますが、そのためには安定した特性、一貫したサンプリング、そして明確な対応計画が必要です。管理限界はプロセスの挙動を表し、仕様限界は顧客の許容度を表します。これらは互換性がありません。プロセスは統計的に安定していても、要求される性能範囲を常に超えている可能性があります。
能力指標は適切なプロセスでのみ使用してください。
Cp、Cpk、または類似の指標は、データが代表的でプロセスが安定している場合に、プロセスばらつきを許容範囲と比較するのに役立ちます。これらの指標は、混合ロット、変更された方法、または少数の選択されたサンプルから計算し、品質の証明として提示するべきではありません。基礎となるデータは公開し、前提条件を明記してください。
ロットを受け入れるか拒否する前に、外れ値を調査してください。
異常値が発生した場合は、結果が消えるまで自動的に再テストするのではなく、管理された調査を実施する必要があります。最初のステップは封じ込めです。リスクが許容される場合は、影響を受けたサンプルを特定し、関連する材料または出荷品を保留します。次に、結果が測定、部品の状態、またはプロセス変動によって引き起こされたものかどうかを判断します。
- サンプル識別情報、ラベル、ロット番号、製造日、ロット内の保管場所を確認してください。
- 機械の校正、治具の状態、ゼロ点設定、オペレーターの記録、および生の力-変位データを確認する。
- 自由高さ、コイル接触状態、シート痕、表面損傷、仕上げ、および目に見える変形を検査します。
- 必要に応じて、資格のある別の測定者または立会人を立てて、元の方法で再検査を行う。
- サンプリングを拡大するのは、追加検査結果が処置にどのように影響するかを反応計画で明確に定めている場合に限る。
- ロットを承認するか、文書化された逸脱事項付きで承認するか、再加工するか、選別するか、拒否するか、または是正措置後にリリースするかを決定します。
再試験の結果で元の試験結果を置き換えないでください。両方の記録を保管し、最終決定に至った理由を説明してください。試験方法が間違っていた場合は、方法を修正し、過去のロットの見直しが必要かどうかを評価してください。ばねが本当に規格外である場合は、供給業者は、その製品を無害な例外として扱うのではなく、影響を受けた数量と根本原因を特定する必要があります。
外れ値を承認済みの別の構成と区別する
一見異常値に見えるものの中には、実際には異なるばね定数、位置、市場バージョン、または車両積載クラスを持つものが、明確な識別なしに出荷されたものである場合があります。ばねの端部、ワイヤー、寸法、ラベル、部品表、およびパッケージを比較してください。トレーサビリティの問題は、識別情報が分離されるまでは製造上の問題のように見えることがあります。
寸法と外観、そして価格を確認してください。
ばね定数は機能特性の一つですが、その結果を意味のあるものにするためには、寸法や状態との関連で検討する必要があります。自由長、外径、線径、端部形状、座面接触、コーティング、腐食状態などは、取り付けに影響を与えたり、工程変更を示唆したりする可能性があります。ばね定数の結果だけでは、互換性を確認することはできません。
| 同伴者チェック | バッチ受け入れに重要な理由 | 典型的な記録 |
|---|---|---|
| 自由高さ | 計算上の勾配が同じであっても、シフトによって設置されたプリロードや車高が変わる可能性があります。 | 身長、休息状態、および許容範囲を測定しました。 |
| 外径と線径 | 適合性や疲労リスクに影響を与える工具、材料、または成形方法の変化を明らかにすることができる。 | 測定方法およびサンプリング結果。 |
| 端部の形状とシートの接触 | 座席の配置が不適切だと、荷重経路が変わり、見かけ上の速度変動が生じる可能性があります。 | 目視確認、座席画像、および寸法測定結果。 |
| 表面と仕上げ | 損傷、コーティングのばらつき、または腐食は、設置および使用上のリスクに影響を与える可能性があります。 | 外観基準、欠陥記録、およびロット識別情報。 |
| アセンブリ識別子 | テスト対象のスプリングが、適切なダンパー、シート、およびハードウェアと組み合わされていることを確認します。 | 部品表、ラベル、バッチ、および組立記録。 |
スプリングがショックアブソーバーアセンブリの一部である場合、合格判定基準がスプリング単体、組み立て済みショックアブソーバー、またはその両方に適用されるかどうかを判断してください。スプリング単体テストでは、スプリングの挙動を個別に評価します。アセンブリテストでは、取り付け荷重、プリロード、着座状態、および製品の同一性を確認します。両方のリスクが重要な場合は、どちらか一方を他方の代わりに使用すべきではありません。
バッチレポートに頼る前に、サプライヤーの管理体制を確認してください。
精緻な検査報告書は、管理されたプロセスを反映している場合にのみ有用です。原材料から成形、熱処理、表面処理、検査、梱包、出荷に至るまで、ばねの同一性がどのように維持されているかをサプライヤーに確認してください。購入者はすべての社内作業指示書を必要としませんが、ばらつきが生じる可能性のある箇所と、それがどのように検出されるかを理解しておく必要があります。
| サプライヤー管理 | 購入者確認に関する質問 | 証拠を要求する |
|---|---|---|
| 材料およびプロセスの識別 | 春のロットは、材料や生産ルートと関連付けられますか? | 該当する場合は、ロット記録、旅行者記録、またはトレーサビリティ参照番号。 |
| 成形および熱処理 | 重要な設定やバッチ条件は記録され、確認されていますか? | 工程記録または管理検査概要。 |
| レートテスト | バッチやシフト間で同じ方法が使用されていますか? | 試験方法、機器識別情報、校正状況、および生データ。 |
| 不適合製品 | 故障した、または故障の疑いのあるバネは、どのように封じ込められ、特定されるのでしょうか? | 反応手順およびサンプル不適合記録(入手可能な場合)。 |
| 変更管理 | 材料、工具、生産ライン、工程、またはサプライヤーの変更は通知されますか? | 承認された変更経路と再検証トリガー。 |
| 包装とラベル | 倉庫内で、異なる料金や改訂内容を分けて保管することは可能ですか? | ラベル、カートン、ロット番号、部品番号の例。 |
BEDO社が公開しているサスペンションスプリングの製品ラインナップは、製品カテゴリーの参考として役立ちますが、新規のOEMまたはアフターマーケット向けプログラムでは、プロジェクト固有のスプリング識別情報、荷重たわみ測定方法、許容誤差、およびロット管理計画が別途必要となります。公開されている製品情報は、承認済みの購入仕様書の代わりとして使用すべきではありません。
購買決定を支援する承認ルールを設定する
合格基準は、測定対象、適用される許容範囲、結果が許容範囲外の場合の対処法という3つの質問に答えるものでなければなりません。「ばね定数は一定でなければならない」といった曖昧な表現は避けてください。特性、条件、許容差、サンプリング、再試験、および処置について明記してください。
| 受入分野 | 明確な定義の例 | プロジェクト固有のままにしておくべきものは何か |
|---|---|---|
| 特性 | 指定された高さにおける力と、指定された点間の速度の合計。 | 高さ、力、曲率領域、そしてバネがむき出しの状態か組み立てられた状態か。 |
| 試験条件 | 治具、プリサイクル、速度、温度、および測定方向を定義します。 | 承認されたスプリングおよび用途に適した値。 |
| サンプルルール | 定義されたバッチからランダムにサンプルを抽出し、反応性について追加の検査を行う。 | 数量、頻度、リスククラス、および顧客の要求事項。 |
| 配置 | 受諾、保留、選別、再加工、拒否、または書面による例外による受諾。 | 権限、エスカレーション時間、および再検証要件。 |
| 記録の保存 | 生データ、概要、バッチ、改訂、機器、オペレーター、および決定。 | 購入者と供給者が使用するデータ保持期間とシステム。 |
他のバネの公差をコピーしないでください
適切な許容範囲は、車両の種類とレートミスマッチのリスクによって異なります。わずかな変更でも、車高、沈み込み、底付きマージン、またはハンドリングに影響を与える場合は、ある用途では許容範囲内でも、別の用途では許容できない場合があります。許容範囲は、一般的な業界標準値ではなく、承認された設計と検証結果に基づいて設定してください。
車両検証へのリンクを定義する
ばね定数が規定値内であっても、車両の車高やハンドリングに変化が生じた場合は、システム全体を調査する必要があります。タイヤ空気圧、積載量、ダンパー設定、取り付け高さ、ブッシュの摩擦、測定条件なども車両の性能に影響を与える可能性があります。ばね定数だけで全ての不具合を説明できると主張するのではなく、バッチの受入基準を満たすことで、車両の要求仕様を確実に満たすようにする必要があります。
サプライヤーのバッチレポートの読み方
報告書を承認する前に、他のエンジニアがその文書から結論を再現できるかどうかを確認してください。信頼できる報告書には、ロット、改訂版、方法、サンプル、生データまたはトレーサブルデータ、計算、制限値、および決定事項が記載されています。また、一般的なコメントに隠すのではなく、逸脱事項があれば明記します。
- 部品番号、スプリングの改訂版、およびアセンブリの識別情報が発注書と一致していることを確認してください。
- バッチ定義と製造日が記載されていることを確認してください。
- 荷重点、変位方向、速度、温度、治具、および前処理が図示されていることを確認してください。
- レポートには平均値だけでなく、個々の結果も含まれていることを確認してください。
- 最高値と最低値、およびそれらに対応する物理的な試料の識別情報を確認してください。
- 計算されたレートが、すべてのサンプルに対して同じ点を使用しているかどうかを確認してください。
- 不合格または再検査されたサンプルが記録に残っていることを確認してください。
- 当該処分書に、責任ある品質管理部門または技術部門の担当者の署名があることを確認してください。
重要な項目が欠落している場合は、出荷を受け入れる前に説明を求めてください。項目が欠落しているからといって、必ずしもスプリングが不良品であるとは限りませんが、試験基準が判明するまでは、レポートに基づいて十分な比較を行うことはできません。
よくある質問
異なるロット間のバネ定数を比較する最も信頼性の高い方法は何ですか?
すべてのバッチにおいて、同じ荷重たわみ測定方法、治具、調整方法、温度、測定方向、荷重点、計算方法、およびサンプリング規則を使用してください。個々の結果を記録し、平均値とばらつきの両方を比較してください。
生産バッチの検証には、バネ1つで十分でしょうか?
1つのバネで明らかな不一致を検出できますが、ロット間のばらつきや混合集団を検出することはできません。適切なサンプルサイズは、アプリケーションのリスク、生産量、顧客の要求、および合意された品質計画によって異なります。
自由長とバネ定数、どちらを比較すべきでしょうか?
どちらも必要となる場合があります。自由長は寸法の一致性を確認し、プリロードに影響を与える可能性があります。ばね定数は荷重-たわみ挙動を確認します。どちらか一方だけでは、組み立てられたショックアブソーバーが承認された車両性能を発揮することを保証するものではありません。
プリロードはバネ定数に影響しますか?
プリロードは、設置位置における力を変化させますが、通常は線形ばねのばね定数を変化させません。プリロードと設置高さを記録して、この2つの影響を混同しないようにしてください。
買い手は、例外的な事例にどのように対処すべきでしょうか?
必要に応じてサンプルまたは該当ロットを封じ込め、同一性および測定方法を確認し、スプリングを検査し、元の方法で再試験を行い、合意された対応計画に従ってください。元の結果を保管し、最終的な処置を記録してください。
バネのばらつきがまだある状態で、バッチ平均は合格基準を満たすことができるでしょうか?
はい。平均値だけでは、ばらつきの大きいデータ、外れ値、あるいは異なる母集団を隠してしまう可能性があります。個々の結果、標準偏差などのばらつきの指標、時間順序、および仕様との関係性を確認してください。
スプリングは単体でテストすべきか、それともショックアブソーバー内部でテストすべきか?
スプリングの挙動を分離する必要がある場合は、スプリングを緩めた状態でテストしてください。取り付け荷重、プリロード、シートの状態、ハードウェア、および製品の識別情報が受入リスクに含まれる場合は、ショックアブソーバー全体をテストしてください。プログラムによっては、両方のテストが必要となる場合があります。
BEDOは、普遍的なバネ定数公差を提供できますか?
すべての車両やスプリングに適した普遍的な許容値は存在しません。BEDOは、公式お問い合わせページを通じて、用途、荷重条件、スプリングの定義、試験点、サンプリング、および受入要件を検討し、プロジェクト固有の生産計画を作成いたします。
結論
製造バッチ間のばね定数の一貫性は、ラベルを見たり、負荷のかかっていないばねを1つ測定したりするのではなく、管理された比較によって検証する必要があります。出荷前に、特性、負荷点、治具、調整、温度、速度、サンプリング、計算、許容限界、および外れ値への対応を定義してください。そして、生データを保管し、すべての結果を正確なばねの改訂版と製造バッチに紐付けてください。
生産計画においては、サスペンションスプリングのカテゴリーを見直し、試験方法を承認済みの車両要件に合わせ、再発注を行う前にサプライヤーに記録と対応計画を確認するよう依頼してください。