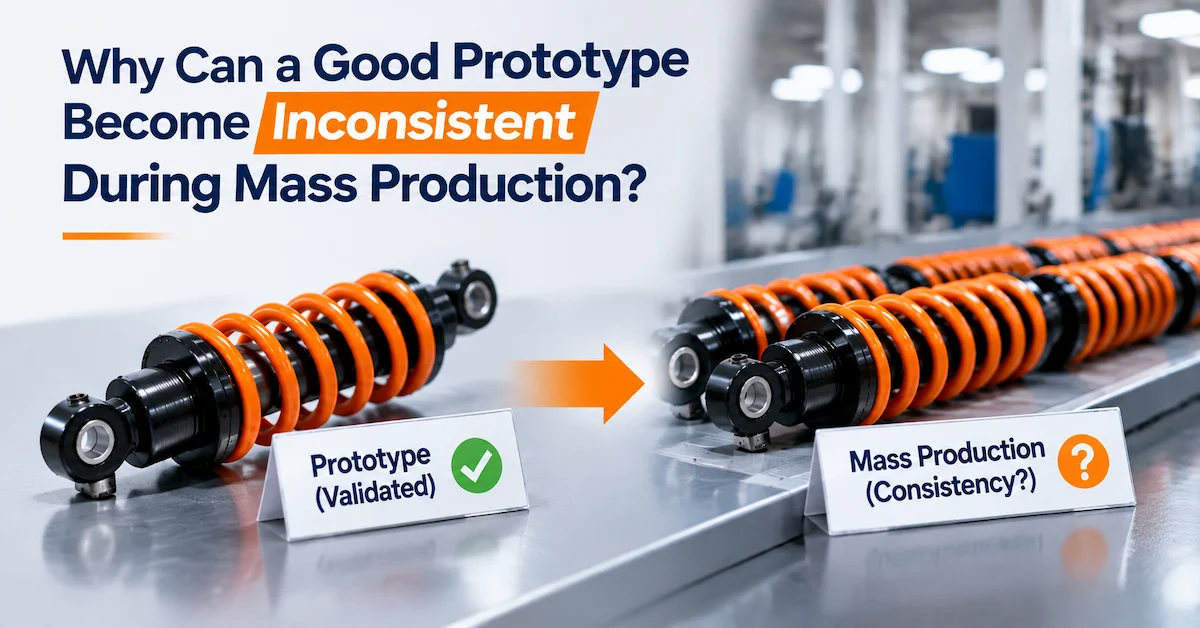
सीधा जवाब: एक अच्छा प्रोटोटाइप बड़े पैमाने पर उत्पादन के दौरान असंगत हो सकता है क्योंकि प्रोटोटाइप यह साबित करता है कि एक कॉन्फ़िगरेशन काम कर सकता है, जबकि बड़े पैमाने पर उत्पादन को यह साबित करना होता है कि एक परिभाषित प्रक्रिया द्वारा, नियंत्रित सामग्रियों, आयामों, संयोजन स्थितियों, निरीक्षण विधियों, आपूर्तिकर्ताओं और इंजीनियरिंग संशोधनों के साथ, समान परिणाम बार-बार प्राप्त किया जा सकता है। प्रोटोटाइप में अक्सर विशेषज्ञ समायोजन, हाथ से चुने गए घटक, अतिरिक्त ध्यान और अलिखित निर्णय शामिल होते हैं। जब इन छिपे हुए नियंत्रणों को ड्राइंग, बीओएम, कार्य निर्देश, नियंत्रण योजना और उत्पादन-रिलीज़ रिकॉर्ड में परिवर्तित नहीं किया जाता है, तो पहली उत्पादन इकाइयाँ प्रोटोटाइप के बराबर नहीं हो सकती हैं।
यह समस्या अपने आप में खराब इंजीनियरिंग या गलत इरादे का संकेत नहीं है। यह उत्पादन-स्थानांतरण में आई खामी है। सही उपाय यह है कि स्वीकृत प्रोटोटाइप की तुलना उत्पादन परिभाषा और प्रक्रिया प्रमाणों से की जाए, और फिर यह पता लगाया जाए कि गड़बड़ी कहाँ से आई। खरीदार को यह पूछना चाहिए कि क्या अंतिम रूप दिया गया था, क्या मापा गया था, पायलट स्तर पर क्या सत्यापित किया गया था, और शिपमेंट से पहले किन परिवर्तनों के लिए अनुमोदन की आवश्यकता है।
यह लेख OEM इंजीनियरों, आफ्टरमार्केट ब्रांडों, वितरकों, वाहन निर्माताओं और खरीद टीमों के लिए आपूर्तिकर्ता-तुलना और वाणिज्यिक-जांच से संबंधित एक प्रश्न का उत्तर देता है: विकास के दौरान अच्छा प्रदर्शन करने वाला शॉक एब्जॉर्बर, स्प्रिंग या सस्पेंशन कंपोनेंट उत्पादन बैच में अलग क्यों हो जाता है, और लॉन्च से पहले इस जोखिम को कैसे नियंत्रित किया जा सकता है? यह सामान्य प्रोटोटाइप-विकास मार्गदर्शिका को दोहराने के बजाय उत्पादन हस्तांतरण पर केंद्रित है।
प्रमाण सीमा: कोई भी ज़िम्मेदार कारखाना यह दावा नहीं कर सकता कि प्रोटोटाइप बड़े पैमाने पर उत्पादन की स्थिरता की गारंटी देता है। स्थिरता को नियंत्रित तकनीकी आधार रेखा, पायलट उत्पादन, निरीक्षण और कार्यात्मक रिकॉर्ड, पता लगाने की क्षमता, परिवर्तन नियंत्रण और एक सहमत रिलीज़ निर्णय के माध्यम से प्रदर्शित किया जाता है। सटीक स्वीकृति सीमाएँ अनुप्रयोग-विशिष्ट होती हैं।
एक प्रोटोटाइप और एक उत्पादन प्रक्रिया अलग-अलग सवालों के जवाब देती हैं।
एक प्रोटोटाइप यह सवाल पूछता है, "क्या यह डिज़ाइन परीक्षण की गई परिस्थितियों में इच्छित समस्या का समाधान कर सकता है?" बड़े पैमाने पर उत्पादन यह सवाल पूछता है, "क्या जारी किए गए डिज़ाइन को सामान्य प्रक्रिया द्वारा, निर्धारित मात्रा और आपूर्ति श्रृंखला में, सहमत सीमाओं के भीतर बनाया जा सकता है?" सवाल एक-दूसरे से मिलते-जुलते हैं, लेकिन सबूत अलग-अलग हैं।
| विकास साक्ष्य | उत्पादन-स्थानांतरण साक्ष्य | दूसरे साक्ष्य के न मिलने पर जोखिम |
|---|---|---|
| एक या अनेक प्रोटोटाइप इकाइयाँ स्वीकार्य रूप से प्रदर्शन करती हैं। | परिभाषित महत्वपूर्ण विशेषताएं, प्रक्रिया नियंत्रण, पायलट परिणाम और रिलीज मानदंड। | बाद में तैयार की गई इकाइयाँ भिन्न हो सकती हैं, भले ही मूल नमूना अच्छा रहा हो। |
| इंजीनियर या तकनीशियन किसी घटक को तब तक समायोजित करता है जब तक कि परिणाम संतोषजनक न हो जाए। | समायोजन को एक नियंत्रित विन्यास और दोहराने योग्य कार्य निर्देश में परिवर्तित किया जाता है। | ऑपरेटर अलग-अलग सेटिंग्स को दोहरा सकते हैं या अपने व्यक्तिगत विवेक पर भरोसा कर सकते हैं। |
| नमूने में चयनित स्प्रिंग, सील, बुशिंग, रॉड या हार्डवेयर शामिल हैं। | पार्ट की पहचान, आपूर्तिकर्ता, लॉट, विनिर्देश और इनकमिंग नियंत्रण को फ्रीज कर दिया गया है। | प्रतिस्थापन या बैच में बदलाव से व्यवहार में परिवर्तन आता है। |
| प्रोटोटाइप का मापन अत्यंत सावधानी से किया जाता है। | उत्पादन मापन विधि, फिक्स्चर, आवृत्ति और प्रतिक्रिया को परिभाषित किया गया है। | महत्वपूर्ण भिन्नता का पता नहीं चल सकता है या प्रत्येक ऑपरेटर द्वारा इसे अलग-अलग तरीके से मापा जा सकता है। |
| चर्चा के लिए डेवलपमेंट ड्राइंग या सीएडी का उपयोग किया जाता है। | जारी किए गए ड्राइंग, बीओएम, लेबल और संशोधन इतिहास ऑर्डर से जुड़े होते हैं। | उत्पादन किसी पुरानी या अपूर्ण परिभाषा पर आधारित हो सकता है। |
| प्रदर्शन की पुष्टि एक वाहन या बेंच सेटअप पर की जाती है। | पायलट और प्रोडक्शन चेक में एक ही सहमत कॉन्फ़िगरेशन और शर्तों का उपयोग किया जाता है। | क्षेत्रीय व्यवहार को एक स्थिर आधार रेखा से नहीं जोड़ा जा सकता है। |
यह परिवर्तन तब सफल माना जाता है जब अनुमोदित प्रोटोटाइप अब एक अद्वितीय वस्तु नहीं रह जाता। इसके महत्वपूर्ण निर्णय पहचानने योग्य उत्पाद विशेषताओं और प्रक्रिया नियंत्रणों में तब्दील हो जाते हैं जिनका पालन कोई अन्य प्रशिक्षित संचालक कर सकता है और एक लेखा परीक्षक उनकी पुष्टि कर सकता है।
छिपे हुए हाथ से किया गया समायोजन उत्पादन-स्थानांतरण का पहला जोखिम है।
प्रोटोटाइप का काम अक्सर इंटरैक्टिव होता है। एक इंजीनियर स्प्रिंग की तुलना कर सकता है, प्रीलोड बदल सकता है, डैम्पिंग को एडजस्ट कर सकता है, फिटिंग को बेहतर बना सकता है, अलग बुशिंग चुन सकता है, माउंट को ठीक कर सकता है, या अनुभव और परीक्षण परिणामों के आधार पर असेंबली को ट्यून कर सकता है। विकास के दौरान यह लचीलापन बहुत उपयोगी होता है। लेकिन जब अंतिम निर्णय रिकॉर्ड नहीं किया जाता है, तो यह जोखिम बन जाता है।
उदाहरण के लिए, एक प्रोटोटाइप इसलिए काम कर सकता है क्योंकि किसी तकनीशियन ने दिखने में एक जैसे कई पुर्जों में से एक स्प्रिंग का चयन किया हो, कॉलर को ऐसी स्थिति में लगाया हो जिसे रिकॉर्ड नहीं किया गया था, किसी विशेष तेल या आंतरिक सेटिंग का उपयोग किया हो, या असेंबली को इस तरह से व्यवस्थित किया हो जो विकास टीम के लिए स्पष्ट हो। उत्पादन टीम को एक तस्वीर और एक नमूना मिलता है, लेकिन इसके पीछे का तर्कसंगत विन्यास नहीं। इसका परिणाम यह होता है कि पुर्जों का एक समूह दिखने में तो एक जैसा लगता है, लेकिन उनकी प्रतिक्रिया अलग-अलग होती है।
अंतिम सफल समायोजन को साक्ष्य में परिवर्तित करें
पायलट उत्पादन से पहले, अंतिम कॉन्फ़िगरेशन को पुन: प्रस्तुत करने के लिए आवश्यक स्तर पर रिकॉर्ड करें। इसमें ड्राइंग और बीओएम संशोधन, स्प्रिंग की पहचान, स्थापित स्थिति, माउंटिंग इंटरफ़ेस, समायोजन स्थिति, हार्डवेयर, घटक लॉट, असेंबली अनुक्रम, कार्यात्मक परीक्षण स्थिति और कोई भी स्वीकृत विचलन शामिल हो सकता है। सटीक फ़ील्ड उत्पाद पर निर्भर करते हैं। यदि कोई फ़ील्ड परिणाम को प्रभावित करता है, तो उसे केवल इंजीनियर की स्मृति में नहीं रखा जाना चाहिए।
एक उपयोगी प्रश्न यह है: यदि मूल प्रोटोटाइप इंजीनियर कल अनुपलब्ध हो जाए, तो क्या एक योग्य उत्पादन टीम जारी किए गए दस्तावेजों से अनुमोदित कॉन्फ़िगरेशन का निर्माण कर सकती है? यदि उत्तर नहीं है, तो नमूना भले ही तैयार दिखाई दे, परियोजना अभी भी विकास के चरण में है।
अनफ्रोजन ड्रॉइंग और बीओएम उत्पाद में होने वाले बदलावों को चुपचाप नियंत्रित करने में मदद करते हैं।
उत्पादन में अनियमितता अक्सर उत्पादन शुरू होने से पहले ही शुरू हो जाती है। ड्राइंग में कोई महत्वपूर्ण माप छूट सकता है, संदर्भ मान को सहनशीलता के रूप में इस्तेमाल किया जा सकता है, या किसी घटक को उसके संशोधन के बिना दिखाया जा सकता है। बॉटल ऑर्डर (बीओएम) में स्प्रिंग परिवार की पहचान तो हो सकती है लेकिन चयनित दर का उल्लेख न हो, बुशिंग का विवरण सामग्री या आकार के बिना दिया गया हो, या प्रोटोटाइप हार्डवेयर और उत्पादन हार्डवेयर के बीच अंतर न बताया गया हो।
बड़े पैमाने पर उत्पादन इन कमियों को उजागर करता है क्योंकि खरीद, गोदाम, असेंबली, निरीक्षण, पैकेजिंग और सेवा टीमों को एक ही जवाब की आवश्यकता होती है। जब तकनीकी आधारभूत जानकारी अधूरी होती है, तो प्रत्येक विभाग अपनी स्थानीय व्याख्या करता है। कारखाना भले ही समय पर पुर्जे बना ले, लेकिन उन पुर्जों की कोई एक स्पष्ट परिभाषा नहीं रह जाती।
| जमी हुई वस्तु नहीं | असंगति कैसे प्रकट हो सकती है | पायलट को छोड़ने से पहले नियंत्रण आवश्यक है |
|---|---|---|
| रेखाचित्र संशोधन | उत्पादन में पहले से मौजूद माउंट, लंबाई, छेद, थ्रेड या सीट की परिभाषा का उपयोग किया जाता है। | एक जारी संशोधन कार्य आदेशों, निरीक्षण और लेबलों से संबंधित है। |
| स्प्रिंग विनिर्देश | अलग-अलग फ्री लेंथ, रेट, वायर, एंड फॉर्म या सप्लायर लॉट में बदलाव से इंस्टॉलेशन का व्यवहार बदल जाता है। | नियंत्रित स्प्रिंग पहचान और स्वीकृति मानदंड। |
| आंतरिक शॉक कॉन्फ़िगरेशन | डैम्पिंग, तेल, गैस, वाल्व, सील या समायोजन संबंधी विवरण अलग-अलग मॉडलों में भिन्न हो सकते हैं। | परियोजना के अनुरूप परिभाषित उत्पादन विन्यास और कार्यात्मक सत्यापन। |
| हार्डवेयर और बुशिंग स्टैक | असेंबली के बाद माउंट की चौड़ाई, संरेखण, टॉर्क और क्लीयरेंस में परिवर्तन होता है। | नियंत्रित भाग संख्या, आयाम, अभिविन्यास और संयोजन स्थिति। |
| पैकेजिंग और लेबल | सही घटक को गलत एप्लिकेशन या संशोधन को सौंपा गया है। | अनुमोदित लेबल, बारकोड या लॉट पहचान और पैकेजिंग की समीक्षा। |
| विचलन स्थिति | इंजीनियरिंग की मंजूरी के बिना ही एक अस्थायी समाधान सामान्य बिल्ड बन जाता है। | समय-सीमित विचलन, स्वामी, प्रभावित मात्रा और समापन निर्णय। |
खरीदार BEDO की सार्वजनिक सस्पेंशन स्प्रिंग रेंज को उत्पाद श्रेणी संदर्भ के रूप में देख सकते हैं, लेकिन उत्पादन कार्यक्रम के लिए अभी भी परियोजना-विशिष्ट स्प्रिंग और असेंबली पहचान की आवश्यकता होती है। सार्वजनिक कैटलॉग की भाषा को अनुमोदित BOM के विकल्प के रूप में नहीं माना जाना चाहिए।
प्रोटोटाइप में महत्वपूर्ण आयाम सही हो सकते हैं, लेकिन उत्पादन में गलत हो सकते हैं।
इंटरफेस के सही ढंग से काम करने तक एक प्रोटोटाइप को मैन्युअल रूप से फिट किया जा सकता है। उत्पादन बैच में उन इंटरफेस को एक ही व्यक्ति पर निर्भर किए बिना ही रखना आवश्यक है। यदि महत्वपूर्ण आयाम और सहनशीलता परिभाषित नहीं हैं, तो कारखाना किसी अन्य संदर्भ को माप सकता है, किसी अन्य फिक्स्चर का उपयोग कर सकता है, या दृश्य तुलना पर निर्भर कर सकता है।
स्थानांतरण के प्रति संवेदनशील सामान्य विशेषताओं में माउंट की चौड़ाई, छेद या बोर का स्थान, संपीड़ित और विस्तारित लंबाई, स्ट्रोक, स्प्रिंग-सीट की स्थिति, थ्रेडेड कॉलर, स्लीव, बुशिंग, रॉड, ट्यूब और क्लीयरेंस से संबंधित विशेषताएं शामिल हैं। आयाम श्रृंखला में एक छोटा सा बदलाव भी स्थापित संरेखण या उपलब्ध यात्रा को बदल सकता है। खरीदार को यह पूछना चाहिए कि यह विशेषता वाहन की आवश्यकता से ड्राइंग तक, ड्राइंग से प्रक्रिया तक और प्रक्रिया से रिलीज़ रिकॉर्ड तक कैसे स्थानांतरित हुई।
शॉक एब्जॉर्बर ड्राइंग सेवाओं पर लेख इस बात को समझने के लिए एक उपयोगी संदर्भ है कि ड्राइंग क्यों महत्वपूर्ण है, लेकिन उत्पादन-स्थानांतरण का मुद्दा इससे कहीं अधिक व्यापक है। ड्राइंग को बीओएम, कार्य निर्देश, निरीक्षण योजना, फिक्स्चर, अनुमोदित नमूने और परिवर्तन अभिलेखों से भी जोड़ा जाना चाहिए।
सतही जाँच से समस्या का समाधान न करें।
कोई पुर्जा देखने में तो ठीक लग सकता है, लेकिन फिर भी असेंबली में समस्या पैदा कर सकता है। माउंटिंग हार्डवेयर से चौड़ाई बढ़ सकती है, बुशिंग से सेंटरलाइन खिसक सकती है, स्प्रिंग सीट से प्रीलोड बदल सकता है, या कोण से साइड लोड उत्पन्न हो सकता है। प्रोडक्शन रिलीज़ में केवल पुर्जे की दिखावट ही नहीं, बल्कि उन कार्यात्मक इंटरफेस को भी शामिल किया जाना चाहिए जो यह निर्धारित करते हैं कि कंपोनेंट को स्थापित किया जा सकता है और वह इच्छित सीमा में चल सकता है या नहीं।
सामग्री और आपूर्तिकर्ता की मात्रा एक सफल प्रोटोटाइप को बदल सकती है।
प्रोटोटाइप निर्माण में अक्सर ज्ञात सामग्री, चयनित खरीदे गए पुर्जे या सीमित मात्रा में तैयार किए गए पुर्जों का उपयोग किया जाता है, जिन पर विशेष ध्यान दिया जाता है। बड़े पैमाने पर उत्पादन की आपूर्ति श्रृंखला में सामान्य भिन्नताएँ आती रहती हैं। स्प्रिंग का स्रोत बदल सकता है, सील को बदला जा सकता है, कोटिंग की मोटाई भिन्न हो सकती है, या बुशिंग किसी नए लॉट से आ सकती है। इनमें से किसी भी बदलाव को केवल इसलिए हानिरहित नहीं मान लेना चाहिए क्योंकि पुर्जे का नाम एक ही है।
सामग्री और आपूर्तिकर्ता नियंत्रण के लिए कारखाने को हर व्यावसायिक निर्णय को हमेशा के लिए अपरिवर्तनीय बनाने की आवश्यकता नहीं है। इसके लिए आवश्यक है कि परिवर्तन दृश्यमान हो, जोखिम का आकलन किया जाए और प्रभावित विशेषता के अनुरूप स्तर पर सत्यापित किया जाए। माउंट इंटरफ़ेस में परिवर्तन करने वाले प्रतिस्थापन के लिए आयामी और फिटमेंट पुष्टि की आवश्यकता हो सकती है। सील परिवर्तन के लिए कार्यात्मक या टिकाऊपन समीक्षा की आवश्यकता हो सकती है। स्प्रिंग परिवर्तन के लिए अनुमोदित परीक्षण स्थितियों के तहत विशेषता जांच की आवश्यकता हो सकती है।
आपूर्तिकर्ता के नाम के अलावा, पुर्जे की पहचान पूछें।
प्रासंगिक पहचान में निर्माता का पार्ट नंबर, ड्राइंग, संशोधन, सामग्री या प्रदर्शन विनिर्देश, लॉट, सतह उपचार और अनुमोदित विकल्प शामिल हो सकते हैं। "समतुल्य" एक संपूर्ण इंजीनियरिंग परिभाषा नहीं है। क्रेता और आपूर्तिकर्ता को यह तय करना चाहिए कि समतुल्यता का क्या अर्थ है और इसे कौन अनुमोदित करता है।
अनियंत्रित प्रतिस्थापन से लागत में कमी को अलग करें
लागत कम करना उत्पादन का एक वैध उद्देश्य हो सकता है, लेकिन इसे इंजीनियरिंग परिवर्तन के रूप में माना जाना चाहिए। टीम को कारण, प्रभावित हिस्से, जोखिम, सत्यापन, इन्वेंट्री निपटान, ग्राहक संचार और प्रभावी सीरियल या लॉट को परिभाषित करना चाहिए। इससे खरीदार को स्पष्ट रिलीज़ निर्णय के बिना कोई भिन्न उत्पाद प्राप्त होने से बचाया जा सकता है।
संयोजन की स्थितियों के कारण समान घटक भी अलग-अलग व्यवहार कर सकते हैं।
बड़े पैमाने पर उत्पादन में होने वाली अनियमितता हमेशा कच्चे माल के कारण नहीं होती। असेंबली में होने वाले बदलाव भी तैयार पुर्जे को प्रभावित कर सकते हैं। डिज़ाइन के आधार पर टॉर्क, ओरिएंटेशन, सीटिंग, सफाई, लुब्रिकेशन, सील इंस्टॉलेशन, थ्रेड एंगेजमेंट, एडजस्टमेंट पोजीशन, ब्लीडिंग, फिलिंग, गैस या प्रेशर की स्थिति और क्योरिंग या वेटिंग टाइम जैसे कारक मायने रख सकते हैं।
कार्य निर्देश में परिणाम को प्रभावित करने वाले चरणों का वर्णन इस प्रकार होना चाहिए कि प्रशिक्षित संचालक उन्हें दोहरा सकें। इसमें सही घटक, उपकरण, क्रम, स्थिति, टॉर्क या सेटिंग (जहाँ लागू हो) और असेंबली चरण विफल होने पर प्रतिक्रिया का उल्लेख होना चाहिए। "ध्यानपूर्वक असेंबल करें" जैसा निर्देश किसी महत्वपूर्ण प्रक्रिया को नियंत्रित नहीं करता है।
| असेंबली चर | संभावित उत्पादन प्रभाव | स्थानांतरण नियंत्रण |
|---|---|---|
| भाग अभिविन्यास | माउंट की दिशा, समायोजन की पहुंच, सील का संबंध या गति में परिवर्तन। | दृश्य मानक, कुंजीबद्ध फिक्स्चर, कार्य निर्देश और प्रथम-टुकड़ा जांच। |
| टॉर्क और फास्टनिंग | यह बुशिंग के संपीड़न, स्टैक-अप, थ्रेड एंगेजमेंट या जॉइंट की सुरक्षा में बदलाव करता है। | आवश्यकतानुसार उपकरण, सेटिंग, क्रम, सत्यापन और रिकॉर्ड को परिभाषित करें। |
| स्प्रिंग सीटिंग और प्रीलोड | स्थापित ऊंचाई, समर्थन, प्रतिधारण और प्रारंभिक प्रतिक्रिया में परिवर्तन। | नियंत्रित स्प्रिंग पहचान, सीट की स्थिति, सेटिंग और निरीक्षण की स्थिति। |
| सफाई और चिकनाई | यह घर्षण, सील के व्यवहार, संदूषण और सेवा जीवन को प्रभावित कर सकता है। | निर्दिष्ट सामग्री, कार्य मानक और संदूषण के प्रति प्रतिक्रिया। |
| आंतरिक विन्यास | बाह्य आयामों के मेल खाने पर भी यह अवमंदन या कार्यात्मक प्रतिक्रिया में परिवर्तन करता है। | नियंत्रित आंतरिक बीओएम/प्रक्रिया और उचित कार्यात्मक जांच। |
| समायोजन स्थिति | इससे विभिन्न इकाइयों में या प्रोटोटाइप और शिपमेंट के बीच अलग-अलग व्यवहार उत्पन्न होता है। | जहां आवश्यक हो, वहां डिफ़ॉल्ट सेटिंग, मार्किंग, परीक्षण स्थिति और लेबल परिभाषित करें। |
उत्पादन संचालकों से यह अपेक्षा नहीं की जानी चाहिए कि वे प्रोटोटाइप के रंग, तस्वीर या स्पर्श से ही सेटिंग का अनुमान लगा लें। यदि कोई समायोजन आवश्यक है, तो उसका स्पष्ट विवरण और उसे सत्यापित करने का तरीका होना चाहिए।
प्रोटोटाइप परीक्षण पायलट या बड़े पैमाने पर उत्पादन में होने वाले बदलावों का प्रतिनिधित्व नहीं कर सकता है।
प्रोटोटाइप सत्यापन परिणाम केवल परीक्षण किए गए कॉन्फ़िगरेशन और स्थितियों के लिए ही सार्थक होता है। यह बाद में निर्मित प्रत्येक इकाई का स्वतः प्रतिनिधित्व नहीं करता है। यह अंतर अलग स्प्रिंग, अलग असेंबल लंबाई, अलग समायोजन, बदले हुए वाहन, बदले हुए परीक्षण मार्ग, अलग तापमान या दर्ज न की गई माप स्थिति के कारण हो सकता है।
इसलिए, उत्पादन हस्तांतरण में एक सत्यापन मैट्रिक्स का उपयोग किया जाना चाहिए जो नमूने या लॉट, कॉन्फ़िगरेशन संशोधन, परीक्षण स्थिति, स्वीकृति आधार और परिणाम की पहचान करता हो। सटीक परीक्षण परियोजना-विशिष्ट होते हैं। अनुप्रयोग के आधार पर, खरीदार को आयामी निरीक्षण, फिटमेंट और पूर्ण-गति जांच, बेंच या कार्यात्मक परीक्षण, वाहन सत्यापन, पर्यावरणीय जोखिम, सहनशक्ति कार्य या अन्य प्रमाण की आवश्यकता हो सकती है। लेख में प्रत्येक सस्पेंशन उत्पाद के लिए एक सार्वभौमिक परीक्षण चक्र विकसित नहीं किया जाना चाहिए।
सुनहरे नमूने का सावधानीपूर्वक उपयोग करें
सुरक्षित रखा गया अनुमोदित नमूना दिखावट, संयोजन, अभिविन्यास और कुछ भौतिक विशेषताओं की तुलना करने में सहायक हो सकता है। यह किसी रेखाचित्र या प्रक्रिया विनिर्देश का स्थान नहीं ले सकता। नमूना पुराना हो सकता है, क्षतिग्रस्त हो सकता है या अलग-अलग लोगों द्वारा इसकी अलग-अलग व्याख्या की जा सकती है। इसकी पहचान, भंडारण, संशोधन और उद्देश्य का रिकॉर्ड रखा जाना चाहिए।
प्रायोगिक उत्पादन को प्रक्रिया का वास्तविक परीक्षण बनाएं।
पायलट प्रोजेक्ट में सामान्य सामग्री, सामान्य उपकरण, सामान्य ऑपरेटर या प्रशिक्षण, सामान्य निरीक्षण और जहां संभव हो, इच्छित पैकेजिंग का उपयोग किया जाना चाहिए। विकास इंजीनियर द्वारा चुने गए घटकों से निर्मित पायलट प्रोजेक्ट डिज़ाइन की पुष्टि तो कर सकता है, लेकिन उत्पादन प्रणाली की नहीं। इसका उद्देश्य पहली बड़ी खेप भेजने से पहले स्थानांतरण संबंधी समस्याओं का पता लगाना है।
निरीक्षण विधियाँ विसंगति को छिपा सकती हैं
जब विधि नियंत्रित नहीं होती है, तो अलग-अलग निरीक्षक अलग-अलग उत्तर दे सकते हैं। एक व्यक्ति पूर्ण विस्तार पर झटके को मापता है, दूसरा फिक्स्चर स्टॉप पर। एक व्यक्ति घिसे हुए नमूने के विरुद्ध माउंट की जाँच करता है, दूसरा ड्राइंग डेटम का उपयोग करता है। एक व्यक्ति दृश्य स्थिति के आधार पर समायोजन स्वीकार करता है, दूसरा घुमावों की गिनती करता है। रिकॉर्ड पूर्ण प्रतीत हो सकते हैं जबकि अंतर्निहित स्थितियाँ तुलनीय नहीं होती हैं।
उत्पादन नियंत्रण योजना में विशेषता, नाममात्र और सीमा या स्वीकृति आधार, डेटा, स्थिति, उपकरण या फिक्स्चर, आवृत्ति, रिकॉर्ड और प्रतिक्रिया का उल्लेख होना चाहिए। इसमें उत्पाद और ड्राइंग संशोधन से संबंध भी स्पष्ट होना चाहिए। इसका उद्देश्य केवल कागजी कार्रवाई करना नहीं है। इसका उद्देश्य यह सुनिश्चित करना है कि उत्तीर्ण होने का परिणाम सभी शिफ्टों और बैचों में एक समान हो।
खरीदार शॉक एब्जॉर्बर की सुरक्षा और विनिर्माण नियंत्रण पर हुई चर्चा को एक सहायक पठन सामग्री के रूप में उपयोग कर सकते हैं, साथ ही वर्तमान प्रश्न को भी ध्यान में रख सकते हैं: नमूने और सामान्य उत्पादन प्रक्रिया के बीच क्या परिवर्तन होते हैं, और उस परिवर्तन को कैसे सत्यापित किया जाता है?
इंजीनियरिंग में होने वाले बदलाव, अनुमोदन के बाद होने वाले विचलन का एक प्रमुख कारण हैं।
उत्पादन प्रक्रिया में लगातार बदलाव होते रहते हैं। उपकरण घिस जाते हैं, आपूर्तिकर्ता बदलते हैं, सामग्रियां अनुपलब्ध हो जाती हैं, लागत में उतार-चढ़ाव होता है, पैकेजिंग को नया रूप दिया जाता है और ग्राहक नए अनुप्रयोगों की मांग करते हैं। जोखिम तब उत्पन्न होता है जब किसी बदलाव को तकनीकी निर्णय के बजाय प्रशासनिक प्रतिस्थापन के रूप में देखा जाता है।
| परिवर्तन प्रकार | यह निरंतरता को कैसे प्रभावित कर सकता है | न्यूनतम समीक्षा प्रश्न |
|---|---|---|
| ड्राइंग या टॉलरेंस में परिवर्तन | परिवर्तन से फिटिंग, स्टैक-अप, क्लीयरेंस, मजबूती या निरीक्षण स्वीकृति प्रभावित हो सकती है। | कौन सी इकाइयाँ और ग्राहक प्रभावित हुए हैं, और किस प्रकार के सत्यापन की आवश्यकता है? |
| स्प्रिंग स्रोत या विनिर्देश | इससे सपोर्ट, राइड हाइट, प्रीलोड, रेट या थकान संबंधी व्यवहार में बदलाव आ सकता है। | क्या आवेदन की शर्तों के तहत प्रतिस्थापन समकक्ष है? |
| सील, बुशिंग, रॉड, ट्यूब या कोटिंग में बदलाव | घर्षण, रिसाव का खतरा, टूट-फूट, फिटिंग या सतह के संबंध में परिवर्तन। | कौन से कार्यात्मक और आयामी साक्ष्य अनुमोदन का समर्थन करते हैं? |
| असेंबली प्रक्रिया में परिवर्तन | टॉर्क, दिशा, आंतरिक स्थिति, स्वच्छता या सेटिंग में परिवर्तन करता है। | क्या प्रक्रिया का पुनः मूल्यांकन किया गया और क्या कार्य निर्देशों को अद्यतन किया गया? |
| निरीक्षण विधि में परिवर्तन | इससे यह बदल जाता है कि क्या पता लगाया जाता है या पास का क्या मतलब है। | क्या नई विधि समकक्ष है, और क्या मापन प्रणाली का सत्यापन किया गया था? |
| पैकेजिंग या लेबल में बदलाव | इससे गलत आवेदन, गड़बड़ी, शिपिंग के दौरान नुकसान या ट्रेसबिलिटी में कमी हो सकती है। | क्या लेबल, कार्टन, सेवा संबंधी जानकारी और लॉट रिकॉर्ड अभी भी सही क्रम में हैं? |
परिवर्तन अभिलेख में परिवर्तन का कारण, प्रभावित दस्तावेज़, जोखिम, सत्यापन, अनुमोदन, प्रभावी तिथि या लॉट, इन्वेंट्री निपटान और आवश्यकतानुसार ग्राहक को दी गई सूचना का उल्लेख होना चाहिए। क्रेता को यह सहमति देनी चाहिए कि किन परिवर्तनों के लिए पूर्व लिखित अनुमोदन आवश्यक है। "बिना सूचना के कोई परिवर्तन नहीं" का सिद्धांत तभी उपयोगी है जब सूचना का दायरा और तरीका स्पष्ट हो।
पहले बड़े ऑर्डर से पहले एक उत्पादन-स्थानांतरण गेट बनाएं।
एक व्यावहारिक स्थानांतरण प्रक्रिया यह जांचती है कि परियोजना "सफल नमूने" से "नियंत्रित उत्पादन वस्तु" की स्थिति में पहुंच गई है या नहीं। यह निर्णय साक्ष्य पर आधारित होना चाहिए, न कि केवल बैठक की तारीख।
| स्थानांतरण द्वार | समीक्षा के लिए साक्ष्य | फ़ैसला |
|---|---|---|
| कॉन्फ़िगरेशन फ़्रीज़ | अनुमोदित ड्राइंग, बीओएम, नमूना पहचान, स्प्रिंग, हार्डवेयर, सेटिंग्स, खुली विसंगतियाँ। | क्या उत्पाद की परिभाषा कोटेशन देने और निर्माण करने के लिए पर्याप्त रूप से पूर्ण है? |
| प्रक्रिया तत्परता | कार्य निर्देश, उपकरण, औजार, संचालक, आपूर्तिकर्ता, आवक नियंत्रण, संयोजन और निरीक्षण योजना। | क्या सामान्य उत्पादन इस कॉन्फ़िगरेशन को पुन: उत्पन्न कर सकता है? |
| पायलट निर्माण | सामान्य प्रक्रिया इकाइयाँ, आयामी अभिलेख, कार्यात्मक जाँच, पता लगाने की क्षमता और गैर-अनुरूपता लॉग। | क्या उत्पादन में होने वाली भिन्नता सहमत सीमाओं के भीतर रही? |
| सत्यापन पुष्टि | पायलट संशोधन से संबंधित फिटमेंट, गति, प्रदर्शन या अन्य परियोजना-विशिष्ट साक्ष्य। | क्या उत्पादन कॉन्फ़िगरेशन अभी भी एप्लिकेशन के लक्ष्य को पूरा करता है? |
| रिलीज़ समीक्षा | महत्वपूर्ण मुद्दों, पैकेजिंग, लेबल, सेवा रिकॉर्ड, परिवर्तन नियमों और खरीदार की स्वीकृति को अंतिम रूप दिया गया। | क्या पहले बड़े पैमाने पर उत्पादन का आदेश अधिकृत है? |
| चल रही निगरानी | लॉट रिकॉर्ड, शिकायतें, रिटर्न, प्रक्रिया के रुझान, आपूर्तिकर्ता परिवर्तन और सुधारात्मक कार्रवाई। | क्या प्रक्षेपण के बाद विचलन का पता लगाया जा सकता है और उसे ठीक किया जा सकता है? |
हर प्रोग्राम के लिए दस्तावेज़ों या परीक्षण चरणों की संख्या समान नहीं होती। किसी ज्ञात एप्लिकेशन के लिए प्रतिस्थापन भाग, नए OEM प्लेटफ़ॉर्म की तुलना में कम जटिल हो सकता है। मूल सिद्धांत एक ही है: रिलीज़ का निर्णय जोखिम के अनुरूप होना चाहिए और एक स्थिर कॉन्फ़िगरेशन से जुड़ा होना चाहिए।
प्रोटोटाइप से उत्पादन की ओर बढ़ते समय खरीदारों को क्या मांगना चाहिए
खरीदार आरएफक्यू या विकास योजना में उत्पादन-हस्तांतरण के प्रमाण का अनुरोध करके गलतफहमियों को कम कर सकते हैं। अनुरोध में यह स्पष्ट होना चाहिए कि क्या अनिवार्य है, क्या प्रस्ताव है और नमूने की समीक्षा के बाद क्या पुष्टि की जाएगी।
- अनुमोदित प्रोटोटाइप पहचान, संशोधन, नमूना मात्रा, तस्वीरें, ड्राइंग, सीएडी, बीओएम और लंबित मुद्दों की सूची।
- महत्वपूर्ण आयाम, सहनशीलता, इंटरफेस, स्प्रिंग की विशेषताएं, सेटिंग्स और कार्यात्मक स्वीकृति की शर्तें।
- उत्पादन प्रक्रिया प्रवाह, असेंबली कार्य निर्देश, फिक्स्चर, टूलिंग और ऑपरेटर प्रशिक्षण की स्थिति, जहां उपयुक्त हो।
- स्प्रिंग, सील, बुशिंग, रॉड, ट्यूब, हार्डवेयर, कोटिंग और अन्य महत्वपूर्ण घटकों के लिए इनकमिंग कंट्रोल।
- पायलट मात्रा, सामान्य सामग्री आवश्यकता, निरीक्षण आवृत्ति, पता लगाने की क्षमता और गैर-अनुरूप इकाइयों का नियोजित निपटान।
- परीक्षण परिणामों को सटीक उत्पादन संशोधन और नमूने या लॉट से जोड़ने वाला सत्यापन मैट्रिक्स।
- पैकेजिंग, लेबल, सर्विस पार्ट्स, वारंटी प्रक्रिया और भेजे गए बैचों की पहचान।
- इंजीनियरिंग-परिवर्तन प्रक्रिया और खरीदार की स्वीकृति आवश्यक परिवर्तनों की सूची।
- योजनाबद्ध मात्रा, न्यूनतम ऑर्डर मात्रा (एमओक्यू), लीड-टाइम आधार, पूर्वानुमान और लॉन्च समय जैसी व्यावसायिक मान्यताएं परियोजना की पुष्टि के अधीन हैं।
आपूर्तिकर्ता को अनुमोदित प्रोटोटाइप को सामान्य संदर्भ उत्पाद से अलग करने के लिए पर्याप्त जानकारी भेजें। इसमें वाहन या मशीन, मॉडल और स्थिति, पेलोड और उपयोग की शर्तें, फिटमेंट डेटा, नमूना या ड्राइंग संशोधन, प्रदर्शन उद्देश्य, लक्षित बाजार, अपेक्षित उत्पादन मात्रा और आवश्यक रिकॉर्ड शामिल करें। परियोजना-विशिष्ट उत्पादन-हस्तांतरण चर्चा शुरू करने के लिए BEDO संपर्क पृष्ठ का उपयोग किया जा सकता है।
प्रोटोटाइप के बड़े पैमाने पर उत्पादन में स्थिरता के बारे में अक्सर पूछे जाने वाले प्रश्न
क्या एक सफल प्रोटोटाइप का मतलब यह है कि डिजाइन बड़े पैमाने पर उत्पादन के लिए तैयार है?
नहीं। इसका अर्थ है कि परीक्षण किए गए कॉन्फ़िगरेशन ने आशाजनक परिणाम दिखाए या परिभाषित परिस्थितियों में सहमत विकास उद्देश्य को पूरा किया। उत्पादन तत्परता के लिए एक निश्चित परिभाषा, नियंत्रित सामग्री और प्रक्रिया, पायलट परीक्षण के प्रमाण, निरीक्षण, पता लगाने की क्षमता और एक अधिकृत रिलीज़ निर्णय आवश्यक हैं।
प्रोटोटाइप अक्सर उत्पादन नमूनों से बेहतर प्रदर्शन क्यों करते हैं?
प्रोटोटाइप में विशेषज्ञ संयोजन, हाथ से चयन, अतिरिक्त समायोजन, गहन निरीक्षण या बिना दस्तावेजीकरण के संशोधन शामिल हो सकते हैं। इन प्रक्रियाओं से नमूना काम करने योग्य बन सकता है, लेकिन यह दोहराने योग्य उत्पादन विधि नहीं बन पाता।
क्या गोल्डन सैंपल उत्पादन में एकरूपता की गारंटी दे सकता है?
नहीं। यह भौतिक पहचान और दिखावट की तुलना करने में मदद कर सकता है, लेकिन यह ड्राइंग, बीओएम, नियंत्रण योजना, कार्यात्मक स्वीकृति या प्रक्रिया प्रमाण का स्थान नहीं ले सकता। नमूने की पहचान और सुरक्षा आवश्यक है।
उत्पादन-हस्तांतरण का सबसे महत्वपूर्ण दस्तावेज कौन सा है?
ऐसा कोई एक दस्तावेज़ नहीं है जो पूरी प्रणाली का स्थान ले सके। जारी किए गए चित्र और उत्पाद सूची (बीओएम) उत्पाद को परिभाषित करते हैं, जबकि नियंत्रण योजना, कार्य निर्देश, पायलट रिकॉर्ड, सत्यापन साक्ष्य और परिवर्तन प्रक्रिया यह दर्शाते हैं कि उत्पाद का निर्माण और रखरखाव कैसे किया जाएगा।
स्प्रिंग में होने वाले बदलाव प्रोटोटाइप की स्थिरता को कैसे प्रभावित करते हैं?
स्प्रिंग बदलने से मुक्त लंबाई, स्थापित ऊंचाई, प्रीलोड, दर, सपोर्ट और राइड हाइट में बदलाव आ सकता है। प्रतिस्थापन स्प्रिंग को केवल इसलिए स्वीकार नहीं किया जाना चाहिए क्योंकि वह दिखने में समान है, बल्कि इसे अनुमोदित अनुप्रयोग स्थितियों के अनुसार पहचान कर उसका मूल्यांकन किया जाना चाहिए।
वाहन के प्रदर्शन में बदलाव होने पर भी आयामों में परिवर्तन क्यों हो सकता है?
आयाम परिणाम का केवल एक हिस्सा हैं। आंतरिक शॉक कॉन्फ़िगरेशन, स्प्रिंग व्यवहार, घर्षण, असेंबली सेटिंग, सामग्री, तापमान, परीक्षण की स्थिति और वाहन की अवस्था भी प्रदर्शन को प्रभावित कर सकती हैं। सत्यापन में उन सभी विशेषताओं को शामिल किया जाना चाहिए जो अनुप्रयोग के लिए महत्वपूर्ण हैं।
क्या प्रत्येक उत्पादन इकाई का पूर्ण वाहन परीक्षण होना चाहिए?
आमतौर पर परीक्षण योजना जोखिम-आधारित होती है और इसमें इकाई-स्तरीय निरीक्षण, कार्यात्मक जाँच, लॉट सैंपलिंग, पायलट सत्यापन और वाहन परीक्षण शामिल हो सकते हैं। आवश्यक स्तर उत्पाद, बाजार, मात्रा, जोखिम और क्रेता समझौते पर निर्भर करता है।
आपूर्तिकर्ता द्वारा किसी घटक में बदलाव करने पर क्या होना चाहिए?
परिवर्तन की पहचान की जानी चाहिए, जोखिम का आकलन किया जाना चाहिए, उसे अनुमोदित किया जाना चाहिए, आवश्यकतानुसार मान्य किया जाना चाहिए और प्रभावी संशोधन या लॉट से जोड़ा जाना चाहिए। क्रेता को यह परिभाषित करना चाहिए कि किन परिवर्तनों के लिए पूर्व सूचना या अनुमोदन आवश्यक है।
एक खरीदार उत्पादन नियंत्रण और विपणन भाषा के बीच अंतर कैसे कर सकता है?
नियंत्रित संशोधन, महत्वपूर्ण विशेषताओं की सूची, प्रक्रिया और निरीक्षण विधि, पायलट रिकॉर्ड, ट्रेसबिलिटी, परिवर्तन नियंत्रण और स्पष्ट रिलीज़ निर्णय की मांग करें। "स्थिर गुणवत्ता" या "सख्त परीक्षण" जैसे सामान्य दावों की तुलना में विशिष्ट प्रमाण अधिक उपयोगी होते हैं।
मुझे BEDO को प्रोटोटाइप से उत्पादन तक की समीक्षा के लिए क्या भेजना चाहिए?
अनुमोदित या वर्तमान नमूना, चित्र और संशोधन, वाहन अनुप्रयोग, भार और उपयोग की शर्तें, लक्षित मात्रा, महत्वपूर्ण इंटरफेस, ज्ञात समस्याएं, प्रोटोटाइप परीक्षण परिणाम, पैकेजिंग की आवश्यकताएं और उत्पादन समय भेजें। अज्ञात बिंदुओं को तकनीकी समीक्षा के लिए चिह्नित किया जाना चाहिए।
निष्कर्ष
एक अच्छा प्रोटोटाइप भी बड़े पैमाने पर उत्पादन के दौरान असंगत हो सकता है, जब सफलता का परिणाम नियंत्रित उत्पादन परिभाषा के बजाय छिपे हुए निर्णयों पर निर्भर करता है। मुख्य जोखिम हैं मैन्युअल समायोजन, अपूर्ण चित्र और बीओएम, अपरिभाषित महत्वपूर्ण आयाम, सामग्री या आपूर्तिकर्ता में भिन्नता, असेंबली में अंतर, असंगत निरीक्षण, अपूर्ण पायलट सत्यापन और अनियंत्रित इंजीनियरिंग परिवर्तन।
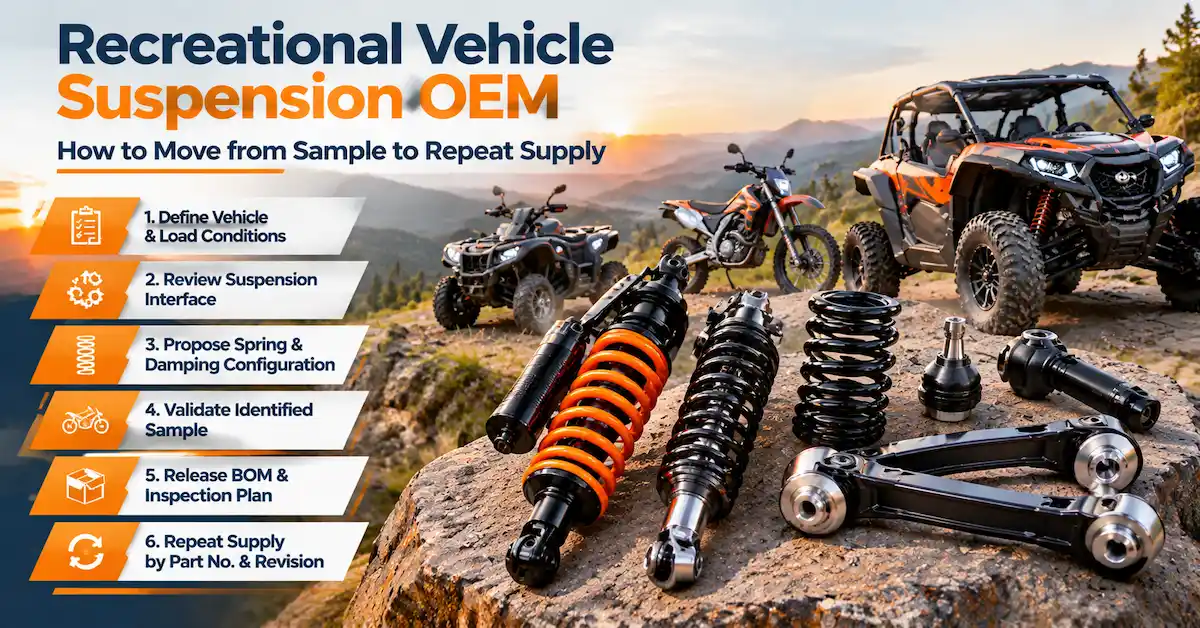
व्यावहारिक समाधान एक अनुशासित उत्पादन हस्तांतरण है: कॉन्फ़िगरेशन को अंतिम रूप दें, इसे ड्राइंग और प्रक्रिया नियंत्रणों में रूपांतरित करें, पायलट प्रोजेक्ट में सामान्य उत्पादन इनपुट का उपयोग करें, निरीक्षण और सत्यापन को एक ही संशोधन से जोड़ें, विचलनों को रिकॉर्ड करें, और उन परिवर्तनों के लिए अनुमोदन अनिवार्य करें जो फिट या प्रदर्शन को प्रभावित कर सकते हैं। BEDO शॉक एब्जॉर्बर रेंज की समीक्षा करें, प्रोटोटाइप और वाहन की जानकारी तैयार करें, और पहले बड़े पैमाने पर उत्पादन शुरू होने से पहले तकनीकी समीक्षा का अनुरोध करने के लिए आधिकारिक संपर्क मार्ग का उपयोग करें।