Comment tester les fuites des amortisseurs avant expédition ?
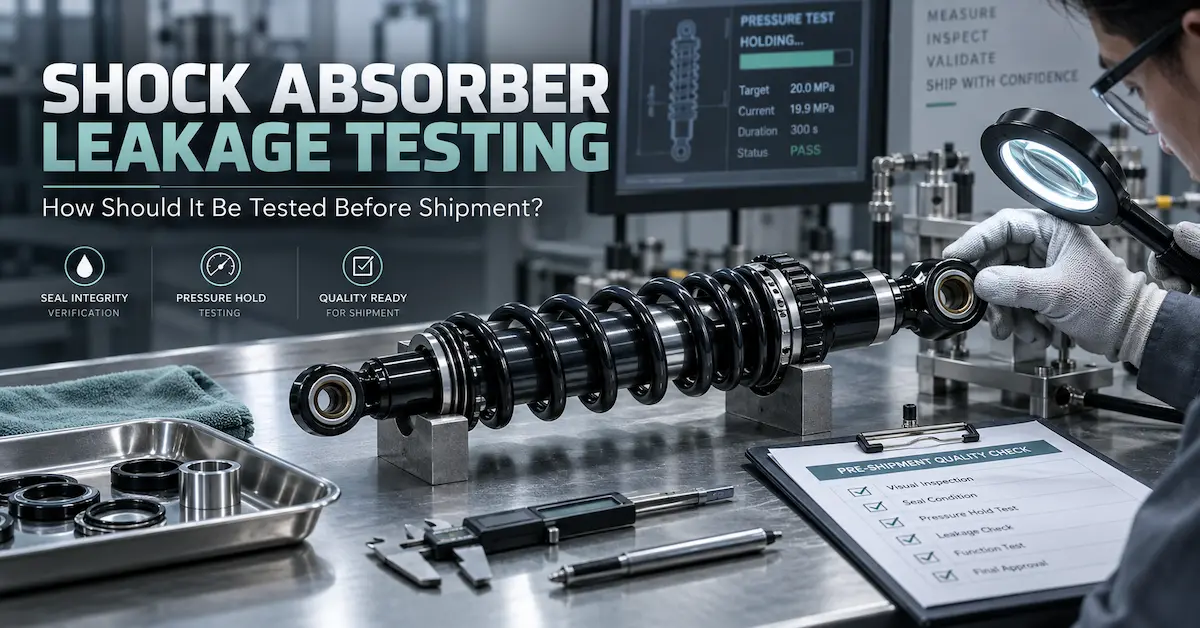
Un processus de test d'étanchéité des amortisseurs fiable doit vérifier l'ensemble du système d'étanchéité assemblé avant expédition, et pas simplement rechercher de l'huile évidente à l'extérieur du produit. En fonction de l'architecture de l'amortisseur, l'usine doit vérifier la zone d'étanchéité de la tige de piston, les joints assemblés, les interfaces du réservoir, les raccords de tuyaux et de raccords, la rétention de pression le cas échéant et l'amortisseur fini après le mouvement fonctionnel. Le Guide de service de test des amortisseurs identifie l'étanchéité à l'huile, la rétention de pression du gaz, la fiabilité des connexions et les performances des joints comme éléments essentiels zones de validation des fuites, et note spécifiquement que les problèmes de fuite doivent être identifiés avant l'expédition.
Pour les acheteurs OEM, la question d'achat importante n'est pas simplement : "Avez-vous effectué un test d'étanchéité ?" Il s'agit de : Quelles interfaces ont été inspectées, dans quelles conditions du produit, par rapport à quels critères d'acceptation, et comment le résultat est-il lié au lot de production ? Un choc visuel sec à un moment donné n'est pas un système qualité complet ; Le contrôle des fuites commence par les joints et les processus d'assemblage et se termine par une décision documentée de libération de l'expédition.
Pourquoi les tests d'étanchéité doivent commencer avant l'inspection finale
Les fuites sont souvent traitées comme un problème de fin de ligne, mais bon nombre de leurs causes commencent beaucoup plus tôt. Les dommages aux joints, la contamination des composants, un assemblage incorrect, un état de surface inapproprié, un remplissage incorrect, des raccords desserrés ou des problèmes d'alignement peuvent tous créer un risque de fuite ultérieur. Le Guide de sécurité du fabricant d'amortisseurs relie la fiabilité de l'étanchéité à un assemblage standardisé, le remplissage d'huile, le contrôle du couple, l'installation des composants et les tests finaux de fuite/fonctionnement plutôt que de traiter une inspection d'huile visible comme l'ensemble du processus.
Une séquence de contrôle d'usine utile est donc :
Inspection des joints et des composants à l'arrivée → Assemblage propre → Contrôle de remplissage/charge → Vérification fonctionnelle initiale → Inspection des fuites → Vérification de l'amortissement/du mouvement → Revérification finale des fuites → Libération de l'emballage
Cette séquence est plus utile pour un acheteur que de demander une déclaration non définie telle que « 100 % de test d'étanchéité » sans savoir ce que l'usine contrôle réellement.
Définir ce qui compte comme fuite avant le début de la production
L'acheteur et le fournisseur doivent se mettre d'accord sur la définition d'acceptation avant le premier lot de production. Le plan qualité doit indiquer quelles zones externes doivent rester exemptes d'huile ou de perte de pression inacceptable et comment le produit sera évalué.
Un document pratique de contrôle des fuites peut distinguer :
| Zone d'inspection | Ce qui doit être révisé |
|---|---|
| Interface tige/joint | Preuve d'une fuite d'huile inacceptable ou d'un joint endommagé |
| Articulations du corps | Étanchéité autour des interfaces assemblées |
| Interfaces de réservoir | Fuite autour du corps du réservoir ou des connexions |
| Raccords de tuyaux | Fuite au niveau des interfaces tuyau/raccord le cas échéant |
| Interfaces de réglage | Scellement autour des composants d'ajustement applicables |
| Rétention de pression | Exigence de conservation définie par le projet, le cas échéant |
| État de surface | Contamination par l'huile pouvant indiquer des problèmes d'assemblage ou d'étanchéité |
| Condition d'emballage | Preuve d'huile apparaissant après la manipulation du produit fini |
Les limites exactes et la procédure de test doivent être définies pour l'architecture de choc sélectionnée. N'importez pas un seuil de pression, de durée ou de fuite à partir d'un autre modèle à moins que l'ingénierie n'ait confirmé son application.
Inspectez les joints avant qu'ils n'entrent dans l'ensemble d'amortisseur
L'inspection du produit fini ne peut pas compenser les composants d'étanchéité inadaptés ou endommagés. Le Guide d'usine des composants de suspension tout-terrain répertorie les joints ainsi que les tubes, tiges, ressorts, bagues, pièces usinées, pièces de réservoir, tuyaux et raccords en tant qu'articles entrants nécessitant un contrôle qualité.
Pour un programme d'amortisseur personnalisé, l'inspection à l'arrivée doit confirmer le type de joint approuvé ou la référence de la pièce et vérifier l'état avant l'assemblage. L'acheteur n'a pas nécessairement besoin que toutes les dimensions du sceau soient imprimées sur un dessin destiné au client, mais les spécifications de production doivent empêcher qu'une version de sceau non approuvée soit remplacée sans examen.
Si le produit utilise plusieurs variantes techniques, l'identification des composants devient particulièrement importante car deux amortisseurs extérieurement identiques peuvent utiliser des configurations internes différentes.
L'état de la tige de piston fait partie du contrôle des fuites
La tige traverse le système d'étanchéité à plusieurs reprises, de sorte que ses dimensions et son état de surface peuvent influencer les performances d'étanchéité. Un plan de contrôle qualité doit donc relier les spécifications et l'inspection de la tige au système d'étanchéité plutôt que de les traiter comme des composants indépendants.
Les conseils destinés aux fournisseurs de prototypes de BEDO identifient la résistance à l'usure de la tige de piston, les caractéristiques de surface, les joints et l'inspection de l'assemblage comme éléments pertinents dans le développement des amortisseurs et le contrôle qualité. Consultez les conseils de développement de prototypes de BEDO.
Pour les acheteurs OEM, les questions utiles sont :
- La tige de production est-elle la même version technique approuvée que celle utilisée lors de la validation du prototype ?
- Quelles caractéristiques de la tige sont contrôlées avant l'assemblage ?
- Les composants endommagés ou contaminés sont-ils empêchés d'entrer dans l'assemblage ?
- Une modification approuvée du traitement de surface déclenche-t-elle un examen de l'étanchéité ?
Le but n'est pas de prescrire une spécification de tige universelle ; il s'agit de garantir que les performances d'étanchéité sont liées aux exigences contrôlées des composants.
Contrôler la propreté pendant l'assemblage
La contamination peut interférer avec les joints et les interfaces mobiles, la propreté de l'assemblage est donc un problème de contrôle qualité. Le prototype de BEDO et les conseils en matière de choc de performances identifient tous deux la propreté et l'installation correcte des joints parmi les éléments de contrôle d'assemblage.
Pour l'acheteur, cela signifie que la prévention des fuites doit être intégrée au processus de fabrication au lieu d'être traitée uniquement comme une activité de tri final.
Un examen d'usine utile peut demander :
- Comment les composants d'étanchéité sont-ils stockés avant l'assemblage ?
- Comment les tiges et les surfaces d'étanchéité sont-elles protégées contre la contamination ?
- À quelle étape l'installation du joint est-elle vérifiée ?
- Comment l'usine empêche-t-elle les composants endommagés de continuer la production ?
- Comment les unités anormales sont-elles isolées et étudiées ?
Ces questions offrent plus de valeur d'achat que le simple fait de voir un amortisseur fini placé sous une machine de test.
Le remplissage d'huile et le chargement de gaz doivent être contrôlés avant les tests de fuite
En fonction de la conception de l'amortisseur, le volume d'huile, les conditions de remplissage et la charge de gaz font partie du système hydraulique assemblé. Les directives de fabrication en cas de choc de performances de BEDO répertorient le remplissage d'huile et le chargement de gaz parmi les contrôles de production qui peuvent affecter le produit final.
Les tests d'étanchéité doivent donc être effectués sur la configuration de production correctement assemblée et remplie. Un produit testé avant que son système hydraulique ne soit complet ne fournit pas nécessairement les mêmes preuves que l'unité finie vendable.
Pour un projet OEM, demandez un processus contrôlé plutôt qu'un nombre supposé. Si la pression du gaz ou la quantité d'huile constituent une spécification interne critique, les documents de production doivent définir l'exigence approuvée et la manière dont l'usine la contrôle. Ces valeurs internes ne doivent pas être inventées simplement pour rendre les spécifications de l'acheteur plus détaillées.
Cyclez l'amortisseur avant l'inspection finale des fuites
Un amortisseur fini doit être fonctionnellement déplacé afin que les interfaces d'étanchéité subissent un mouvement réel de la tige avant l'inspection finale. Les conseils de sécurité et de prototypes de BEDO associent le mouvement fluide, le comportement en compression/rebond, les performances des joints et les contrôles de fuite dans le cadre de l'inspection de choc fini.
Le but est d'éviter d'approuver un produit uniquement sur la base de son état stationnaire immédiatement après l'assemblage.
Un processus pratique peut être structuré comme :
Vérification visuelle initiale → Mouvement de choc contrôlé → Évaluation fonctionnelle → Inspection des fuites → Vérification supplémentaire spécifique au projet → Libération
La méthode de mouvement et le nombre de cycles doivent provenir du processus approuvé par l'usine ou du plan de test du projet. Il n'y a aucune base dans le matériel BEDO pour déclarer un nombre de cycles universel pour chaque amortisseur de VTT, moto ou UTV.
Vérifier le bon mouvement ainsi que les fuites
Un amortisseur qui ne fuit pas visiblement peut quand même avoir un problème d'assemblage interne. Le Guide du fournisseur d'amortisseurs de performance indique que les tests fonctionnels doivent rechercher des bruits anormaux, des grippages, frottement excessif, résistance inégale et échec de réglage en plus de l'inspection des fuites.
Cela est important car un composant interne mal installé ou endommagé peut éventuellement créer des problèmes de performances et d'étanchéité.
Pour la libération des expéditions, traitez les éléments suivants comme des contrôles connectés mais distincts :
| Vérifier | Question principale |
|---|---|
| Fuite | Le produit assemblé reste-t-il correctement scellé ? |
| Mouvement fluide | L'amortisseur bouge-t-il sans grippage ni frottement anormal ? |
| Compression/rebond | Le produit présente-t-il le comportement d'amortissement approuvé ? |
| Ajustement | Les contrôles concernés fonctionnent-ils correctement ? |
| Dimensions | L'unité finie correspond-elle aux exigences d'installation approuvées ? |
| Apparence | Y a-t-il une contamination ou des dommages suggérant un problème d'assemblage ? |
La vérification de l'amortissement peut révéler des problèmes manqués par l'inspection visuelle
Si une perte d'huile ou de gaz affecte le système hydraulique, le comportement d'amortissement peut changer avant qu'une fuite externe dramatique ne soit évidente. Pour les projets OEM et de performance, la vérification de l'amortissement peut donc compléter les tests d'étanchéité des amortisseurs.
Les directives de test de BEDO traitent les fuites et l'amortissement comme des catégories de validation distinctes, tandis que son article sur la sécurité indique que la compression et le rebond doivent atteindre l'objectif approuvé.
L'approche correcte consiste à ne pas utiliser les tests d'amortissement comme substitut à l'inspection des fuites. Au lieu de cela :
L'inspection des fuites demande si le système reste étanche.
Le test d'amortissement demande si le le choc produit la réponse hydraulique requise.
Lorsque les deux résultats changent, l'ingénierie dispose de preuves plus solides que le produit nécessite une enquête.
Les amortisseurs à réservoir distant nécessitent davantage de points de contrôle de fuite
Un amortisseur intégré classique et un amortisseur à réservoir distant n'ont pas le même nombre d'interfaces externes. Un système de réservoir à distance peut introduire des tuyaux, des raccords, des connexions de réservoir et des points d'étanchéité supplémentaires.
Les conseils de BEDO en matière de choc de performances incluent spécifiquement les fuites d'huile, la perte de pression, les fuites de flexibles, les dommages aux joints et la contamination de surface parmi les contrôles du produit fini.
Pour un produit avec réservoir distant, la liste de contrôle avant expédition peut donc inclure :
- zone d'étanchéité du corps d'amortisseur ;
- joint de tige de piston ;
- corps/interface du réservoir ;
- raccords de tuyaux ;
- interfaces d'ajustement ;
- composants d'ajustement applicables ;
- état complet du tuyau après assemblage ;
- preuves de contamination autour des points de connexion.
Chaque version doit être clairement identifiée. Un enregistrement de test sur un réservoir distant ne doit pas automatiquement être utilisé comme preuve d'une autre configuration avec des raccords ou une architecture de flexibles différents.
Les réservoirs Piggyback nécessitent également une inspection d'interface
Un réservoir superposé élimine le tuyau externe mais ajoute toujours des composants et des interfaces liés au réservoir à l'ensemble amortisseur. Inspectez les joints et les zones d'étanchéité concernés selon la conception approuvée.
Pour les acheteurs, la leçon clé est que le « choc du réservoir » ne devrait pas être une seule catégorie d'inspection générique. L'architecture exacte détermine où se situent les risques de fuite.
Ce même principe s'applique aux amortisseurs réglables : des ajusteurs supplémentaires peuvent introduire davantage d'interfaces nécessitant une inspection, en fonction de la conception interne.
Les amortisseurs réglables nécessitent des vérifications de fuite et de fonctionnement ensemble
Un amortisseur de compression ou de rebond réglable doit être inspecté non seulement pour vérifier son étanchéité, mais également pour vérifier le bon fonctionnement du dispositif de réglage. Le guide de test de BEDO indique que les produits réglables peuvent nécessiter une validation de rebond, de compression, de précharge et de répétabilité.
Pour le contrôle qualité de la production, l'acheteur doit définir les contrôles qui s'appliquent au produit final. Un enregistrement de version utile peut inclure :
- version correcte de l'ajusteur ;
- position de base correcte ;
- opération de contrôle fluide ;
- aucune fuite visible autour des interfaces applicables ;
- réponse d'amortissement attendue si nécessaire ;
- corriger les étiquettes ou les marquages de réglage.
Cela empêche l'approbation d'un produit réglable uniquement parce que le joint de la tige principale semble sec.
Ne pas traiter les tests de fuite sur prototype comme un contrôle qualité de production
La validation des fuites des prototypes et l'inspection de la production avant expédition servent à des fins différentes.
Les tests de prototypes déterminent si le système d'étanchéité sélectionné et la conception du produit sont adaptés. Le contrôle qualité de la production détermine si l'usine assemble correctement et à plusieurs reprises cette conception approuvée.
| Étape | Objectif principal de fuite |
|---|---|
| Prototype | Valider le concept et l'assemblage d'étanchéité |
| Révision technique | Corriger les problèmes de joint/interface identifiés |
| Lot pilote | Vérifier la cohérence sur plusieurs unités de production |
| Production de masse | Maintenir les performances d'étanchéité approuvées |
| Version préalable à l'expédition | Identifier les unités inacceptables avant expédition |
| Enquête sur le terrain | Retracer un problème signalé dans le lot/la configuration |
Les directives de BEDO en matière de prototypes recommandent de passer par la validation du prototype, puis par la fabrication en petits lots avant la production en grand volume pour de nouveaux projets.
Utiliser un lot pilote pour valider la cohérence des fuites
Un prototype sans fuite ne prouve pas que des dizaines ou des centaines d'amortisseurs de production seront assemblés de manière cohérente. Un lot pilote donne aux acheteurs la possibilité d'évaluer si les joints, les raccords, le remplissage d'huile, le chargement de gaz, le couple, la propreté et l'inspection finale restent reproductibles sur plusieurs unités.
BEDO décrit la production en petits lots comme un pont entre l'approbation des prototypes et la fabrication de masse, car elle peut exposer des problèmes de cohérence de la production.
Pour un nouveau projet OEM ou de marque privée, cela est particulièrement utile lorsque le produit comprend :
- nouveaux sceaux ;
- nouvelles dimensions du corps ;
- nouvelle architecture de réservoir ;
- raccords révisés ;
- nouveau routage des tuyaux ;
- ajusteurs personnalisés ;
- spécifications d'huile ou de pression modifiées ;
- un nouveau processus d'assemblage.
Définir les critères de libération des fuites avant expédition
Avant qu'un bon de commande n'entre en production, l'acheteur et le fournisseur doivent se mettre d'accord sur ce qui permet la libération du lot fini.
Un plan de préexpédition spécifique à un projet peut inclure :
| Élément de version | L'acheteur doit vérifier |
|---|---|
| Identité du produit | Corriger le modèle, la version et la révision du dessin |
| Inspection visuelle des fuites | Aucune fuite externe inacceptable |
| Contrôle de pression/étanchéité | Exigence définie par le projet, le cas échéant |
| Inspection des tuyaux/raccords | Applicable aux conceptions de réservoir |
| Mouvement fonctionnel | Fonctionnement fluide après assemblage |
| Contrôle de l'amortissement | Vérification de production requise si spécifié |
| Opération de réglage | Applicable aux modèles ajustables |
| Propreté des surfaces | Aucune contamination suggérant un problème non résolu |
| Enregistrement de lots | Produit traçable jusqu'au lot de production |
| Emballage | Aucune preuve de fuite avant la sortie du carton |
Les critères d'acceptation exacts doivent être écrits avant l'expédition, et non négociés seulement après la découverte d'une unité douteuse.
Inspecter à nouveau après les tests fonctionnels pertinents
Une vérification des fuites ne doit pas nécessairement avoir lieu une seule fois. Une unité qui est sèche immédiatement après l'assemblage peut devoir être inspectée à nouveau après des tests fonctionnels ou d'amortissement pertinents.
La séquence appropriée peut varier, mais le plan qualité doit expliquer quand les fuites sont examinées. Ceci est particulièrement important lorsque l'acheteur a besoin de tests dynamométriques, de cycles, de contrôles de réglage ou d'autres opérations après l'assemblage initial.
Le principe est simple :
La libération de l'expédition doit refléter l'état du produit testé terminé, et pas seulement son état avant le test.
L'emballage peut révéler des problèmes de fuite avant l'expédition
L'étape finale de qualité doit inclure l'inspection de l'emballage. Les directives de test de BEDO répertorient l'apparence et l'emballage ainsi que les dimensions, les performances et les fuites lors des tests finaux.
Pour les acheteurs, cela est important car de l'huile apparaissant sur le matériau de protection ou à l'intérieur de l'emballage fini peut indiquer un problème qui n'était pas évident lors d'une inspection précédente en atelier.
L'inspection des emballages peut également identifier une contamination de surface provenant des processus d'assemblage, qui ne doit pas être confondue avec une fuite de joint vérifiée. Les critères d'acceptation du fournisseur doivent distinguer ces conditions plutôt que de laisser le personnel de l'entrepôt décider individuellement.
Exiger la traçabilité des lots pour les plaintes de fuite
Si un revendeur ou un client final signale ultérieurement une fuite, le fournisseur doit être en mesure d'identifier la configuration de production et le lot concernés.
Un enregistrement utile peut se connecter :
SKU de l'acheteur → Numéro de pièce du fournisseur → Révision du dessin → Lot de production → Version ressort/amortissement → Version réservoir/tuyau → Dossier d'inspection
Le prototype et le contenu de production de BEDO relient à plusieurs reprises des conceptions validées à une préparation de production contrôlée et à la cohérence des lots.
La traçabilité transforme une plainte sur le terrain d'une « fuite de choc » en une enquête technique qui peut déterminer si le problème est isolé ou lié à un lot ou à un processus plus large.
Que doit inclure un rapport de test d'étanchéité ?
Un enregistrement utile des fuites OEM ne nécessite pas de complexité inutile, mais il doit établir ce qui a été inspecté.
Les champs suggérés incluent :
| Champ d'enregistrement | Pourquoi c'est important |
|---|---|
| Code produit | Identifie le produit exact |
| Dessin/révision | Lie l'inspection à la définition technique |
| Numéro de lot | Prend en charge la traçabilité |
| Architecture de choc | Conventionnel, ferroutage, réservoir distant |
| Points d'inspection | Identifie quelles interfaces ont été vérifiées |
| Étape de test | Prototype, pilote, production, pré-expédition |
| Conditions applicables | Enregistre la base de test définie par le projet |
| Résultat | Réussite/échec ou disposition technique |
| Inspecteur/date | Prend en charge l'historique de la qualité |
| Retravailler/retester l'enregistrement | Montre comment les échecs ont été gérés |
Ne demandez pas au fournisseur d'ajouter des précisions fictives de laboratoire simplement pour donner l'impression que le rapport est technique.
Les unités présentant une fuite défaillante doivent déclencher un examen des causes profondes
Une unité défaillante ne doit pas simplement être nettoyée et retestée jusqu'à ce qu'elle semble acceptable.
Une réponse disciplinée est :
Fuite détectée → Unité isolée → Emplacement de la fuite identifié → Cause de l'assemblage/du composant examinée → Action corrective → Réinspection/Retest → Examen du processus si nécessaire
Les causes potentielles peuvent concerner les composants d'étanchéité, les conditions d'installation, les dommages de surface, les interfaces de flexibles ou de raccords, l'alignement de l'assemblage ou tout autre facteur spécifique au produit. La cause profonde réelle doit être démontrée par l'enquête plutôt que devinée à partir de l'apparence.
Lorsqu'une action corrective modifie un composant contrôlé ou un processus d'assemblage, déterminez si la modification nécessite une approbation technique ou une validation supplémentaire.
N'utilisez pas un seul test de fuite pour chaque conception de choc
Un amortisseur arrière de VTT conventionnel, un amortisseur de performance réglable séparément et un produit à réservoir distant n'ont pas d'architectures d'étanchéité identiques.
Le plan d'inspection doit donc suivre le produit.
Une comparaison utile est :
| Type de produit | Considérations supplémentaires sur les fuites |
|---|---|
| Amortisseur intégré standard | Interfaces tige/joint principal et corps |
| Réservoir Piggyback | Interfaces liées au réservoir |
| Réservoir distant | Tuyaux, raccords, connexions de réservoir |
| Amortisseur réglable | Interfaces de réglage applicables |
| Prototype personnalisé | Joints/composants nouvellement développés |
| Produit robuste | Validation spécifique à la fonction si définie |
Cette approche est conforme aux directives de test de BEDO selon lesquelles différents projets nécessitent des méthodes de validation différentes plutôt qu'un programme de test universel.
Comment les tests d'étanchéité affectent-ils la sélection des fournisseurs ?
Un fournisseur doit être en mesure d'expliquer comment la qualité de l'étanchéité est liée à l'inspection, à l'assemblage, aux tests et à la production en série des composants, et non pas simplement déclarer que chaque choc est « étanche ».
Guide du fournisseur de prototypes d'amortisseurs recommande d'évaluer les capacités de test dimensionnel, fonctionnel, d'étanchéité et de performance d'un fournisseur, ainsi que sa capacité à passer des prototypes à la fabrication.
Les questions utiles concernant les fournisseurs incluent :
- Quels points de fuite inspectez-vous pour cette architecture ?
- À quelles étapes de production les fuites sont-elles vérifiées ?
- Comment l'état des joints et des tiges est-il contrôlé avant l'assemblage ?
- Comment vérifier les tuyaux et raccords du réservoir ?
- Quels tests de fuite sont de routine et lesquels sont réservés au développement ?
- Comment une unité défaillante est-elle isolée ?
- Comment les résultats de fuite sont-ils liés au lot ?
- Quels changements nécessitent une nouvelle validation du prototype ?
Que devez-vous envoyer à BEDO avant de définir des tests de fuite ?
BEDO prend en charge la vérification dimensionnelle, l'inspection des fuites, l'évaluation des performances, la validation des prototypes et les contrôles de qualité de la production grâce à son programme de tests de choc.
Pour un plan de test d'étanchéité des amortisseurs personnalisé, préparez :
- véhicule/application ;
- dessin de choc et révision ;
- architecture du produit ;
- échantillon de référence si disponible ;
- configuration du réservoir et du tuyau ;
- exigences d'étanchéité déjà définies par le projet ;
- charge de fonctionnement et terrain ;
- étape de développement ;
- quantité du prototype ;
- quantité pilote ;
- ordre de fabrication prévu ;
- documentation d'inspection/de rapport requise.
Pour les projets de suspension personnalisés, vous pouvez également utiliser le guide des fichiers de développement personnalisés pour organiser les dessins, les exemples d'enregistrements, les exigences techniques et les éléments de validation avant le début des tests.
Foire aux questions
1. Qu'est-ce que le test de fuite des amortisseurs ?
Il s'agit du processus consistant à vérifier si l'amortisseur assemblé conserve son intégrité d'étanchéité et si la pression d'huile, de gaz ou les interfaces de connexion applicables restent conformes aux exigences approuvées du produit avant sa sortie. BEDO identifie l'étanchéité à l'huile, la rétention de pression, la fiabilité des connexions et les performances des joints comme zones de fuite pertinentes.
2. Les fuites doivent-elles être vérifiées sur chaque amortisseur fini ?
La fréquence d'inspection de la production doit suivre le plan qualité approuvé et le risque produit. BEDO déclare que les chocs finis doivent être soumis à une inspection relative aux fuites avant l'emballage, mais que la méthode exacte et la stratégie d'échantillonnage doivent être confirmées pour le programme de production particulier.
3. L'inspection visuelle est-elle suffisante ?
L'inspection visuelle est utile mais peut ne pas constituer l'intégralité des exigences du projet. En fonction de l'architecture de l'amortisseur et des spécifications OEM, les acheteurs peuvent également exiger des mouvements fonctionnels, des contrôles de pression/étanchéité, des contrôles de tuyaux/raccords, une vérification d'amortissement ou une validation supplémentaire.
4. L'amortisseur doit-il être cyclé avant de vérifier les fuites ?
Un mouvement fonctionnel peut aider à révéler des problèmes d'étanchéité ou d'assemblage avant l'expédition.L'usine doit définir la séquence de mouvement et d'inspection approuvée pour le produit plutôt que d'utiliser un nombre de cycles universel arbitraire.
5. Quelles vérifications supplémentaires sont nécessaires en cas de chocs provenant de réservoirs distants ?
Inspectez les tuyaux, raccords, connexions de réservoir, interfaces d'étanchéité et acheminement final applicables en plus des zones d'étanchéité principales des amortisseurs. BEDO inclut les fuites de tuyaux et la perte de pression parmi les contrôles de performance pertinents.
6. Les tests d'amortissement peuvent-ils remplacer un test de fuite ?
Non. La vérification de l'amortissement évalue les performances hydrauliques ; les tests d'étanchéité évaluent la fiabilité de l'étanchéité. Les modifications de l'amortissement peuvent étayer une enquête, mais les deux contrôles ont des objectifs différents.
7. Les lots pilotes doivent-ils être à nouveau vérifiés pour détecter les fuites ?
Oui, lorsque le projet utilise un lot pilote pour vérifier la répétabilité de la fabrication. La production pilote peut révéler des variations d'étanchéité, d'assemblage, de raccord ou de processus qu'un prototype de développement peut ne pas montrer.
8. Que doit-il se passer lorsqu'un amortisseur échoue à l'inspection des fuites ?
Isolez l'unité, identifiez l'emplacement de la fuite, étudiez les composants concernés et le processus d'assemblage, mettez en œuvre une correction approuvée et répétez l'inspection requise. Les échecs répétés devraient déclencher une révision plus large du processus.
9. L'emballage doit-il être inspecté pour détecter l'huile avant l'expédition ?
Oui. L'inspection finale peut inclure l'apparence et l'emballage du produit, car des fuites ou des contaminations peuvent devenir visibles après un assemblage et des contrôles fonctionnels antérieurs. BEDO inclut l'emballage lors de l'inspection finale de la production.
10. Quelles informations dois-je envoyer à BEDO pour un examen de test de fuite ?
Fournissez le dessin de choc, la version du produit, la disposition réservoir/tuyau le cas échéant, les informations sur l'échantillon ou le prototype, l'application sur le véhicule, les problèmes d'étanchéité, la quantité de commande prévue et toutes les exigences d'acceptation définies par le projet.
Conclusion
Un test d'étanchéité des amortisseurs efficace ne consiste pas en un simple contrôle visuel effectué quelques secondes avant la fermeture d'un carton. Il doit relier l'inspection des joints et des composants à l'arrivée, l'assemblage propre, le contrôle des processus pétroliers et gaziers le cas échéant, la qualité des tiges et des surfaces d'étanchéité, le cycle fonctionnel, l'inspection des fuites du produit fini, les vérifications des réservoirs et des tuyaux, l'amortissement ou la vérification fonctionnelle, la traçabilité et la libération finale de l'emballage. La méthode spécifique doit suivre l'architecture de choc et les exigences du projet plutôt que de s'appuyer sur une pression universelle, un nombre de cycles ou un temps de maintien. Les directives de test et de fabrication de BEDO traitent les fuites dans le cadre d’un processus plus large de contrôle de la qualité des suspensions qui comprend la validation des prototypes et l’inspection de la production. Pour définir le processus de préexpédition approprié pour un amortisseur standard, réglable, superposé ou à réservoir distant, contactez BEDO avec le dessin de votre produit, la configuration, l'état du prototype, les exigences d'étanchéité et la quantité de production attendue afin que le la portée des tests de fuite des amortisseurs et les critères de libération de l'expédition peuvent être examinés avant la livraison en volume.