Prueba de fugas del amortiguador antes del envío: lo que los compradores OEM deben verificar
Posted by NingboBEDO On Sep 17 2026
¿Cómo se deben probar las fugas del amortiguador antes del envío?
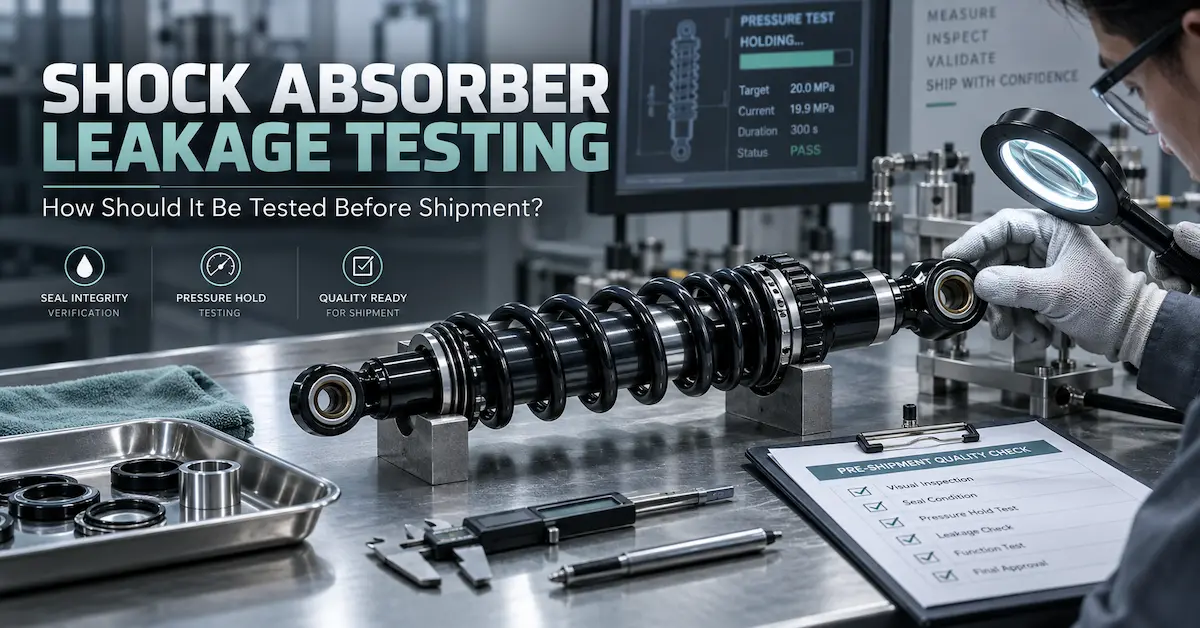
Un proceso confiable de prueba de fugas del amortiguador debe verificar todo el sistema de sellado ensamblado antes del envío, no simplemente buscar aceite obvio en el exterior del producto. Dependiendo de la arquitectura del amortiguador, la fábrica debe verificar el área de sellado del vástago del pistón, las juntas ensambladas, las interfaces del depósito, las conexiones de mangueras y accesorios, la retención de presión cuando corresponda y el amortiguador terminado después del movimiento funcional. La Guía de servicio de pruebas de amortiguadores identifica el sellado de aceite, la retención de presión de gas, la confiabilidad de la conexión y el rendimiento del sello como elementos centrales. áreas de validación de fugas y señala específicamente que los problemas de fugas deben identificarse antes del envío.
Para los compradores de OEM, la pregunta de compra importante no es simplemente: "¿Realizó una prueba de fugas?" Se trata de: ¿Qué interfaces se inspeccionaron, en qué condiciones del producto, con qué criterios de aceptación y cómo se relaciona el resultado con el lote de producción? Un shock visualmente seco en un momento dado no es un sistema de calidad completo; El control de fugas comienza con los sellos y los procesos de ensamblaje y termina con una decisión documentada de liberación del envío.
Por qué las pruebas de fugas deben comenzar antes de la inspección final
Las fugas a menudo se tratan como un problema de final de línea, pero muchas de sus causas comienzan mucho antes. Los daños en los sellos, la contaminación de los componentes, el montaje incorrecto, el estado inadecuado de la superficie, el llenado incorrecto, los accesorios sueltos o los problemas de alineación pueden generar un riesgo de fuga posterior. La Guía de seguridad para fabricantes de amortiguadores conecta la confiabilidad del sellado con montaje estandarizado, llenado de aceite, control de torsión, instalación de componentes y prueba final de fugas/función en lugar de tratar una inspección de aceite visible como todo el proceso.
Por lo tanto, una secuencia útil de control de fábrica es:
Inspección de sellos y componentes entrantes → Ensamblaje limpio → Control de llenado/carga → Verificación funcional inicial → Inspección de fugas → Verificación de amortiguación/movimiento → Nueva verificación final de fugas → Liberación del empaque
Esta secuencia es más útil para un comprador que pedir una declaración indefinida como "100% probado contra fugas" sin saber qué controla realmente la fábrica.
Definir lo que se considera fuga antes de que comience la producción
El comprador y el proveedor deben acordar la definición de aceptación antes del primer lote de producción. El plan de calidad debe indicar qué áreas externas deben permanecer libres de pérdidas inaceptables de aceite o presión y cómo se evaluará el producto.
Un documento práctico de control de fugas puede distinguir:
Área de inspección
Qué se debe revisar
Interfaz varilla/sello
Evidencia de escape de aceite inaceptable o sello dañado
Articulaciones del cuerpo
Sellado alrededor de interfaces ensambladas
Interfaces de depósito
Fuga alrededor del cuerpo del depósito o de las conexiones
Conexiones de manguera
Fugas en las interfaces de manguera/conexión cuando corresponda
Interfaces del ajustador
Sellado alrededor de los componentes de ajuste aplicables
Retención de presión
Requisito de retención definido por el proyecto cuando corresponda
Condición de la superficie
Contaminación por aceite que podría indicar problemas de ensamblaje o sellado
Condición de embalaje
Evidencia de aparición de aceite después de la manipulación del producto terminado
Los límites exactos y el procedimiento de prueba deben definirse para la arquitectura de choque seleccionada. No importe un umbral de presión, duración o fuga de otro modelo a menos que ingeniería haya confirmado que se aplica.
Inspeccione los sellos antes de que entren en el conjunto del amortiguador
La inspección del producto terminado no puede compensar componentes de sellado inadecuados o dañados. La Guía de fábrica de componentes de suspensión todoterreno enumera sellos junto con tubos, varillas, resortes, casquillos, piezas mecanizadas, piezas de depósito, mangueras y accesorios como elementos entrantes que requieren control de calidad.
Para un programa de choque personalizado, la inspección entrante debe confirmar el tipo de sello aprobado o la referencia de pieza y verificar la condición antes del ensamblaje. El comprador no necesariamente necesita que todas las dimensiones del sello estén impresas en un plano de cara al cliente, pero la especificación de producción debe evitar que se sustituya una versión de sello no aprobada sin revisión.
Si el producto utiliza varias variantes técnicas, la identificación de los componentes se vuelve particularmente importante porque dos amortiguadores externamente idénticos pueden usar diferentes configuraciones internas.
La condición del vástago del pistón es parte del control de fugas
La varilla pasa a través del sistema de sellado repetidamente, por lo que su condición dimensional y superficial puede influir en el rendimiento del sellado. Por lo tanto, un plan de control de calidad debe conectar la especificación y la inspección de la varilla con el sistema de sello en lugar de tratarlos como componentes no relacionados.
La guía para proveedores de prototipos de BEDO identifica la resistencia al desgaste del vástago del pistón, las características de la superficie, los sellos y la inspección del ensamblaje como elementos relevantes en el desarrollo de amortiguadores y el control de calidad. Revise la guía de desarrollo de prototipos de BEDO.
Para los compradores de OEM, las preguntas útiles son:
¿La varilla de producción es la misma versión técnica aprobada utilizada durante la validación del prototipo?
¿Qué características de la varilla se controlan antes del montaje?
¿Se evita que los componentes dañados o contaminados entren en el ensamblaje?
¿Un cambio aprobado en el tratamiento de la superficie provoca una revisión del sellado?
El propósito no es prescribir una especificación de varilla universal; es para garantizar que el rendimiento del sellado esté vinculado a los requisitos controlados de los componentes.
Controlar la limpieza durante el montaje
La contaminación puede interferir con los sellos y las interfaces móviles, por lo que la limpieza del ensamblaje es una cuestión de control de calidad. El prototipo de BEDO y la guía de impacto de rendimiento identifican la limpieza y la instalación correcta del sello entre los elementos de control de ensamblaje.
Para el comprador, esto significa que la prevención de fugas debe integrarse en el proceso de fabricación en lugar de tratarse únicamente como una actividad de clasificación final.
Una revisión de fábrica útil puede preguntar:
¿Cómo se almacenan los componentes de sellado antes del montaje?
¿Cómo se protegen las varillas y las superficies de sellado contra la contaminación?
¿En qué etapa se verifica la instalación del sello?
¿Cómo evita la fábrica que los componentes dañados continúen durante la producción?
¿Cómo se aíslan e investigan las unidades anormales?
Estas preguntas proporcionan más valor de compra que simplemente ver un amortiguador terminado colocado debajo de una máquina de prueba.
El llenado de aceite y la carga de gas deben controlarse antes de realizar la prueba de fugas
Dependiendo del diseño del amortiguador, el volumen de aceite, la condición de llenado y la carga de gas son parte del sistema hidráulico ensamblado. La guía de fabricación de impacto de rendimiento de BEDO enumera el llenado de petróleo y la carga de gas entre los controles de producción que pueden afectar el producto final.
Por lo tanto, las pruebas de fugas deben realizarse en la configuración de producción correctamente ensamblada y llena. Un producto probado antes de que su sistema hidráulico esté completo no necesariamente proporciona la misma evidencia que la unidad vendible terminada.
Para un proyecto OEM, solicite un proceso controlado en lugar de un número supuesto. Si la presión del gas o la cantidad de aceite es una especificación interna crítica, los documentos de producción deben definir el requisito aprobado y cómo lo controla la fábrica. Esos valores internos no deben inventarse simplemente para que las especificaciones del comprador parezcan más detalladas.
Ciclar el amortiguador antes de la inspección final de fugas
Un amortiguador terminado debe moverse funcionalmente para que las interfaces de sellado experimenten el movimiento real de la varilla antes de la inspección final. La guía de prototipos y seguridad de BEDO vincula el movimiento suave, el comportamiento de compresión/rebote, el rendimiento del sello y las comprobaciones de fugas dentro de la inspección del amortiguador final.
El propósito es evitar aprobar un producto basándose únicamente en su condición estacionaria inmediatamente después del ensamblaje.
Un proceso práctico se puede estructurar como:
Verificación visual inicial → Movimiento de choque controlado → Evaluación funcional → Inspección de fugas → Verificación adicional específica del proyecto → Liberación
El método de movimiento y el número de ciclos deben provenir del proceso aprobado por la fábrica o del plan de prueba del proyecto. No existe ninguna base en el material de BEDO para declarar un recuento de ciclos universal para cada amortiguador de ATV, motocicleta o UTV.
Compruebe el movimiento suave junto con las fugas
Un amortiguador que no tiene una fuga visible aún puede tener un problema de ensamblaje interno. La Guía para proveedores de amortiguadores de rendimiento de BEDO establece que las pruebas funcionales deben buscar adherencias o anomalías. ruido, fricción excesiva, resistencia desigual y fallos de ajuste, además de la inspección de fugas.
Esto es importante porque un componente interno dañado o instalado incorrectamente puede eventualmente crear problemas de rendimiento y sellado.
Para la liberación del envío, trate lo siguiente como comprobaciones conectadas pero distintas:
¿El amortiguador se mueve sin atascarse ni tener fricción anormal?
Compresión/rebote
¿Muestra el producto el comportamiento de amortiguación aprobado?
Ajuste
¿Funcionan correctamente los controles relevantes?
Dimensiones
¿La unidad terminada cumple con los requisitos de instalación aprobados?
Apariencia
¿Hay contaminación o daños que sugieran un problema de ensamblaje?
La verificación de la amortiguación puede revelar problemas que la inspección visual no detecta
Si la pérdida de petróleo o gas afecta el sistema hidráulico, el comportamiento de amortiguación puede cambiar antes de que sea obvia una fuga externa dramática. Por lo tanto, para proyectos OEM y de rendimiento, la verificación de la amortiguación puede complementar la prueba de fugas del amortiguador.
La guía de pruebas de BEDO trata las fugas y la amortiguación como categorías de validación separadas, mientras que su artículo de seguridad establece que la compresión y el rebote deben cumplir con el objetivo aprobado.
El enfoque correcto es no utilizar pruebas de amortiguación como sustituto de la inspección de fugas. En lugar de ello:
La inspección de fugas pregunta si el sistema permanece sellado. La prueba de amortiguación pregunta si el El choque produce la respuesta hidráulica requerida.
Cuando ambos resultados cambian, la ingeniería tiene pruebas más sólidas de que el producto requiere investigación.
Los amortiguadores de depósito remoto necesitan más puntos de control de fugas
Una descarga integrada convencional y una descarga de depósito remoto no tienen la misma cantidad de interfaces externas. Un sistema de depósito remoto puede introducir mangueras, accesorios, conexiones de depósito y puntos de sellado adicionales.
La guía de impacto de rendimiento de BEDO incluye específicamente fugas de aceite, pérdida de presión, fugas de mangueras, daños en los sellos y contaminación de superficies entre las comprobaciones del producto terminado.
Para un producto de depósito remoto, la lista de verificación previa al envío puede incluir:
área de sellado del cuerpo del amortiguador;
sello del vástago del pistón;
cuerpo/interfaz del depósito;
conexiones de manguera;
interfaces de adaptación;
componentes de ajuste aplicables;
estado completo de la manguera después del montaje;
evidencia de contaminación alrededor de los puntos de conexión.
Cada versión debe identificarse claramente. Un registro de prueba de depósito remoto no debe usarse automáticamente como evidencia de otra configuración con accesorios o arquitectura de manguera diferentes.
Los depósitos superpuestos también necesitan inspección de interfaz
Un depósito a cuestas elimina la manguera externa pero aún agrega componentes e interfaces relacionados con el depósito al conjunto del amortiguador. Inspeccionar las juntas y áreas de sellado relevantes según el diseño aprobado.
Para los compradores, la lección clave es que el “choque del depósito” no debe ser una categoría de inspección genérica única. La arquitectura exacta determina dónde se ubican los riesgos de fuga.
Ese mismo principio se aplica a los amortiguadores ajustables: ajustadores adicionales pueden introducir más interfaces que requieren inspección, dependiendo del diseño interno.
Los amortiguadores ajustables necesitan verificaciones de fugas y de funcionamiento juntas
Se debe inspeccionar un amortiguador de compresión o rebote ajustable no solo para verificar el sellado sino también para verificar el correcto funcionamiento del ajustador. La guía de pruebas de BEDO establece que los productos ajustables pueden requerir validación de rebote, compresión, precarga y repetibilidad.
Para el control de calidad de producción, el comprador debe definir qué controles se aplican al producto final. Un registro de lanzamiento útil puede incluir:
versión correcta del ajustador;
posición inicial correcta;
operación de control suave;
sin fugas visibles alrededor de las interfaces aplicables;
respuesta de amortiguación esperada cuando sea necesario;
etiquetas o marcas de ajuste correctas.
Esto evita que se apruebe un producto ajustable únicamente porque el sello de la varilla principal parece seco.
No trate las pruebas de fugas del prototipo como control de calidad de producción
La validación de fugas de prototipos y la inspección de producción previa al envío tienen diferentes propósitos.
La prueba del prototipo determina si el sistema de sellado seleccionado y el diseño del producto son adecuados. El control de calidad de producción determina si la fábrica ensambla correctamente ese diseño aprobado repetidamente.
Etapa
Objetivo principal de fuga
Prototipo
Validar concepto y ensamblaje de sellado
Revisión de ingeniería
Corregir problemas identificados de sello/interfaz
Lote piloto
Compruebe la coherencia entre varias unidades de producción
Producción en masa
Mantener el rendimiento de sellado aprobado
Liberación previa al envío
Identificar unidades inaceptables antes del envío
Investigación de campo
Seguimiento de un problema informado hasta el lote/configuración
La guía de prototipos de BEDO recomienda pasar por la validación del prototipo y luego la fabricación en lotes pequeños antes de la producción en gran volumen para nuevos proyectos.
Utilice un lote piloto para validar la coherencia de las fugas
Un prototipo sin fugas no prueba que se ensamblarán docenas o cientos de amortiguadores de producción de manera consistente. Un lote piloto brinda a los compradores la oportunidad de evaluar si los sellos, las conexiones, el llenado de aceite, la carga de gas, el torque, la limpieza y la inspección final siguen siendo repetibles en múltiples unidades.
BEDO describe la producción en lotes pequeños como un puente entre la aprobación de prototipos y la fabricación en masa porque puede exponer problemas de coherencia en la producción.
Para un nuevo proyecto OEM o de marca privada, esto es especialmente valioso cuando el producto incluye:
sellos nuevos;
nuevas dimensiones del cuerpo;
nueva arquitectura de yacimiento;
accesorios revisados;
nueva ruta de manguera;
ajustadores personalizados;
especificación de aceite o presión modificada;
un nuevo proceso de ensamblaje.
Definir criterios de liberación de fugas previos al envío
Antes de que una orden de compra entre en producción, el comprador y el proveedor deben acordar qué permite que se libere el lote terminado.
Un plan previo al envío específico del proyecto puede incluir:
Liberar elemento
El comprador debe verificar
Identidad del producto
Modelo, versión y revisión de dibujo correctos
Inspección visual de fugas
No hay fugas externas inaceptables
Comprobación de presión/sellado
Requisito definido por el proyecto cuando corresponda
Inspección de mangueras/conexiones
Aplicable a diseños de yacimientos
Movimiento funcional
Funcionamiento fluido después del montaje
Comprobación de amortiguación
Verificación de producción requerida cuando se especifique
Operación del ajustador
Aplicable a modelos ajustables
Limpieza de la superficie
Ninguna contaminación sugiere un problema sin resolver
Registro de lote
Producto rastreable hasta el lote de producción
Embalaje
No hay evidencia de fuga antes de la liberación de la caja
Los criterios de aceptación exactos deben escribirse antes del envío, no negociarse sólo después de que se encuentre una unidad cuestionable.
Inspeccionar nuevamente después de las pruebas funcionales relevantes
Una verificación de fugas no necesariamente debe realizarse solo una vez. Es posible que una unidad que esté seca inmediatamente después del montaje deba ser inspeccionada nuevamente después de las pruebas funcionales o de amortiguación pertinentes.
La secuencia apropiada puede variar, pero el plan de calidad debe explicar cuándo se revisan las fugas. Esto es especialmente importante cuando el comprador requiere pruebas de banco de pruebas, ciclos, controles de ajuste u otras operaciones después del ensamblaje inicial.
El principio es simple:
La autorización de envío debe reflejar la condición del producto probado completado, no simplemente su condición antes de la prueba.
El embalaje puede revelar problemas de fugas antes del envío
La etapa final de calidad debe incluir la inspección del embalaje. La guía de pruebas de BEDO enumera la apariencia y el embalaje junto con las dimensiones, el rendimiento y las fugas durante las pruebas finales.
Para los compradores, esto es importante porque la aparición de aceite en el material protector o en el interior del embalaje terminado puede indicar un problema que no fue obvio durante una inspección anterior del taller.
La inspección del embalaje también puede identificar contaminación de la superficie procedente de procesos de montaje que no debe confundirse con fugas verificadas en los sellos. Los criterios de aceptación del proveedor deben distinguir estas condiciones en lugar de dejar que el personal del almacén decida individualmente.
Requerir trazabilidad de lotes para quejas de fugas
Si un distribuidor o cliente final informa posteriormente de una fuga, el proveedor debería poder identificar la configuración y el lote de producción relevantes.
Se puede conectar un registro útil:
SKU del comprador → Número de pieza del proveedor → Revisión del dibujo → Lote de producción → Versión de resorte/amortiguación → Versión de depósito/manguera → Registro de inspección
El contenido de producción y prototipos de BEDO conecta repetidamente diseños validados con una preparación de producción controlada y consistencia de lotes.
La trazabilidad convierte una queja de campo de "un shock filtrado" en una investigación técnica que puede determinar si el problema es aislado o está relacionado con un lote o proceso más amplio.
¿Qué debe incluir un informe de prueba de fugas?
Un registro de fugas de OEM útil no necesita una complejidad innecesaria, pero debe establecer lo que se inspeccionó.
Los campos sugeridos incluyen:
Campo de registro
Por qué es importante
Código de producto
Identifica el producto exacto
Dibujo/revisión
Vincula la inspección con la definición de ingeniería
Número de lote
Admite trazabilidad
Arquitectura de choque
Depósito convencional, a cuestas y remoto
Puntos de inspección
Identifica qué interfaces se comprobaron
Etapa de prueba
Prototipo, piloto, producción, preenvío
Condiciones aplicables
Registros basados en pruebas definidas por el proyecto
Resultado
Apto/rechazo o disposición de ingeniería
Inspector/fecha
Admite historial de calidad
Retrabajo/volver a probar registro
Muestra cómo se manejaron las fallas
No le pida al proveedor que agregue precisión de laboratorio ficticia simplemente para que el informe parezca técnico.
Las unidades de fuga fallidas deberían activar una revisión de la causa raíz
Una unidad fallida no debe simplemente limpiarse y volverse a probar hasta que parezca aceptable.
Una respuesta disciplinada es:
Fuga detectada → Unidad aislada → Ubicación de la fuga identificada → Causa del ensamblaje/componente revisada → Acción correctiva → Reinspección/nueva prueba → Revisión del proceso si es necesario
Las causas potenciales pueden incluir componentes de sellado, condiciones de instalación, daños en la superficie, interfaces de mangueras o accesorios, alineación del ensamblaje u otro factor específico del producto. La causa raíz real debe demostrarse mediante la investigación en lugar de adivinarse por la apariencia.
Cuando una acción correctiva cambia un componente controlado o un proceso de ensamblaje, determine si el cambio requiere aprobación de ingeniería o validación adicional.
No utilice una prueba de fuga para cada diseño de choque
Un amortiguador trasero convencional para ATV, un amortiguador de rendimiento ajustable por separado y un producto con depósito remoto no tienen arquitecturas de sellado idénticas.
Por lo tanto, el plan de inspección debe seguir el producto.
Una comparación útil es:
Tipo de producto
Consideraciones adicionales sobre fugas
Amortiguador integrado estándar
Interfaces de varilla/sello principal y cuerpo
Depósito a cuestas
Interfaces relacionadas con yacimientos
Depósito remoto
Mangueras, accesorios, conexiones de depósito
Amortiguador ajustable
Interfaces de ajuste aplicables
Prototipo personalizado
Juntas/componentes recientemente desarrollados
Producto resistente
Validación de tarea específica donde esté definida
Este enfoque se alinea con la guía de pruebas de BEDO de que diferentes proyectos requieren diferentes métodos de validación en lugar de un programa de pruebas universal.
¿Cómo afectan las pruebas de fugas a la selección de proveedores?
Un proveedor debe poder explicar cómo se relaciona la calidad del sellado con la inspección, el ensamblaje, las pruebas y la producción en masa de los componentes, no simplemente afirmar que cada impacto es “a prueba de fugas”.
Guía para proveedores de prototipos de amortiguadores recomienda evaluar las capacidades dimensionales, funcionales, de fugas y de rendimiento de un proveedor junto con su capacidad para pasar de los prototipos a la fabricación.
Las preguntas útiles sobre proveedores incluyen:
¿Qué puntos de fuga inspecciona para esta arquitectura?
¿En qué etapas de producción se verifican las fugas?
¿Cómo se controlan las condiciones del sello y la varilla antes del montaje?
¿Cómo se verifican las mangueras y los accesorios del depósito?
¿Qué pruebas de fugas son de rutina y cuáles son solo de desarrollo?
¿Cómo se aísla una unidad fallida?
¿Cómo se vinculan los resultados de las fugas con el lote?
¿Qué cambios requieren una validación renovada del prototipo?
¿Qué debe enviar BEDO antes de definir las pruebas de fugas?
BEDO admite la verificación dimensional, la inspección de fugas, la evaluación del rendimiento, la validación de prototipos y los controles de calidad de la producción a través de su programa de pruebas de impacto.
Para un plan de prueba de fugas de amortiguador personalizado, prepare:
vehículo/aplicación;
dibujo de impacto y revisión;
arquitectura del producto;
muestra de referencia si está disponible;
configuración del depósito y la manguera;
requisitos de sellado ya definidos por el proyecto;
carga operativa y terreno;
etapa de desarrollo;
cantidad de prototipo;
cantidad piloto;
orden de producción esperada;
documentación de inspección/informes requerida.
Para proyectos de suspensión personalizados, también puede utilizar guía de archivos de desarrollo personalizados para organizar dibujos, registros de muestra, requisitos técnicos y elementos de validación antes de que comiencen las pruebas.
Preguntas frecuentes
1. ¿Qué es la prueba de fugas del amortiguador?
Es el proceso de verificar si el amortiguador ensamblado mantiene su integridad de sellado y si el aceite, la presión del gas o las interfaces de conexión aplicables permanecen dentro de los requisitos aprobados del producto antes del lanzamiento. BEDO identifica el sellado de aceite, la retención de presión, la confiabilidad de la conexión y el rendimiento del sello como áreas de fuga relevantes.
2. ¿Se deben comprobar las fugas en cada choque finalizado?
La frecuencia de inspección de producción debe seguir el plan de calidad aprobado y el riesgo del producto. BEDO afirma que los amortiguadores terminados deben someterse a una inspección relacionada con fugas antes del embalaje, pero se debe confirmar el método exacto y la estrategia de muestreo para el programa de producción en particular.
3. ¿Es suficiente la inspección visual?
La inspección visual es útil pero puede no ser el requisito completo del proyecto. Dependiendo de la arquitectura del amortiguador y las especificaciones del OEM, los compradores también pueden requerir movimiento funcional, comprobaciones de presión/sellado, comprobaciones de mangueras/acoplamientos, verificación de amortiguación o validación adicional.
4. ¿Se debe realizar un ciclo del amortiguador antes de comprobar si hay fugas?
El movimiento funcional puede ayudar a exponer problemas de sellado o ensamblaje antes del envío.La fábrica debe definir el movimiento aprobado y la secuencia de inspección para el producto en lugar de utilizar un recuento de ciclos universal arbitrario.
5. ¿Qué comprobaciones adicionales se necesitan para los choques de depósitos remotos?
Inspeccione las mangueras, accesorios, conexiones del depósito, interfaces de sellado y enrutamiento final correspondientes, además de las áreas de sellado de choque primario. BEDO incluye fugas de manguera y pérdida de presión entre las comprobaciones de impacto de rendimiento relevantes.
6. ¿Pueden las pruebas de amortiguación reemplazar una prueba de fugas?
No. La verificación de amortiguación evalúa el rendimiento hidráulico; Las pruebas de fugas evalúan la confiabilidad del sellado. Los cambios en la amortiguación pueden respaldar una investigación, pero los dos controles tienen propósitos diferentes.
7. ¿Se deben revisar nuevamente los lotes piloto para detectar fugas?
Sí, donde el proyecto utiliza un lote piloto para verificar la repetibilidad de fabricación. La producción piloto puede revelar variaciones de sellado, ensamblaje, ajuste o proceso que un prototipo de desarrollo puede no mostrar.
8. ¿Qué debería suceder cuando un amortiguador no pasa la inspección de fugas?
Aísle la unidad, identifique la ubicación de la fuga, investigue los componentes relevantes y el proceso de ensamblaje, implemente una corrección aprobada y repita la inspección requerida. Los fallos repetidos deberían desencadenar una revisión más amplia del proceso.
9. ¿Se debe inspeccionar el embalaje en busca de aceite antes del envío?
Sí. La inspección final puede incluir la apariencia y el empaque del producto porque las fugas o la contaminación pueden volverse visibles después de verificaciones funcionales y de ensamblaje anteriores. BEDO incluye el embalaje dentro de la inspección final de producción.
10. ¿Qué información debo enviar a BEDO para una revisión de prueba de fugas?
Proporcione el dibujo del amortiguador, la versión del producto, la disposición del depósito/manguera cuando corresponda, información de muestra o prototipo, aplicación del vehículo, problemas de sellado, cantidad esperada del pedido y cualquier requisito de aceptación definido por el proyecto.
Conclusión
La
una prueba de fugas del amortiguador eficaz no es una única comprobación visual realizada segundos antes de cerrar una caja. Debe conectar la inspección de sellos y componentes entrantes, ensamblaje limpio, control de procesos de petróleo y gas cuando corresponda, calidad de la superficie de sellado y varilla, ciclos funcionales, inspección de fugas del producto terminado, verificaciones de depósitos y mangueras, verificación funcional o de amortiguación, trazabilidad y liberación del empaque final. El método específico debe seguir la arquitectura de choque y los requisitos del proyecto en lugar de depender de una presión universal, un recuento de ciclos o un tiempo de espera. La guía de prueba y fabricación de BEDO trata las fugas como parte de un proceso más amplio de control de calidad de la suspensión que incluye la validación del prototipo y la inspección de la producción. Para definir el proceso previo al envío apropiado para un amortiguador estándar, ajustable, superpuesto o de depósito remoto, comuníquese con BEDO con el dibujo, la configuración, el estado del prototipo, los requisitos de sellado y la cantidad de producción esperada de su producto para que prueba de fugas del amortiguador el alcance y los criterios de liberación del envío se pueden revisar antes de la entrega en volumen.