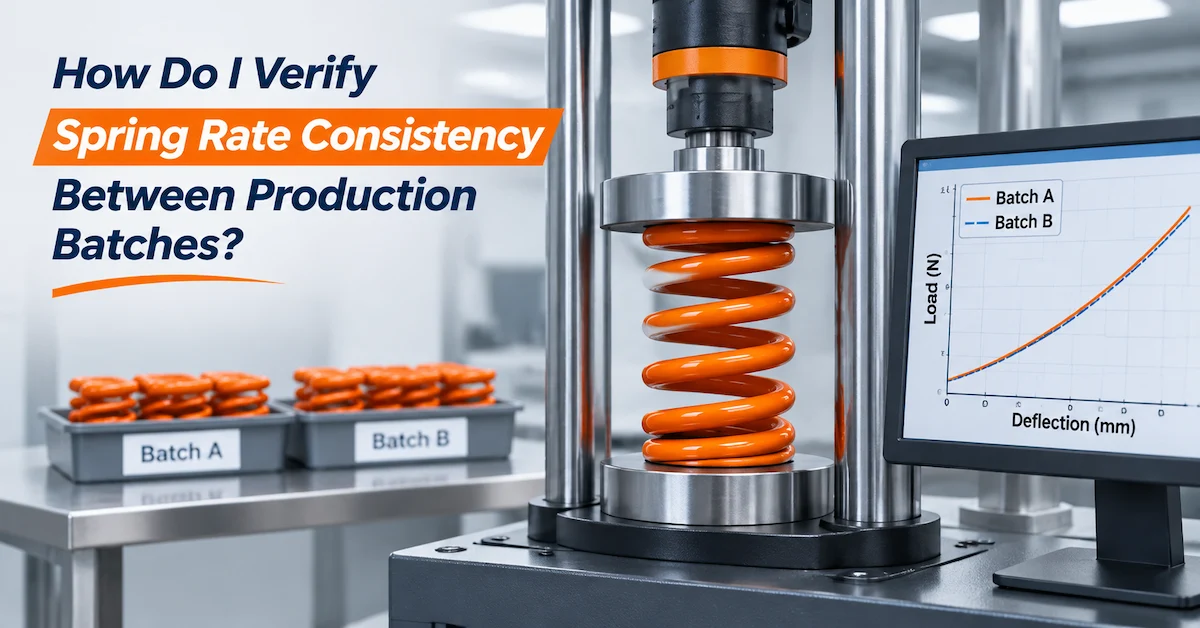
Überprüfen Sie die Konsistenz der Federrate, indem Sie die Ergebnisse der Last-Durchbiegungs-Messungen an definierten Lastpunkten unter gleichen Bedingungen (Vorrichtung, Konditionierung, Temperatur, Messrichtung, Geschwindigkeit und Berechnungsmethode) vergleichen. Vergleichen Sie nicht die Messwerte der freien Höhe aus einer Charge mit den Last-Durchbiegungs-Ergebnissen einer anderen Charge. Eine aussagekräftige Chargenprüfung umfasst eine vereinbarte Prüfmethode, rückverfolgbare Stichproben, Wiederholungsmessungen, Statistiken auf Chargenebene, visuelle und dimensionale Kontrollen sowie eine dokumentierte Vorgehensweise bei Ausreißern.
Ziel des Käufers ist es nicht, nachzuweisen, dass jede Feder die gleiche Kennlinie aufweist. Fertigungstoleranzen sind vorhanden, und der zulässige Bereich hängt vom Fahrzeug, der Federkonstruktion, dem Einbauzustand, dem Belastungsbereich und dem Produktionsrisiko ab. Ziel ist es, zu zeigen, dass die Toleranzen innerhalb der Projektgrenzen verstanden werden und so stabil sind, dass eine spätere Charge die gleiche Federungskonfiguration unterstützt.
Dieser Leitfaden richtet sich an Erstausrüster (OEMs), Hersteller von Fahrwerkskomponenten, Händler, Qualitätsingenieure und Fahrzeugentwickler, die die Leistung von Fahrwerksfedern verschiedener Hersteller zwischen einzelnen Chargen prüfen. Er konzentriert sich auf die Produktionsabnahme und nicht auf die allgemeine Federnauswahl. Die gleiche Methode kann für einzelne Federn, Ersatzfedern oder in Stoßdämpfer eingebaute Federn verwendet werden, jedoch müssen die Testbedingungen dem abzunehmenden Produkt entsprechen.
Definieren Sie zunächst, was „gleiche Federrate“ bedeutet.
Die Federkonstante ist die Änderung der Kraft geteilt durch die Änderung der Auslenkung über einen definierten Bereich. Für eine lineare Feder lässt sich die Formel vereinfacht wie folgt berechnen: k = (F₂ - F₁) / (x₂ - x₁) . Diese Formel ist leicht aufzustellen, aber auch leicht falsch anzuwenden. Das Ergebnis ändert sich, wenn sich die Lastpunkte, die Auflagebedingungen, die Richtung, die Geschwindigkeit, die Temperatur, die Ausrichtung der Vorrichtung oder die Vorbelastung der Feder ändern.
Vor dem Vergleich der Chargen sollten Käufer und Lieferant vereinbaren, ob die Abnahme auf einer Nennleistung, einer Last in einer oder mehreren Einbauhöhen, einer vollständigen Last-Verformungs-Kennlinie oder einer Kombination daraus basiert. Bei progressiven, dualen oder vorgespannten Baugruppen kann eine einzelne Kennzahl nicht den gesamten Betriebsbereich beschreiben.
| Definitionswahl | Was es misst | Wann es nützlich ist |
|---|---|---|
| Freie Höhe | Unbelastete Federlänge nach Erreichen eines definierten Ruhezustands. | Dimensionsidentität und Schnellprüfung; kein Ersatz für die Bewertung. |
| Last in Höhe | Kraftaufwand, um die vorgegebenen Installationshöhen zu erreichen. | Überprüfung der Fahrzeughöhe, des Durchhangs und der Lastaufnahme. |
| Zwei-Punkte-Rate | Steigung zwischen zwei vereinbarten Kraft- oder Verschiebungspunkten. | Lineare oder annähernd lineare Arbeitsbereiche. |
| Mehrpunktkurve | Kraftverhalten über mehrere Positionen oder Lasten hinweg. | Progressive Federn, Dual-Rate-Designs und breitere Betriebsfenster. |
| Antwort der gesamten Montage | Feder plus Sitze, Vorspannung, Dämpfer und Befestigungsmaterial im eingebauten Zustand. | Endabnahme des Fahrzeugs oder der Stoßdämpferbaugruppe; erfordert strenge Vorrichtungskontrolle. |
Federrate und Vorspannung trennen.
Die Vorspannung verändert die Kraft bei einer bestimmten Einbauhöhe, jedoch normalerweise nicht die Federkonstante einer linearen Feder. Ein Käufer, der die Kraft im eingebauten Zustand vergleicht, ohne die Vorspannung zu dokumentieren, kann eine Einstellungsabweichung fälschlicherweise als Unterschied in der Federkonstante interpretieren. Im Prüfprotokoll sollten die Federlänge, die komprimierte Position, die eingebaute Vorspannung, der Sitzzustand und ob die Feder freiliegt oder in einem Stoßdämpfer verbaut ist, angegeben werden.
Geben Sie die Messrichtung und die Sitzbedingungen an.
Eine Feder kann sich während der ersten Kompressionszyklen setzen. Daher kann die erste Messung von einer späteren Messung abweichen, selbst wenn das Bauteil akzeptabel ist. Es ist zu definieren, ob die Feder vorkonditioniert ist, wie viele Setzzyklen durchgeführt werden, ob es sich um eine reine Kompressionsprüfung handelt und ob die Kraft beim Belasten, Entlasten oder in beiden Fällen erfasst wird.
Verwenden Sie dasselbe Einheitensystem und dieselbe Rundungsregel.
Die Kennwerte werden häufig in N/mm, N/m, kgf/mm oder lb/in angegeben. Vor dem Vergleich sollten die Einheiten umgerechnet und die Rohwerte für Kraft und Weg beibehalten werden. Eine gerundete Angabe kann wichtige Unterschiede verschleiern, insbesondere wenn ein Käufer einen engen Toleranzbereich vergleicht. Die Kaufspezifikation sollte die Einheit, die Dezimalauflösung und die Rundungsmethode angeben.
Erstellen Sie eine Testmethode für den Chargenvergleich, bevor die Lieferung eintrifft.
Die Prüfung wird schwierig zu rechtfertigen, wenn die Methode erst nach dem Auftreten eines Ausreißers entwickelt wird. Geben Sie die Methode zusammen mit der Kaufspezifikation oder dem Qualitätsvertrag heraus. Sie sollte so detailliert sein, dass Käufer, Lieferant und ein unabhängiges Labor vergleichbare Ergebnisse mit derselben Feder erzielen können.
| Methodenelement | Entscheidung zur Dokumentation | Warum es wichtig ist |
|---|---|---|
| Probenidentität | Teilenummer, Federrevision, Charge, Hohlraum oder Linie, sofern relevant, und Musternummer. | Verhindert, dass die Ergebnisse vom eigentlichen Los getrennt werden. |
| Konditionierung | Lagerung, Temperaturausgleich, Ruhezeit, Reinigung und Vorzyklen. | Reduziert historische und Umwelteinflüsse. |
| Einrichtungsgegenstand | Sitze, Ausrichtung, Führung, Durchmesserabstand und Auflagefläche. | Seitliche Belastung oder eine ungünstige Sitzposition können die scheinbare Kraft verändern. |
| Maschineneinstellungen | Auslenkungsgeschwindigkeit, Kraftbereich, Hubbereich, Abtastfrequenz und Rückstellverhalten. | Ermöglicht wiederholbare Messungen und eine aussagekräftige Trendanalyse. |
| Lastpunkte | Höhen oder Kräfte, die für die Berechnung von Geschwindigkeit und installierter Last verwendet werden. | Definiert den für das Fahrzeug relevanten Bereich. |
| Annahme | Nominalwert, Toleranz, Ausreißerregel, Wiederholungstestregel und Losfreigabe. | Verhindert subjektive Entscheidungen über Bestehen oder Nichtbestehen. |
Die Vorrichtung und die Auflageflächen steuern
Die Feder muss so eingesetzt werden, dass sie der zugelassenen Baugruppe oder den vorgegebenen Laborbedingungen entspricht. Sind die oberen und unteren Auflageflächen nicht parallel, kann sich die Feder verbiegen oder bei verschiedenen Tests unterschiedlich an der Vorrichtung anliegen. Eine zu kleine Vorrichtung kann die Feder einengen; eine zu große kann instabile Bewegungen ermöglichen. Die Methode sollte die Geometrie der Auflagefläche und alle verwendeten Führungen beschreiben.
Temperatur und Klimatisierung steuern
Die Temperatur beeinflusst Materialien, Schmierstoffe und Messgeräte. Dieser Effekt kann je nach Konstruktion und Prüfbereich gering oder erheblich sein, sollte aber bei einer Chargenvergleichsprüfung für eine knappe Abnahmeentscheidung nicht vernachlässigt werden. Die Raum- oder Bauteiltemperatur ist gemäß den Projektanforderungen zu dokumentieren, und die Proben sind vor der Prüfung zu stabilisieren.
Steuern Sie die Lastpunkte, die die Fahrzeugnutzung widerspiegeln.
Wählen Sie keine beliebigen Lastpunkte, die nicht mit der Einbauhöhe zusammenhängen. Verwenden Sie stattdessen die relevanten statischen und Betriebspositionen des Fahrzeugs, sofern diese bekannt sind. Wenn die Feder zwischen zwei Einbauhöhen arbeitet, sollte der Chargenvergleich diese Punkte oder eine entsprechende Kennlinie umfassen. Falls die Konstruktion über einen Vorspannring verfügt, geben Sie an, ob die Feder ohne Vorspannung oder in der eingebauten Position geprüft wird.
Wählen Sie einen Stichprobenplan, der sowohl Mittelwert als auch Streuung aufzeigt.
Eine einzelne Feder kann zwar zeigen, dass eine Stichprobe akzeptabel ist, aber nicht, wie sich die gesamte Charge verhält. Ein sinnvoller Stichprobenplan liefert dem Käufer genügend Informationen, um die durchschnittliche Rate, die Streuung innerhalb einer Charge, die Abweichung zwischen den Chargen und ungewöhnliche Ausreißer zu erkennen. Die genaue Menge hängt vom Risiko, dem Volumen, den Kundenanforderungen und den Folgen einer Abweichung ab.
| Stichprobenverfahren | Was es zeigen kann | Einschränkung |
|---|---|---|
| Eine Probe pro Charge | Ein schnelles Signal, dass das Los nicht offensichtlich falsch ist. | Kann die Streuung nicht abschätzen oder eine gemischte Partie identifizieren. |
| Zufallsstichproben aus einem großen | Durchschnittliche Abweichungen, Streuung und potenzielle Abweichungen auf Losebene. | Erfordert eine nachvollziehbare Auswahlmethode und eine ausreichende Menge. |
| Produktionsbeginn, Produktionsmitte und Produktionsende | Mögliche Zeit- oder Prozessabweichungen während eines Laufs. | Abweichungen können verloren gehen, wenn die Charge vermischt wird oder sich der Prozess durch die Maschine ändert. |
| Proben nach Linie, Kavität oder Materialcharge | Quellenbezogene Unterschiede und Rückverfolgbarkeitssignale. | Erfordert Lieferantenunterlagen und eine klare Chargendefinition. |
| 100% Funktionstest | Strenge Eindämmungsmaßnahmen für ein Hochrisikomerkmal, sofern dies möglich ist. | Höhere Kosten und weiterhin abhängig von einer validen, kalibrierten Methode. |
Bitten Sie den Lieferanten, zu erläutern, was eine Produktionscharge ausmacht. Dies kann eine Schicht, eine Charge aus Heizprozessen oder Drahtprozessen, eine Ofenladung, ein Maschinenlauf, eine Verpackungscharge oder eine Bestellmenge sein. Ändert sich die Definition von Auftrag zu Auftrag, wird die Trendanalyse unzuverlässig.
Die Stichprobenauswahl randomisieren
Wählen Sie nicht nur die saubersten oder am leichtesten zugänglichen Kartons aus. Verwenden Sie eine dokumentierte Methode, die die gesamte Charge abdeckt. Sind die Federn in Reihen, Lagen oder Bündeln verpackt, wählen Sie Kartons von mehreren Standorten aus. Notieren Sie Karton, Palette, Produktionsdatum und Lieferantencharge, um fehlerhafte Ergebnisse einzugrenzen und die betroffenen Einheiten zu identifizieren.
Verknüpfen Sie die Feder mit der vollständigen Baugruppenidentität
Eine Feder kann äußerlich identisch aussehen, obwohl die Baugruppe einen anderen Federteller, Distanzring, Kragen oder eine andere Dämpfereinstellung verwendet. Wenn der Kunde einen kompletten Stoßdämpfer abnimmt, dokumentieren Sie die vollständige Stückliste und die genaue Bezeichnung der Feder. Prüfen Sie die Feder ohne Feder auf ihr Materialverhalten und die montierte Einheit auf ihr Ansprechverhalten im eingebauten Zustand, wenn beides für die Anwendung relevant ist.
Messen Sie die Rate regelmäßig und bewahren Sie die Rohdaten auf.
Der Bericht sollte mehr als nur eine Spalte für „bestanden“ oder „nicht bestanden“ enthalten. Er sollte die Rohwerte für Kraft und Weg, die berechnete Änderungsrate, die Maschinen- und Vorrichtungsbezeichnung, den Kalibrierungsstatus, den Bediener, das Datum, die Temperatur, den Konditionierungsgrad, die Probennummer und die Charge erfassen. Anhand der Rohdaten kann der Käufer einen Berechnungsfehler von einer tatsächlichen Prozessabweichung unterscheiden.
Führen Sie wiederholte Messungen an ausgewählten Proben durch.
Die Wiederholbarkeit beschreibt die Abweichungen, die bei wiederholter Prüfung derselben Feder unter gleichen Bedingungen auftreten. Weichen die Ergebnisse stärker voneinander ab als die vom Käufer vorgegebene Toleranz, ist die Methode für eine Serienfreigabe noch nicht geeignet. Mögliche Ursachen hierfür sind Sitzverhalten, Ausrichtung, Nullpunkt der Auslenkung, Maschinenauflösung, Setzung der Feder oder Bedienungsfehler.
Berechnen Sie die Rate von denselben Punkten aus.
Verwenden Sie für einen Zweipunktvergleich für jede Probe dieselben Kraft- oder Auslenkungspunkte. Berechnen Sie nicht für eine Feder zwischen 10 und 30 mm und für eine andere zwischen 20 und 40 mm, da die resultierenden Steigungen unterschiedliche Abschnitte der Kurve beschreiben können. Geben Sie bei einer progressiven Feder die Kurve oder mehrere definierte Steigungen anstelle eines Mittelwerts an, der den Übergang verschleiert.
Prüfen Sie die Kraft in der installierten Höhe.
Federkonstante und Federkraftkonstante hängen zwar zusammen, sind aber nicht identisch. Eine Änderung der freien Höhe, der Sitzhöhe oder der Vorspannung kann die gesamte Last-Verformungs-Kennlinie beeinflussen. Messen Sie die Kraft in den für Fahrzeughöhe und -durchhang relevanten Höhen. Dies ist besonders wichtig bei Verwendung der Feder mit einem Gewindering oder bei unterschiedlichen Nutzlasten des Fahrzeugs.
Überprüfen Sie gegebenenfalls die Hysterese oder die Belastungshistorie.
Manche Federn weisen aufgrund von Reibung, Passung, Kontakt mit der Vorrichtung oder Testhistorie Unterschiede zwischen Belastung und Entlastung auf. Ist dieses Verhalten für die Anwendung oder Spezifikation relevant, muss festgelegt werden, ob die Abnahme anhand der Belastungskurve, der Entlastungskurve oder eines festgelegten Zyklus erfolgt. Kurven dürfen nicht ohne Begründung gemischt werden.
Statistiken dienen dazu, Abweichungen zu erkennen, nicht um fehlerhafte Teile zu verbergen.
Mittelwert und Standardabweichung einer Charge sind zwar nützliche Kennzahlen, ersetzen aber nicht die fachliche Beurteilung. Eine Charge kann einen akzeptablen Mittelwert aufweisen, obwohl sie einen schädlichen Ausreißer oder zwei gemischte Populationen enthält. Überprüfen Sie daher die Einzelergebnisse, die Verteilung, den zeitlichen Verlauf und den Bezug zur Spezifikation.
| Signal überprüfen | Was es bedeuten könnte | Nächste Frage |
|---|---|---|
| Der Durchschnittswert wich vom genehmigten Ausgangswert ab. | Änderungen im Federprozess, Material, Werkzeug, Wärmebehandlung oder Messwert. | Hat sich die Quelle, der Prozess oder die Revision geändert? |
| Ausbreitung erhöht | Weniger stabiler Prozess, gemischte Eingangsgrößen, Probleme mit der Vorrichtung oder uneinheitliche Konditionierung. | Sind die Ergebnisse mit der Produktionslinie, der Zeit oder der Materialcharge verknüpft? |
| Ein einzelner Ausreißer | Teilefehler, Testfehler, Beschädigung oder Auswahlanomalie. | Kann die Probe mit derselben Methode erneut getestet werden? |
| Zwei unterschiedliche Cluster | Gemischte Federidentität, Maschineneinstellung oder Produktionsquelle. | Ist die Losdefinition zu weit gefasst oder handelt es sich um gemischte Teile? |
| Trend während des Laufs | Temperatur, Werkzeugverschleiß, Bediener, Material oder Maschinenabweichung. | Wo begann der Wandel und was wurde verändert? |
Verwenden Sie Kontrollkarten, sobald das Programm ausreichend ausgereift ist.
Eine Regelkarte kann die zeitliche Stabilität eines Prozesses aufzeigen, erfordert jedoch eine stabile Kenngröße, eine konsistente Stichprobenziehung und einen klaren Reaktionsplan. Kontrollgrenzen beschreiben das Prozessverhalten, Spezifikationsgrenzen die Kundenakzeptanz. Sie sind nicht austauschbar. Ein Prozess kann statistisch stabil sein und dennoch dauerhaft außerhalb des geforderten Leistungsbereichs liegen.
Verwenden Sie Fähigkeitsindizes nur mit einem geeigneten Prozess
Cp-, Cpk- oder ähnliche Kennzahlen können helfen, die Prozessstreuung mit einem Toleranzbereich zu vergleichen, sofern die Daten repräsentativ und der Prozess stabil sind. Sie sollten nicht aus einer Mischcharge, einem sich ändernden Verfahren oder wenigen ausgewählten Stichproben berechnet und anschließend als Qualitätsnachweis präsentiert werden. Halten Sie die zugrunde liegenden Daten bereit und dokumentieren Sie die Annahmen.
Untersuchen Sie Ausreißer, bevor Sie die Charge annehmen oder ablehnen.
Ein Ausreißer sollte eine gezielte Untersuchung auslösen, nicht einen automatischen Wiederholungstest, bis das Ergebnis verschwindet. Der erste Schritt ist die Eindämmung: Die betroffene Probe muss identifiziert und das zugehörige Material oder die Lieferung zurückgehalten werden, sobald das Risiko dies rechtfertigt. Anschließend ist zu ermitteln, ob das Ergebnis durch Messungenauigkeiten, den Zustand des Bauteils oder Prozessschwankungen verursacht wurde.
- Prüfen Sie die Probenidentität, das Etikett, die Charge, das Produktionsdatum und den Lagerort innerhalb der Charge.
- Überprüfen Sie die Maschinenkalibrierung, den Zustand der Vorrichtung, die Nullpunkteinstellung, die Bedieneraufzeichnungen und die Rohdaten der Kraft-Weg-Beziehung.
- Prüfen Sie die freie Höhe, den Spulenkontakt, Sitzspuren, Oberflächenbeschädigungen, die Oberflächenbeschaffenheit und sichtbare Verformungen.
- Die Prüfung wird nach der ursprünglichen Methode wiederholt, gegebenenfalls mit einer zweiten qualifizierten Messung oder einem Zeugen.
- Die Probenahme sollte nur dann ausgeweitet werden, wenn im Reaktionsplan festgelegt ist, wie sich die zusätzlichen Ergebnisse auf die Disposition auswirken.
- Entscheiden Sie, ob die Charge angenommen, mit dokumentierter Abweichung angenommen, nachbearbeitet, sortiert, zurückgewiesen oder nach Korrekturmaßnahmen freigegeben wird.
Das ursprüngliche Ergebnis darf nicht durch ein Ergebnis der Wiederholungsprüfung ersetzt werden. Beide Aufzeichnungen sind aufzubewahren und die endgültige Entscheidung zu begründen. War die Prüfmethode fehlerhaft, ist sie zu korrigieren und zu prüfen, ob frühere Chargen überprüft werden müssen. Liegt die Feder tatsächlich außerhalb der Spezifikation, muss der Lieferant die betroffene Menge und die Ursache ermitteln, anstatt das betreffende Exemplar als harmlose Ausnahme zu behandeln.
Unterscheiden Sie einen Ausreißer von einer anderen genehmigten Konfiguration
Manche scheinbare Ausreißer weisen tatsächlich eine andere Federrate, Position, Marktversion oder Fahrzeuglastklasse auf und gelangten ohne eindeutige Kennzeichnung in die Lieferung. Vergleichen Sie die Federenden, den Draht, die Abmessungen, das Etikett, die Stückliste und die Verpackung. Ein Rückverfolgbarkeitsproblem kann wie ein Fertigungsproblem erscheinen, solange die Identitäten nicht geklärt sind.
Überprüfen Sie Abmessungen, Aussehen und Preis.
Die Federrate ist eine funktionelle Kenngröße, sollte aber im Zusammenhang mit den Abmessungen und Bedingungen betrachtet werden, um ein aussagekräftiges Ergebnis zu erzielen. Freie Länge, Außendurchmesser, Drahtdurchmesser, Endform, Sitzkontakt, Beschichtung und Korrosionszustand können die Installation beeinflussen oder eine Prozessänderung erforderlich machen. Die Federrate allein reicht nicht aus, um die Austauschbarkeit zu bestätigen.
| Begleitcheck | Warum dies für die Chargenannahme wichtig ist | Typischer Datensatz |
|---|---|---|
| Freie Höhe | Eine Verschiebung kann die installierte Vorspannung oder die Fahrzeughöhe verändern, selbst wenn die berechnete Steigung ähnlich ist. | Gemessene Höhe, Ruhezustand und Toleranz. |
| Außendurchmesser und Drahtdurchmesser | Kann Werkzeug-, Material- oder Formgebungsänderungen aufzeigen, die sich auf die Passgenauigkeit oder das Ermüdungsrisiko auswirken. | Messmethode und Probenahmeergebnis. |
| Endform und Sitzkontakt | Eine unsachgemäße Sitzposition kann den Lastpfad verändern und zu scheinbaren Laständerungsraten führen. | Visuelle Prüfung, Sitzfotos und Ergebnis der Maßanalyse. |
| Oberfläche und Finish | Beschädigungen, Abweichungen in der Beschichtung oder Korrosion können das Installations- und Betriebsrisiko beeinflussen. | Erscheinungsstandard, Mängelprotokoll und Chargenidentifikation. |
| Assembly-Identität | Bestätigt, dass die getestete Feder mit dem richtigen Dämpfer, Sitz und den passenden Befestigungsteilen kombiniert ist. | Stückliste, Etikett, Charge und Montageprotokoll. |
Wenn die Feder Teil einer Stoßdämpferbaugruppe ist, muss entschieden werden, ob die Abnahmeprüfung für die lose Feder, den montierten Stoßdämpfer oder beides gilt. Die Prüfung der losen Feder isoliert das Federverhalten. Die Montageprüfung überprüft die eingebaute Last, die Vorspannung, den Sitz und die Produktidentität. Keine der beiden Prüfungen sollte als Ersatz für die andere angesehen werden, wenn beide Risiken relevant sind.
Überprüfen Sie die Kontrollen des Lieferanten, bevor Sie sich auf einen Chargenbericht verlassen.
Ein detaillierter Prüfbericht ist nur dann sinnvoll, wenn er einen kontrollierten Prozess widerspiegelt. Fragen Sie den Lieferanten, wie die Produktidentität der Federn vom Rohmaterial über die Formgebung bis hin zu Wärmebehandlung, Oberflächenbehandlung, Prüfung, Verpackung und Versand sichergestellt wird. Der Käufer benötigt nicht jede interne Arbeitsanweisung, sollte aber verstehen, wo Abweichungen auftreten können und wie diese erkannt werden.
| Lieferantenkontrolle | Frage zur Käuferverifizierung | Nachweise, die angefordert werden sollen |
|---|---|---|
| Material- und Prozessidentität | Lässt sich die Frühjahrscharge mit dem Material- und Produktionsweg verknüpfen? | Chargenprotokoll, Reisebegleitpapier oder Rückverfolgbarkeitsreferenz, je nach Anwendbarkeit. |
| Umformung und Wärmebehandlung | Werden wichtige Einstellungen oder Chargenbedingungen erfasst und überprüft? | Prozessprotokoll oder Zusammenfassung der kontrollierten Inspektion. |
| Bewerten Sie den Test | Wird für alle Chargen und Schichten dieselbe Methode verwendet? | Testmethode, Maschinenidentität, Kalibrierungsstatus und Rohdaten. |
| Nichtkonformes Produkt | Wie werden defekte oder verdächtige Federn aufgefangen und identifiziert? | Reaktionsverfahren und, falls vorhanden, Protokoll über festgestellte Abweichungen. |
| Änderungskontrolle | Werden Änderungen an Material, Werkzeugen, Produktionslinie, Prozess oder Lieferanten mitgeteilt? | Genehmigter Änderungsweg und Auslöser für die erneute Validierung. |
| Verpackung und Etiketten | Können unterschiedliche Preise und Revisionen im Lager getrennt werden? | Beispiel für Etikett, Karton, Charge und Teilenummer. |
Das öffentlich zugängliche BEDO-Federungsprogramm dient als nützliche Produktkategorie-Referenz. Für neue OEM- oder Aftermarket-Programme werden jedoch projektspezifische Federkennzeichnungen, Last-Verformungs-Berechnungsmethoden, Toleranzen und ein Chargenkontrollplan benötigt. Öffentliche Produktinformationen ersetzen nicht die genehmigte Einkaufsspezifikation.
Legen Sie eine Annahmeregel fest, die Kaufentscheidungen unterstützt.
Die Abnahmeregel sollte drei Fragen beantworten: Was wird gemessen, welche Grenzwerte gelten und was geschieht, wenn ein Ergebnis außerhalb der Grenzwerte liegt? Vermeiden Sie vage Aussagen wie „Die Federrate muss konstant sein“. Geben Sie die Kenngröße, den Zustand, die Toleranz, die Stichprobenziehung, die Wiederholungsprüfung und die weitere Vorgehensweise an.
| Akzeptanzfeld | Beispiel für eine klare Definition | Was muss projektspezifisch bleiben? |
|---|---|---|
| Merkmal | Kraft in bestimmten Höhen plus Änderungsrate zwischen bestimmten Punkten. | Höhe, Kräfte, Krümmungsbereich und ob die Feder blank oder montiert ist. |
| Testbedingung | Vorgabe, Vorzyklus, Geschwindigkeit, Temperatur und Messrichtung festgelegt. | Werte, die der genehmigten Feder und Anwendung entsprechen. |
| Beispielregel | Zufallsstichproben aus einer definierten Charge mit zusätzlichen Reaktionskontrollen. | Menge, Häufigkeit, Risikoklasse und Kundenanforderungen. |
| Anordnung | Annehmen, zurückhalten, sortieren, nachbearbeiten, ablehnen oder durch schriftliche Abweichung annehmen. | Befugnisse, Eskalationszeit und Rezertifizierungspflicht. |
| Aufbewahrung von Aufzeichnungen | Rohdaten, Zusammenfassung, Charge, Revision, Ausrüstung, Bediener und Entscheidung. | Aufbewahrungsfristen und von Käufer und Lieferant angewandte Systeme. |
Die Toleranzwerte einer anderen Feder dürfen nicht übernommen werden.
Die korrekte Toleranz hängt vom Fahrzeug und dem Risiko einer Fehlanpassung ab. Eine geringfügige Änderung kann für eine Anwendung akzeptabel, für eine andere jedoch inakzeptabel sein, wenn sie die Fahrzeughöhe, den Federweg, die Aufsetzgrenze oder das Fahrverhalten verändert. Legen Sie den Grenzwert anhand der genehmigten Konstruktions- und Validierungsnachweise fest, nicht anhand eines branchenüblichen Wertes.
Definieren Sie die Verbindung zur Fahrzeugvalidierung.
Liegt eine Charge innerhalb der zulässigen Federratengrenzen, ändert sich aber die Fahrzeughöhe oder das Fahrverhalten, sollte das Team das Gesamtsystem untersuchen. Reifendruck, Zuladung, Dämpfereinstellung, Einbauhöhe, Buchsenreibung und Messbedingungen können das Fahrergebnis ebenfalls beeinflussen. Die Chargenabnahme sollte die Fahrzeuganforderungen gewährleisten, ohne zu behaupten, die Federrate erkläre jedes einzelne Symptom im Fahrbetrieb.
Wie man einen Chargenbericht eines Lieferanten liest
Vor der Freigabe eines Berichts ist zu prüfen, ob ein anderer Ingenieur die Schlussfolgerung aus dem Dokument reproduzieren kann. Ein glaubwürdiger Bericht enthält Angaben zu Charge, Revision, Methode, Proben, Rohdaten oder rückverfolgbaren Daten, Berechnungen, Grenzwerten und der Entscheidung. Abweichungen werden darin offengelegt, anstatt sie in einem allgemeinen Kommentar zu verschleiern.
- Bitte prüfen Sie, ob die Teilenummer, die Federrevision und die Baugruppenbezeichnung mit der Bestellung übereinstimmen.
- Bitte prüfen Sie, ob die Chargendefinition und das Produktionsdatum angegeben sind.
- Prüfen Sie, ob Lastpunkte, Verschiebungsrichtung, Geschwindigkeit, Temperatur, Vorrichtung und Vorbehandlung angegeben sind.
- Prüfen Sie, ob der Bericht Einzelergebnisse und nicht nur Durchschnittswerte enthält.
- Überprüfen Sie die höchsten und niedrigsten Werte sowie die zugehörigen physikalischen Proben.
- Prüfen Sie, ob für die Berechnung der Rate für jede Stichprobe die gleichen Punkte verwendet werden.
- Vergewissern Sie sich, dass fehlgeschlagene oder erneut getestete Proben im Protokoll sichtbar bleiben.
- Vergewissern Sie sich, dass die Verfügung von der zuständigen Qualitäts- oder Entwicklungsabteilung unterzeichnet ist.
Fehlen wichtige Angaben, bitten Sie vor Annahme der Lieferung um Klärung. Ein fehlendes Feld bedeutet nicht automatisch, dass die Federn defekt sind, aber es bedeutet, dass der Bericht keinen aussagekräftigen Vergleich ermöglicht, solange die Testgrundlage nicht bekannt ist.
Häufig gestellte Fragen
Wie lässt sich die Federrate verschiedener Chargen am zuverlässigsten vergleichen?
Verwenden Sie für jede Charge dieselbe Last-Durchbiegungs-Methode, Vorrichtung, Konditionierung, Temperatur, Messrichtung, Lastpunkte, Berechnung und Probenahmeregel. Dokumentieren Sie die Einzelergebnisse und vergleichen Sie sowohl den Mittelwert als auch die Streuung.
Reicht eine Feder aus, um eine Produktionscharge zu prüfen?
Eine einzelne Feder kann zwar eine offensichtliche Abweichung aufzeigen, aber keine Chargenstreuung oder eine gemischte Grundgesamtheit. Die geeignete Stichprobengröße hängt vom Anwendungsrisiko, dem Volumen, den Kundenanforderungen und dem vereinbarten Qualitätsplan ab.
Soll ich die freie Länge oder die Federrate vergleichen?
Beides kann erforderlich sein. Die freie Länge dient der Überprüfung der Maßhaltigkeit und kann die Vorspannung beeinflussen; die Federrate überprüft das Last-Verformungs-Verhalten. Keines der beiden allein beweist jedoch, dass ein montierter Stoßdämpfer das vom Fahrzeug geforderte Ergebnis liefert.
Verändert die Vorspannung die Federrate?
Die Vorspannung verändert die Kraft an einer bestimmten Einbauposition, jedoch normalerweise nicht die Federkonstante einer linearen Feder. Notieren Sie die Vorspannung und die Einbauhöhe, um Verwechslungen der beiden Effekte zu vermeiden.
Wie sollte ein Käufer mit einem Ausreißer umgehen?
Die Probe bzw. die betroffene Charge gegebenenfalls einschließen, Identität und Messmethode überprüfen, die Feder untersuchen, den Test nach der ursprünglichen Methode wiederholen und den vereinbarten Reaktionsplan befolgen. Das ursprüngliche Ergebnis aufbewahren und die endgültige Vorgehensweise dokumentieren.
Kann ein Chargenmittelwert bestehen, obwohl die Federn noch uneinheitlich sind?
Ja. Ein Durchschnittswert kann eine große Streuung, einen Ausreißer oder zwei unterschiedliche Populationen verschleiern. Überprüfen Sie die Einzelwerte, die Standardabweichung oder andere Streuungsmaße, die zeitliche Reihenfolge und den Bezug zur Spezifikation.
Soll die Feder einzeln oder im Stoßdämpfer getestet werden?
Prüfen Sie die lose Feder, wenn Sie das Federverhalten isolieren müssen. Testen Sie den gesamten Stoß, wenn installierte Last, Vorspannung, Sitz, Hardware und Produktidentität Teil des Akzeptanzrisikos sind. Einige Programme erfordern beides.
Kann BEDO eine universelle Federratentoleranz bereitstellen?
Für jedes Fahrzeug oder jede Feder gibt es keine universelle Toleranz. BEDO kann die Anwendung, Lastfälle, Federdefinition, Prüfpunkte, Stichproben und Abnahmekriterien für einen projektspezifischen Produktionsplan über die offizielle Kontaktseite prüfen.
Abschluss
Die Konsistenz der Federrate zwischen verschiedenen Produktionschargen sollte durch einen kontrollierten Vergleich überprüft werden, nicht durch bloßes Betrachten von Etiketten oder Messen einer unbelasteten Feder. Definieren Sie vor der Auslieferung die Kennwerte, Belastungspunkte, Vorrichtung, Konditionierung, Temperatur, Geschwindigkeit, Probenahme, Berechnung, Akzeptanzgrenzen und das Verhalten bei Ausreißern. Bewahren Sie anschließend die Rohdaten auf und ordnen Sie jedes Ergebnis der jeweiligen Federrevision und Produktionscharge zu.
Bei einem Produktionsprogramm sollten Sie die Kategorie der Fahrwerksfedern überprüfen, die Testmethode an die genehmigten Fahrzeuganforderungen anpassen und den Lieferanten bitten, die Aufzeichnungen und den Reaktionsplan zu bestätigen, bevor Nachbestellungen freigegeben werden.