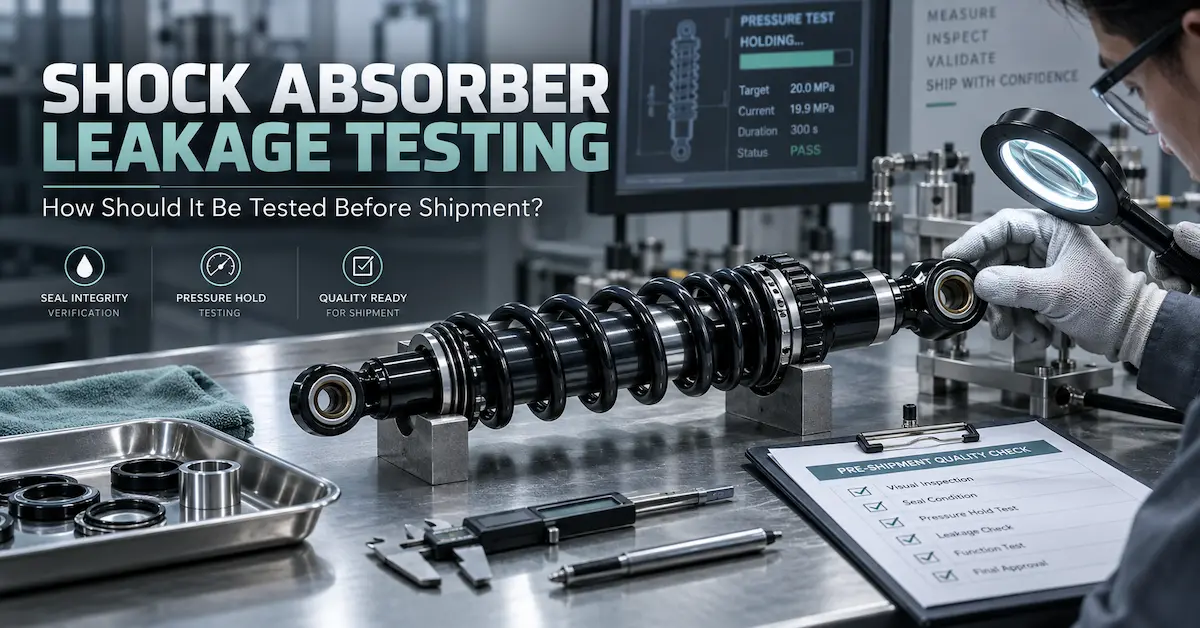
Wie sollte die Leckage von Stoßdämpfern vor dem Versand getestet werden?
Ein zuverlässiger Stoßdämpfer-Dichtheitstest sollte das vollständig montierte Dichtungssystem vor dem Versand überprüfen und nicht einfach nur nach offensichtlichem Öl an der Außenseite des Produkts suchen. Abhängig von der Architektur des Stoßdämpfers sollte das Werk den Dichtungsbereich der Kolbenstange, die montierten Verbindungen, die Schnittstellen des Behälters, die Schlauch- und Anschlussverbindungen, ggf. die Druckhaltung und den fertigen Stoßdämpfer nach der Funktionsbewegung überprüfen. BEDOs Stoßdämpfertest-Serviceleitfaden identifiziert Ölabdichtung, Gasdruckhaltung, Verbindungszuverlässigkeit und Dichtungsleistung als Kernelemente Leckage-Validierungsbereiche und weist ausdrücklich darauf hin, dass Leckageprobleme vor dem Versand identifiziert werden sollten.
Für OEM-Käufer lautet die wichtige Kauffrage nicht einfach: „Haben Sie einen Dichtheitstest durchgeführt?“ Dabei handelt es sich um: Welche Schnittstellen wurden unter welchen Produktbedingungen geprüft, anhand welcher Akzeptanzkriterien und wie hängt das Ergebnis mit der Produktionscharge zusammen? Ein optisch trockener Schock in einem Moment ist kein vollständiges Qualitätssystem; Die Leckagekontrolle beginnt bei Dichtungen und Montageprozessen und endet mit einer dokumentierten Entscheidung über die Versandfreigabe.
Warum die Dichtheitsprüfung vor der Endinspektion beginnen muss
Leckagen werden oft als End-of-Line-Problem behandelt, aber viele ihrer Ursachen beginnen viel früher. Dichtungsschäden, Komponentenverunreinigungen, falsche Montage, ungeeignete Oberflächenbeschaffenheit, falsche Befüllung, lockere Anschlüsse oder Ausrichtungsprobleme können zu einem späteren Leckagerisiko führen. BEDOs Sicherheitsleitfaden für Stoßdämpferhersteller verbindet Dichtungszuverlässigkeit mit standardisierter Montage und Öl Füllen, Drehmomentkontrolle, Komponenteninstallation und abschließende Dichtheits-/Funktionsprüfung, anstatt eine Inspektion des sichtbaren Öls als gesamten Prozess zu behandeln.
Eine nützliche Fabrikkontrollsequenz ist daher:
Eingehende Dichtungs- und Komponenteninspektion → Saubere Baugruppe → Füll-/Ladekontrolle → Erste Funktionsprüfung → Leckageinspektion → Dämpfungs-/Bewegungsüberprüfung → Abschließende erneute Leckageprüfung → Verpackungsfreigabe
Diese Sequenz ist für einen Käufer nützlicher, als nach einer undefinierten Aussage wie „100 % auf Dichtheit geprüft“ zu fragen, ohne zu wissen, was die Fabrik tatsächlich kontrolliert.
Definieren Sie, was als Leckage gilt, bevor die Produktion beginnt
Käufer und Lieferant sollten sich vor der ersten Produktionscharge auf die Abnahmedefinition einigen. Im Qualitätsplan sollte angegeben werden, welche Außenbereiche frei von unzulässigem Öl- oder Druckverlust bleiben müssen und wie das Produkt bewertet wird.
Ein praktisches Leckkontrolldokument kann Folgendes unterscheiden:
| Inspektionsbereich | Was überprüft werden sollte |
|---|---|
| Stangen-/Dichtungsschnittstelle | Hinweise auf unzulässigen Ölaustritt oder beschädigte Dichtung |
| Körpergelenke | Abdichtung rund um montierte Schnittstellen |
| Reservoir-Schnittstellen | Leckage um Reservoirkörper oder Anschlüsse |
| Schlauchverbindungen | Leckage an Schlauch-/Fitting-Schnittstellen, wo zutreffend |
| Adjuster-Schnittstellen | Abdichtung um anwendbare Anpassungskomponenten |
| Druckerhaltung | Projektdefinierte Aufbewahrungsanforderung, sofern zutreffend |
| Oberflächenzustand | Ölverschmutzung, die auf Montage- oder Dichtungsprobleme hinweisen könnte |
| Verpackungszustand | Hinweise auf Öl, das nach der Handhabung des fertigen Produkts auftritt |
Die genauen Grenzwerte und Testverfahren sollten für die ausgewählte Schockarchitektur definiert werden. Importieren Sie keine Druck-, Dauer- oder Leckageschwellenwerte von einem anderen Modell, es sei denn, die Technik hat bestätigt, dass sie zutreffen.
Inspizieren Sie die Dichtungen, bevor sie in die Stoßdämpferbaugruppe gelangen
Die Endproduktinspektion kann ungeeignete oder beschädigte Dichtungskomponenten nicht ausgleichen. BEDOs Off-Road Suspension Component Factory Guide listet neben Rohren, Stangen, Federn, Buchsen, bearbeiteten Teilen und Behältern auch Dichtungen auf Teile, Schläuche und Armaturen als eingehende Artikel, die einer Qualitätskontrolle unterliegen.
Für ein individuelles Stoßdämpferprogramm sollte die Eingangskontrolle den genehmigten Dichtungstyp oder die Teilereferenz bestätigen und den Zustand vor dem Zusammenbau prüfen. Der Käufer muss nicht unbedingt jede Dichtungsabmessung auf einer dem Kunden zugewandten Zeichnung ausgedruckt haben, aber die Produktionsspezifikation sollte verhindern, dass eine nicht genehmigte Dichtungsversion ohne Überprüfung ersetzt wird.
Wenn das Produkt mehrere technische Varianten verwendet, wird die Identifizierung der Komponenten besonders wichtig, da zwei äußerlich identische Stoßdämpfer möglicherweise unterschiedliche interne Konfigurationen verwenden.
Der Zustand der Kolbenstange ist Teil der Leckagekontrolle
Die Stange durchläuft das Dichtungssystem wiederholt, sodass ihre Abmessung und Oberflächenbeschaffenheit die Dichtungsleistung beeinflussen können. Ein Qualitätskontrollplan sollte daher die Stangenspezifikation und -prüfung mit dem Dichtungssystem verknüpfen und sie nicht als unabhängige Komponenten behandeln.
BEDOs Leitfaden für Prototypenlieferanten identifiziert Kolbenstangenverschleißfestigkeit, Oberflächeneigenschaften, Dichtungen und Montageprüfung als relevante Elemente bei der Stoßdämpferentwicklung und Qualitätskontrolle. Sehen Sie sich BEDOs Leitfaden zur Prototypenentwicklung an.
Für OEM-Käufer sind die nützlichen Fragen:
- Ist der Produktionsstab dieselbe genehmigte technische Version, die während der Prototypenvalidierung verwendet wurde?
- Welche Stabeigenschaften werden vor der Montage kontrolliert?
- Wird verhindert, dass beschädigte oder kontaminierte Komponenten in die Baugruppe gelangen?
- Löst eine genehmigte Änderung der Oberflächenbehandlung eine Überprüfung der Versiegelung aus?
Der Zweck besteht nicht darin, eine universelle Rutenspezifikation vorzuschreiben; Es soll sichergestellt werden, dass die Dichtungsleistung mit kontrollierten Komponentenanforderungen verknüpft ist.
Sauberkeit während der Montage kontrollieren
Kontamination kann Dichtungen und bewegliche Schnittstellen beeinträchtigen, daher ist die Sauberkeit der Baugruppe ein Problem der Qualitätskontrolle. BEDOs Prototypen- und Performance-Stoß-Leitfaden identifizieren sowohl die Sauberkeit als auch den korrekten Einbau der Dichtungen unter den Montagekontrollelementen.
Für den Käufer bedeutet dies, dass die Verhinderung von Leckagen in den Herstellungsprozess integriert werden sollte, anstatt nur als abschließende Sortieraktivität behandelt zu werden.
Eine nützliche Werksbewertung kann folgende Fragen stellen:
- Wie werden Dichtungskomponenten vor der Montage gelagert?
- Wie werden Stangen und Dichtflächen vor Verschmutzung geschützt?
- In welchem Stadium wird die Dichtungsinstallation überprüft?
- Wie verhindert die Fabrik, dass beschädigte Komponenten weiter produziert werden?
- Wie werden abnormale Einheiten isoliert und untersucht?
Diese Fragen bieten einen höheren Kaufwert, als nur zu sehen, wie ein fertiger Stoßdämpfer einer Testmaschine ausgesetzt wird.
Ölfüllung und Gasfüllung sollten vor der Dichtheitsprüfung kontrolliert werden
Je nach Stoßdämpferkonstruktion sind Ölmenge, Füllzustand und Gasfüllung Teil des zusammengebauten Hydrauliksystems. In den BEDO-Leitlinien zur Herstellung von Leistungsschocks werden Ölfüllung und Gasfüllung als Produktionskontrollen aufgeführt, die sich auf das Endprodukt auswirken können.
Die Dichtheitsprüfung sollte daher an der korrekt montierten und befüllten Produktionskonfiguration durchgeführt werden. Ein Produkt, das vor Fertigstellung seines hydraulischen Systems getestet wird, liefert nicht zwangsläufig die gleichen Beweise wie die fertige verkaufsfähige Einheit.
Fordern Sie für ein OEM-Projekt einen kontrollierten Prozess anstelle einer angenommenen Zahl an. Wenn Gasdruck oder Ölmenge eine kritische interne Spezifikation sind, sollten die Produktionsdokumente die genehmigten Anforderungen und die Art und Weise, wie das Werk sie kontrolliert, definieren. Diese internen Werte sollten nicht nur erfunden werden, um die Käuferspezifikation detaillierter erscheinen zu lassen.
Überleben Sie den Schock vor der letzten Leckageprüfung
Ein fertiger Stoßdämpfer sollte funktionell bewegt werden, damit die Dichtungsschnittstellen vor der Endkontrolle eine tatsächliche Stangenbewegung erfahren. Die Sicherheits- und Prototypenrichtlinien von BEDO verbinden reibungslose Bewegung, Kompressions-/Rückprallverhalten, Dichtungsleistung und Leckageprüfungen im Rahmen der Inspektion des fertigen Stoßdämpfers.
Der Zweck besteht darin, zu vermeiden, dass ein Produkt nur aufgrund seines stationären Zustands unmittelbar nach der Montage genehmigt wird.
Ein praktischer Prozess kann wie folgt strukturiert werden:
Erste Sichtprüfung → Kontrollierte Stoßbewegung → Funktionsbewertung → Leckageprüfung → Zusätzliche projektspezifische Prüfung → Freigabe
Die Bewegungsmethode und die Anzahl der Zyklen sollten aus dem genehmigten Prozess- oder Projekttestplan des Werks stammen. Im BEDO-Material gibt es keine Grundlage für die Angabe einer universellen Zykluszahl für jeden ATV-, Motorrad- oder UTV-Stoßdämpfer.
Überprüfen Sie die reibungslose Bewegung zusammen mit der Leckage
Ein Stoßdämpfer, der nicht sichtbar undicht ist, kann immer noch ein internes Montageproblem haben. Im Performance Shock Absorber Supplier Guide von BEDO heißt es, dass Funktionstests auf Festsitzen, ungewöhnliche Geräusche, übermäßige Reibung usw. achten sollten. ungleichmäßiger Widerstand und Einstellungsfehler zusätzlich zur Leckageprüfung.
Dies ist wichtig, da eine falsch installierte oder beschädigte interne Komponente letztendlich zu Leistungs- und Dichtungsproblemen führen kann.
Behandeln Sie für die Sendungsfreigabe Folgendes als zusammenhängende, aber eindeutige Prüfungen:
| Prüfen | Hauptfrage |
|---|---|
| Leckage | Bleibt das zusammengebaute Produkt ordnungsgemäß versiegelt? |
| Sanfte Bewegung | Bewegt sich der Stoßdämpfer ohne Hängenbleiben oder ungewöhnliche Reibung? |
| Kompression/Rückprall | Zeigt das Produkt das zugelassene Dämpfungsverhalten? |
| Anpassung | Funktionieren relevante Steuerelemente ordnungsgemäß? |
| Abmessungen | Entspricht die fertige Einheit den genehmigten Einbauanforderungen? |
| Aussehen | Gibt es Verunreinigungen oder Schäden, die auf ein Montageproblem hinweisen? |
Dämpfungsüberprüfung kann Probleme aufdecken, die bei der visuellen Inspektion übersehen werden
Wenn sich Öl- oder Gasverlust auf das Hydrauliksystem auswirkt, kann sich das Dämpfungsverhalten ändern, bevor ein dramatisches externes Leck erkennbar wird. Bei OEM- und Leistungsprojekten kann die Dämpfungsüberprüfung daher die Dichtheitsprüfung von Stoßdämpfern ergänzen.
BEDOs Testleitfaden behandelt Leckage und Dämpfung als separate Validierungskategorien, während im Sicherheitsartikel angegeben wird, dass Kompression und Rückprall den genehmigten Zielwert erreichen sollten.
Der richtige Ansatz besteht darin, Dämpfungstests nicht als Ersatz für die Leckageprüfung zu verwenden. Stattdessen:
Die Leckprüfung fragt, ob das System dicht bleibt.
Dämpfungstest fragt, ob der Stoß erzeugt die erforderliche hydraulische Reaktion.
Wenn sich beide Ergebnisse ändern, hat die Technik stärkere Beweise dafür, dass das Produkt einer Untersuchung bedarf.
Remote-Reservoir Shocks erfordern mehr Leckagekontrollpunkte
Ein herkömmlicher integrierter Stoßdämpfer und ein Stoßdämpfer mit Remote-Reservoir verfügen nicht über die gleiche Anzahl externer Schnittstellen. Bei einem Remote-Reservoir-System können Schläuche, Anschlüsse, Reservoiranschlüsse und zusätzliche Dichtungspunkte eingeführt werden.
BEDOs Leitlinien zu Leistungsschocks umfassen insbesondere Öllecks, Druckverlust, Schlauchlecks, Dichtungsschäden und Oberflächenverunreinigungen bei den Endproduktprüfungen.
Für ein Produkt mit Remote-Reservoir kann die Checkliste vor dem Versand daher Folgendes enthalten:
- Stoßdämpfer-Dichtungsbereich;
- Kolbenstangendichtung;
- Reservoirkörper/Schnittstelle;
- Schlauchverbindungen;
- passende Schnittstellen;
- anwendbare Anpassungskomponenten;
- vollständiger Schlauchzustand nach der Montage;
- Hinweise auf Kontamination rund um Verbindungspunkte.
Jede Version sollte eindeutig identifiziert werden. Ein Testprotokoll eines externen Tanks sollte nicht automatisch als Beweis für eine andere Konfiguration mit anderen Anschlüssen oder Schlaucharchitekturen verwendet werden.
Piggyback-Reservoirs benötigen ebenfalls eine Schnittstelleninspektion
Ein Huckepack-Reservoir macht den externen Schlauch überflüssig, fügt der Stoßdämpferbaugruppe aber dennoch reservoirbezogene Komponenten und Schnittstellen hinzu. Überprüfen Sie die relevanten Fugen und Dichtungsbereiche gemäß der genehmigten Konstruktion.
Für Käufer ist die wichtigste Lektion, dass „Reservoirschock“ keine einzige generische Inspektionskategorie sein sollte. Die genaue Architektur bestimmt, wo die Leckagerisiken liegen.
Das gleiche Prinzip gilt für einstellbare Stoßdämpfer: Zusätzliche Einsteller können je nach internem Design zu mehr Schnittstellen führen, die überprüft werden müssen.
Einstellbare Stoßdämpfer erfordern eine gemeinsame Dichtheits- und Funktionsprüfung
Ein einstellbarer Druck- oder Zugstufenstoßdämpfer sollte nicht nur auf Abdichtung, sondern auch auf korrekte Funktion des Einstellers überprüft werden. Im Testleitfaden von BEDO heißt es, dass einstellbare Produkte möglicherweise eine Validierung von Rückprall, Kompression, Vorspannung und Wiederholbarkeit erfordern.
Für die Qualitätskontrolle in der Produktion sollte der Käufer festlegen, welche Kontrollen für das Endprodukt gelten. Ein nützlicher Release-Datensatz kann Folgendes umfassen:
- korrekte Anpassungsversion;
- korrekte Grundlinienposition;
- reibungsloser Steuerungsbetrieb;
- keine sichtbaren Lecks an den entsprechenden Schnittstellen;
- erwartete Dämpfungsreaktion bei Bedarf;
- korrekte Anpassungsbeschriftungen oder -markierungen.
Dies verhindert, dass ein verstellbares Produkt nur deshalb zugelassen wird, weil die Hauptstangendichtung trocken aussieht.
Behandeln Sie die Dichtheitsprüfung von Prototypen nicht als Qualitätskontrolle in der Produktion
Prototyp-Leckagevalidierung und Produktionsinspektion vor dem Versand dienen unterschiedlichen Zwecken.
Prototyptests ermitteln, ob das ausgewählte Dichtungssystem und das Produktdesign geeignet sind. Die Produktions-QC bestimmt, ob das Werk das genehmigte Design wiederholt korrekt zusammenbaut.
| Stufe | Hauptziel der Leckage |
|---|---|
| Prototyp | Dichtungskonzept und Montage validieren |
| Technische Revision | Identifizierte Dichtungs-/Schnittstellenprobleme korrigieren |
| Pilot-Batch | Überprüfen Sie die Konsistenz über mehrere Produktionseinheiten hinweg |
| Massenproduktion | Aufrechterhaltung der zugelassenen Dichtungsleistung |
| Vorauslieferungsfreigabe | Identifizieren Sie nicht akzeptable Einheiten vor dem Versand |
| Felduntersuchung | Ein gemeldetes Problem auf Batch/Konfiguration zurückführen |
BEDOs Prototypen-Leitfaden empfiehlt, zunächst die Prototypenvalidierung und dann die Kleinserienfertigung durchzuführen, bevor die Großserienproduktion für neue Projekte erfolgt.
Verwenden Sie einen Pilotbatch, um die Leckkonsistenz zu validieren
Ein einziger leckagefreier Prototyp beweist nicht, dass Dutzende oder Hunderte von Serienstoßdämpfern konsistent zusammengebaut werden können. Eine Pilotcharge gibt Käufern die Möglichkeit zu beurteilen, ob Dichtungen, Anschlüsse, Ölfüllung, Gasfüllung, Drehmoment, Sauberkeit und Endkontrolle über mehrere Einheiten hinweg wiederholbar bleiben.
BEDO beschreibt die Kleinserienproduktion als Brücke zwischen Prototypengenehmigung und Massenfertigung, da sie Probleme mit der Produktionskonsistenz aufdecken kann.
Für ein neues OEM- oder Private-Label-Projekt ist dies besonders wertvoll, wenn das Produkt Folgendes enthält:
- neue Siegel;
- neue Körpermaße;
- neue Reservoirarchitektur;
- überarbeitete Beschläge;
- neue Schlauchführung;
- benutzerdefinierte Anpassungen;
- Öl- oder Druckspezifikation geändert;
- ein neuer Montageprozess.
Kriterien für die Leckfreigabe vor dem Versand definieren
Bevor eine Bestellung in Produktion geht, sollten Käufer und Lieferant vereinbaren, was die Freigabe der fertigen Charge ermöglicht.
Ein projektspezifischer Vorversandplan kann Folgendes umfassen:
| Element freigeben | Käufer sollte dies überprüfen |
|---|---|
| Produktidentität | Modell, Version und Zeichnungsrevision korrigieren |
| Visuelle Leckageprüfung | Keine inakzeptablen externen Lecks |
| Druck-/Dichtungsprüfung | Projektdefinierte Anforderung, sofern zutreffend |
| Schlauch-/Armatureninspektion | Gilt für Reservoirdesigns |
| Funktionelle Bewegung | Reibungsloser Betrieb nach der Montage |
| Dämpfungsprüfung | Erforderliche Produktionsüberprüfung, sofern angegeben |
| Anpasservorgang | Gilt für anpassbare Modelle |
| Oberflächensauberkeit | Keine Kontamination, was auf ein ungelöstes Problem hindeutet |
| Chargenprotokoll | Produkt rückverfolgbar bis zur Produktionscharge |
| Verpackung | Keine Hinweise auf Auslaufen vor der Kartonfreigabe |
Die genauen Akzeptanzkriterien sollten vor dem Versand geschrieben und nicht erst ausgehandelt werden, nachdem eine fragwürdige Einheit gefunden wurde.
Nach relevanten Funktionstests erneut prüfen
Eine Leckageprüfung sollte nicht unbedingt nur einmal erfolgen. Ein Gerät, das unmittelbar nach dem Zusammenbau trocken ist, muss möglicherweise nach entsprechenden Funktions- oder Dämpfungstests erneut überprüft werden.
Die geeignete Reihenfolge kann variieren, aber im Qualitätsplan sollte erläutert werden, wann Leckagen überprüft werden. Dies ist besonders wichtig, wenn der Käufer nach der Erstmontage Leistungstests, Radfahren, Einstellungsprüfungen oder andere Vorgänge benötigt.
Das Prinzip ist einfach:
Die Versandfreigabe sollte den Zustand des fertig getesteten Produkts widerspiegeln, nicht nur seinen Zustand vor dem Test.
Verpackungen können Leckageprobleme vor dem Versand aufdecken
Die letzte Qualitätsstufe sollte eine Verpackungsinspektion umfassen. In den Testrichtlinien von BEDO werden Aussehen und Verpackung sowie Abmessungen, Leistung und Leckage im Rahmen der Endprüfung aufgeführt.
Für Käufer ist dies wichtig, da Öl auf dem Schutzmaterial oder in der fertigen Verpackung auf ein Problem hinweisen kann, das bei einer früheren Werkstattinspektion nicht offensichtlich war.
Mit der Verpackungsinspektion können auch Oberflächenverunreinigungen durch Montageprozesse identifiziert werden, die nicht mit nachgewiesenen Dichtungslecks verwechselt werden sollten. Die Akzeptanzkriterien des Lieferanten sollten diese Bedingungen unterscheiden und nicht den Lagermitarbeitern die individuelle Entscheidung überlassen.
Chargenrückverfolgbarkeit für Leckagebeschwerden erforderlich
Meldet ein Händler oder Endkunde später ein Leck, sollte der Lieferant in der Lage sein, die entsprechende Produktionskonfiguration und Charge zu identifizieren.
Ein nützlicher Datensatz kann Folgendes verbinden:
Käufer-SKU → Lieferantenteilenummer → Zeichnungsüberarbeitung → Produktionscharge → Feder-/Dämpfungsversion → Behälter-/Schlauchversion → Inspektionsprotokoll
BEDOs Prototypen- und Produktionsinhalte verbinden wiederholt validierte Designs mit kontrollierter Produktionsvorbereitung und Chargenkonsistenz.
Die Rückverfolgbarkeit verwandelt eine Feldbeschwerde von „ein Schock durchgesickert“ in eine technische Untersuchung, mit der festgestellt werden kann, ob das Problem isoliert ist oder mit einer größeren Charge oder einem größeren Prozess zusammenhängt.
Was sollte ein Dichtheitstestbericht enthalten?
Ein nützlicher OEM-Leckage-Datensatz erfordert keine unnötige Komplexität, sollte aber aufzeigen, was überprüft wurde.
Vorgeschlagene Felder sind:
| Datensatzfeld | Warum es wichtig ist |
|---|---|
| Produktcode | Identifiziert das genaue Produkt |
| Zeichnung/Überarbeitung | Verknüpft Inspektion mit technischer Definition |
| Chargennummer | Unterstützt Rückverfolgbarkeit |
| Schockarchitektur | Konventionell, Huckepack, Fernreservoir |
| Inspektionspunkte | Identifiziert, welche Schnittstellen überprüft wurden |
| Testphase | Prototyp, Pilot, Produktion, Vorlieferung |
| Geltende Bedingungen | Zeichnet die projektdefinierte Testbasis auf |
| Ergebnis | Bestanden/Nicht bestanden oder technische Disposition |
| Inspektor/Datum | Unterstützt den Qualitätsverlauf |
| Datensatz überarbeiten/erneut testen | Zeigt, wie Fehler behandelt wurden |
Bitten Sie den Lieferanten nicht, fiktive Laborgenauigkeit hinzuzufügen, nur um den Bericht technisch erscheinen zu lassen.
Ausgefallene Leakage-Einheiten sollten eine Ursachenprüfung auslösen
Eine ausgefallene Einheit sollte nicht einfach bereinigt und erneut getestet werden, bis sie akzeptabel aussieht.
Eine disziplinierte Antwort lautet:
Leck erkannt → Gerät isoliert → Leckort identifiziert → Ursache der Baugruppe/Komponente überprüft → Korrekturmaßnahme → Erneute Inspektion/erneuter Test → Prozessüberprüfung, falls erforderlich
Mögliche Ursachen können Dichtungskomponenten, Installationszustand, Oberflächenschäden, Schlauch- oder Anschlussschnittstellen, Montageausrichtung oder andere produktspezifische Faktoren sein. Die tatsächliche Grundursache sollte durch die Untersuchung nachgewiesen werden und nicht anhand des äußeren Anscheins erraten werden.
Wenn eine Korrekturmaßnahme eine kontrollierte Komponente oder einen Montageprozess ändert, bestimmen Sie, ob die Änderung eine technische Genehmigung oder eine zusätzliche Validierung erfordert.
Verwenden Sie nicht einen Dichtheitstest für jedes Stoßdämpferdesign
Ein herkömmlicher hinterer ATV-Stoßdämpfer, ein separat einstellbarer Performance-Stoßdämpfer und ein Produkt mit entferntem Ausgleichsbehälter verfügen nicht über identische Dichtungsarchitekturen.
Der Inspektionsplan sollte daher dem Produkt folgen.
Ein nützlicher Vergleich ist:
| Produkttyp | Zusätzliche Überlegungen zu Lecks |
|---|---|
| Standard integrierter Schock | Hauptstangen-/Dichtungs- und Körperschnittstellen |
| Piggyback-Reservoir | Reservoir-bezogene Schnittstellen |
| Remote-Reservoir | Schlauch, Armaturen, Behälteranschlüsse |
| Einstellbarer Stoßdämpfer | Anwendbare Anpassungsschnittstellen |
| Benutzerdefinierter Prototyp | Neu entwickelte Verbindungen/Komponenten |
| Hochleistungsprodukt | Dienstspezifische Validierung, sofern definiert |
Dieser Ansatz steht im Einklang mit den Testrichtlinien von BEDO, dass unterschiedliche Projekte unterschiedliche Validierungsmethoden erfordern und nicht ein universelles Testprogramm.
Wie wirken sich Leckagetests auf die Lieferantenauswahl aus?
Ein Lieferant sollte in der Lage sein zu erklären, wie die Dichtungsqualität mit der Inspektion, Montage, Prüfung und Massenproduktion von Komponenten zusammenhängt – und nicht nur angeben, dass jeder Stoß „auslaufsicher“ ist.
BEDOs Stoßdämpfer-Prototyp-Lieferantenleitfaden empfiehlt die Bewertung der Maß-, Funktions-, Leckage- und Leistungstestfähigkeiten eines Lieferanten sowie seiner Fähigkeit, von Prototypen zur Fertigung überzugehen.
Nützliche Lieferantenfragen sind unter anderem:
- Welche Leckstellen überprüfen Sie für diese Architektur?
- In welchen Produktionsstufen wird auf Leckagen geprüft?
- Wie werden Dichtungs- und Stangenbedingungen vor dem Zusammenbau kontrolliert?
- Wie prüft man Behälterschläuche und Anschlüsse?
- Welche Lecktests sind Routine und welche nur für die Entwicklung?
- Wie wird eine ausgefallene Einheit isoliert?
- Wie sind Leckageergebnisse mit der Charge verknüpft?
- Welche Änderungen erfordern eine erneute Prototypenvalidierung?
Was sollten Sie BEDO senden, bevor Sie Leckagetests definieren?
BEDO unterstützt durch sein Schocktestprogramm die Dimensionsüberprüfung, Leckageprüfung, Leistungsbewertung, Prototypenvalidierung und Produktionsqualitätsprüfungen.
Für einen benutzerdefinierten Plan zur Prüfung von Stoßdämpferlecks bereiten Sie Folgendes vor:
- Fahrzeug/Anwendung;
- Schockzeichnung und Überarbeitung;
- Produktarchitektur;
- Referenzbeispiel, falls verfügbar;
- Behälter- und Schlauchkonfiguration;
- Versiegelungsanforderungen bereits vom Projekt definiert;
- Betriebslast und Gelände;
- Entwicklungsphase;
- Prototypmenge;
- Pilotmenge;
- erwarteter Produktionsauftrag;
- erforderliche Inspektions-/Berichtsdokumentation.
Für individuelle Aufhängungsprojekte können Sie auch BEDOs Leitfaden für benutzerdefinierte Entwicklungsdateien zum Organisieren von Zeichnungen, Beispieldatensätzen, technischen Anforderungen und Validierungselementen vor Beginn des Tests.
Häufig gestellte Fragen
1. Was ist eine Stoßdämpfer-Dichtheitsprüfung?
Es handelt sich um den Prozess der Überprüfung, ob der zusammengebaute Stoßdämpfer seine Dichtungsintegrität beibehält und ob Öl, Gasdruck oder entsprechende Verbindungsschnittstellen vor der Freigabe innerhalb der genehmigten Produktanforderungen bleiben. BEDO identifiziert Öldichtung, Druckhaltung, Verbindungszuverlässigkeit und Dichtungsleistung als relevante Leckagebereiche.
2. Sollte die Leckage bei jedem fertigen Stoßdämpfer überprüft werden?
Die Häufigkeit der Produktionsinspektionen sollte dem genehmigten Qualitätsplan und dem Produktrisiko entsprechen. BEDO gibt an, dass fertige Stoßdämpfer vor dem Verpacken einer Dichtheitsprüfung unterzogen werden sollten, die genaue Methode und Probenahmestrategie jedoch für das jeweilige Produktionsprogramm bestätigt werden sollten.
3. Ist eine visuelle Inspektion ausreichend?
Eine Sichtprüfung ist nützlich, aber möglicherweise nicht die gesamte Projektanforderung. Abhängig von der Stoßdämpferarchitektur und den OEM-Spezifikationen benötigen Käufer möglicherweise auch Funktionsbewegungen, Druck-/Dichtungsprüfungen, Schlauch-/Anschlussprüfungen, Dämpfungsüberprüfung oder zusätzliche Validierung.
4. Sollte der Stoßdämpfer vor der Prüfung auf Undichtigkeiten einem Zyklus unterzogen werden?
Funktionelle Bewegung kann dabei helfen, Dichtungs- oder Montageprobleme vor dem Versand aufzudecken.Das Werk sollte die genehmigte Bewegungs- und Inspektionssequenz für das Produkt definieren, anstatt eine willkürliche universelle Zykluszählung zu verwenden.
5. Welche zusätzlichen Prüfungen sind für Stoßdämpfer mit Remote-Reservoir erforderlich?
Inspizieren Sie die entsprechenden Schläuche, Armaturen, Behälteranschlüsse, Dichtungsschnittstellen und die endgültige Verlegung zusätzlich zu den primären Stoßdichtungsbereichen. BEDO zählt Schlauchleckagen und Druckverluste zu den relevanten Leistungsschockprüfungen.
6. Kann die Dämpfungsprüfung eine Leckageprüfung ersetzen?
Nr. Die Dämpfungsüberprüfung bewertet die hydraulische Leistung. Leckagetests bewerten die Zuverlässigkeit der Dichtung. Änderungen in der Dämpfung können eine Untersuchung unterstützen, aber die beiden Kontrollen dienen unterschiedlichen Zwecken.
7. Sollten Pilotchargen erneut auf Lecks überprüft werden?
Ja, wenn das Projekt eine Pilotcharge verwendet, um die Wiederholbarkeit der Herstellung zu überprüfen. Bei der Pilotproduktion können Dichtungs-, Montage-, Montage- oder Prozessabweichungen aufgedeckt werden, die ein Entwicklungsprototyp möglicherweise nicht aufweist.
8. Was sollte passieren, wenn die Dichtheitsprüfung eines Stoßdämpfers fehlschlägt?
Isolieren Sie das Gerät, identifizieren Sie die Leckstelle, untersuchen Sie die relevanten Komponenten und den Montageprozess, führen Sie eine genehmigte Korrektur durch und wiederholen Sie die erforderliche Inspektion. Wiederholte Fehler sollten eine umfassendere Prozessüberprüfung auslösen.
9. Sollte die Verpackung vor dem Versand auf Öl überprüft werden?
Ja. Die Endkontrolle kann das Aussehen und die Verpackung des Produkts umfassen, da Leckagen oder Verunreinigungen nach früheren Montage- und Funktionsprüfungen sichtbar werden können. BEDO schließt die Verpackung in die Endkontrolle ein.
10. Welche Informationen sollte ich BEDO für eine Dichtheitsprüfung senden?
Geben Sie die Stoßdämpferzeichnung, die Produktversion, ggf. die Behälter-/Schlauchanordnung, Informationen zu Mustern oder Prototypen, die Fahrzeuganwendung, Dichtungsbedenken, die erwartete Bestellmenge und alle projektdefinierten Abnahmeanforderungen an.
Schlussfolgerung
Eine effektive Dichtigkeitsprüfung von Stoßdämpfern ist keine einzelne visuelle Prüfung, die Sekunden vor dem Verschließen eines Kartons durchgeführt wird. Es sollte eingehende Dichtungs- und Komponenteninspektion, saubere Montage, Öl- und Gasprozesskontrolle (sofern zutreffend), Stangen- und Dichtungsoberflächenqualität, Funktionszyklen, Endprodukt-Leckageinspektion, Behälter- und Schlauchprüfungen, Dämpfungs- oder Funktionsüberprüfung, Rückverfolgbarkeit und endgültige Verpackungsfreigabe umfassen. Die spezifische Methode muss der Schockarchitektur und den Projektanforderungen folgen und darf sich nicht auf einen universellen Druck, eine Zyklenanzahl oder eine Haltezeit verlassen. Die Test- und Fertigungsrichtlinien von BEDO behandeln Leckagen als Teil eines umfassenderen Qualitätskontrollprozesses für Aufhängungen, der die Validierung von Prototypen und die Produktionsinspektion umfasst. Um den geeigneten Vorversandprozess für einen Standard-, einstellbaren, Huckepack- oder Remote-Reservoir-Stoßdämpfer zu definieren, kontaktieren Sie BEDO mit Ihrer Produktzeichnung, Konfiguration, dem Prototypenstatus, den Dichtungsanforderungen und der erwarteten Produktionsmenge, damit die Stoßdämpfer-Dichtheitsprüfung Umfang und Versandfreigabekriterien können vor der Serienlieferung überprüft werden.